Injectiegasbrander voor een smeedhaard zelf maken: handleiding voor fabricage
Het werkingsprincipe van de injectiebrander voor kleine smederijen is gebaseerd op het aanzuigen van de gasstraal in de branderbehuizing. U kunt deze in de winkel kopen. Echter, als de injectiegasbrander voor de haard zelf is gemaakt, zal deze niet minder goed functioneren.
We vertellen u hoe u het gereedschap volgens alle regels kunt bouwen. Het belangrijkste is om aan alle eisen bij de vervaardiging te voldoen. U zult immers te maken krijgen met een explosief mengsel van gas en lucht.
Inhoud van het artikel:
Kenmerken en soorten injectiebranders
De uitvoering van de haardbrander bepaalt de mate van metaalverbranding bij het verhitten voor het smeden, de intensiteit van de oxidelaagvorming op het oppervlak en het totale gasverbruik. In gesloten smidsehaarden worden kortevlambranders gebruikt.
Hun constructie garandeert een snelle menging van het brandbare mengsel, wat een hoog rendement oplevert. De verbrandingsproducten worden gelijkmatig en zo efficiënt mogelijk uit de werkruimte van de haard verwijderd.
Werkingsprincipe van branders
In branders van dit type wordt propaan verbrand dat uit een gasleiding of -fles komt. Hier wordt het gas-luchtmengsel gevormd door ejectie, d.w.z. het aanzuigen van de lucht in de brander onder invloed van de energie van de gasstraal onder druk.
In het gebied waar de lucht wordt aangezogen, ontstaat een onderdruk, waardoor de lucht zelf in de gewenste richting beweegt. Na vermenging in de branderbehuizing stroomt het werkzame mengsel er onder druk uit, waardoor de benodigde temperatuur ontstaat.
De kwaliteit van het werk van de gasbrander hangt af van de stabiliteit van de verhouding tussen gasvolume en lucht. Verandering van de gasdichtheid beïnvloedt de mogelijkheden van luchtinzuiging door de brander.
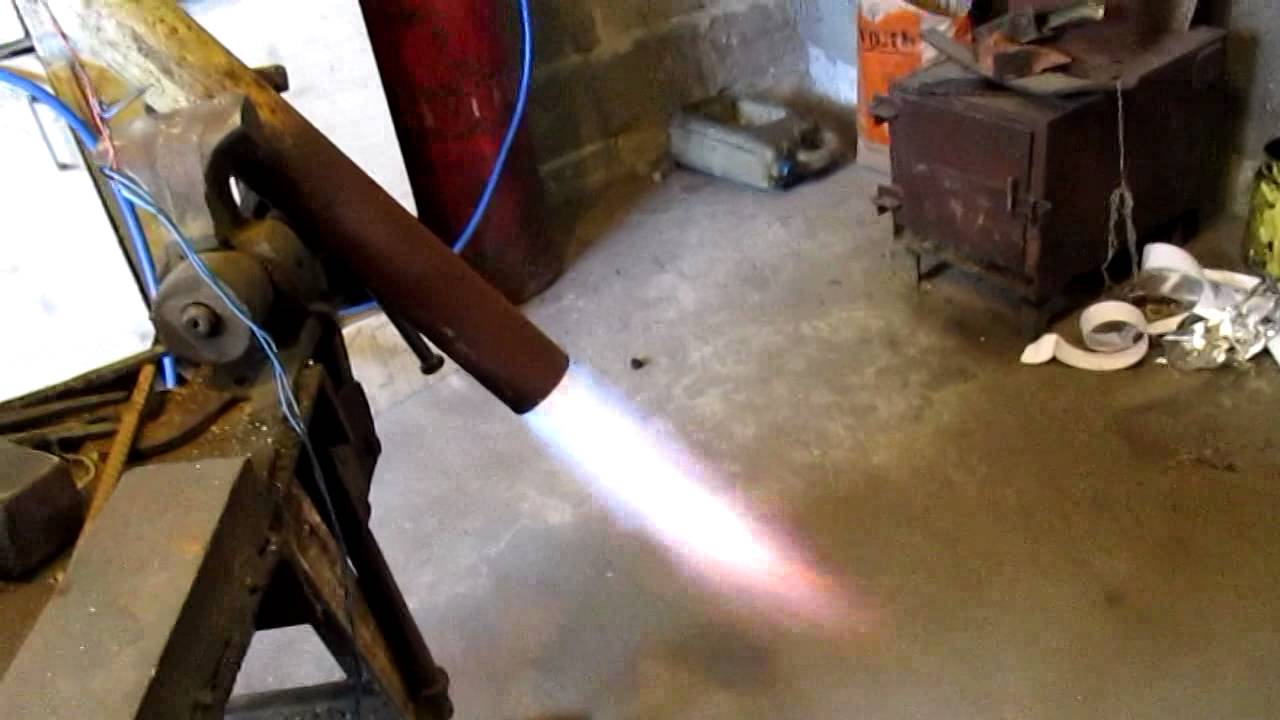
Alle veranderingen in de verbrandingstemperatuur moeten vergezeld gaan van soortgelijke veranderingen in de luchttoevoer die nodig is voor de ontsteking.
Bij een onevenwicht in de parameters is correctie van de injectiecoëfficiënt nodig om stabiliteit te bereiken. Dit wordt bereikt door de gasdruk te veranderen of de luchtklep af te stellen.
Classificatie van branders op basis van hoofdcriteria
Ze worden geclassificeerd op basis van verschillende kenmerken. Afhankelijk van de hoeveelheid aangezogen primaire lucht, onderscheiden we branders met gedeeltelijke menging en volledige menging. De belangrijkste eigenschappen van de eerste zijn de injectiecoëfficiënt en de mengverhouding.
De injectiecoëfficiënt wordt bepaald door de verhouding tussen het volume van de geïnjecteerde lucht en het volume dat nodig is voor 100% verbranding van het gas. Onder de term 'injectieverhouding' wordt de verhouding verstaan tussen het volume primaire lucht en het gasverbruik van de brander.
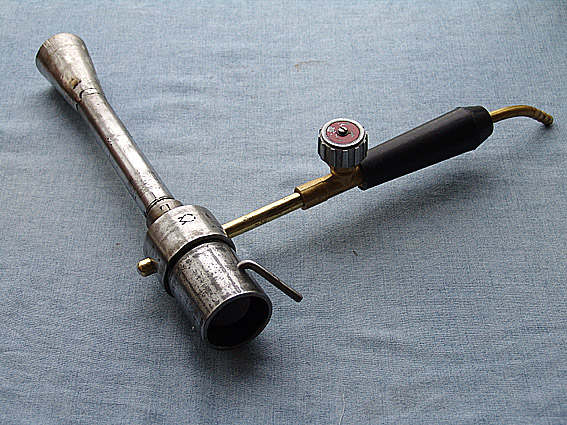
Injectiebranders die in huissmederijen worden gebruikt, zijn verkrijgbaar voor lage (tot 5 kPa) gasdruk en middendruk — van 5 kPa tot 0,3 MPa. Wanneer het gas in de brander onder een druk van 20-90 kPa staat, blijft de aanzuigkracht van lucht vrijwel constant, zelfs wanneer de gasdruk en het vacuüm in de smidse veranderen.
Wanneer de druk onder deze drempel daalt, neemt de injectiecoëfficiënt toe, daalt de druk en neemt het vacuüm in de smidse toe. Afhankelijk van de aanwezigheid van een verdeelcollector zijn er branders met één of meerdere vlammen.
Er is een indeling op basis van het aantal sproeiers: met één sproeier — enkelvoudige sproeier, met meerdere — meervoudige sproeier. Deze elementen worden in het midden of verspreid geplaatst. Op basis hiervan zijn er branders met een centrale sproeier en een perifere sproeier.
Zelfgemaakte injectiebrander
Bij een zelfgemaakte brander van standaardconstructie wordt gas uit een fles via een speciale slang toegevoerd, meestal propaan. Een drukreduceerventiel is niet nodig, omdat de gastoevoer wordt geregeld door de werkende klep op de fles.
Het openen en sluiten van de gastoevoer geschiedt met behulp van een afsluitkraan, de overige afstellingen van de brander worden uitgevoerd via de werkingskraan. De gasslang, waardoor het gas stroomt, wordt aangesloten op een speciale aansluiting met een nippel.
Hiermee kunt u de grootte en snelheid van de vlam instellen. De nippel en buis zijn in een metalen beker geplaatst. Hier vindt de verzadiging van propaan met zuurstof uit de binnenkomende lucht plaats.
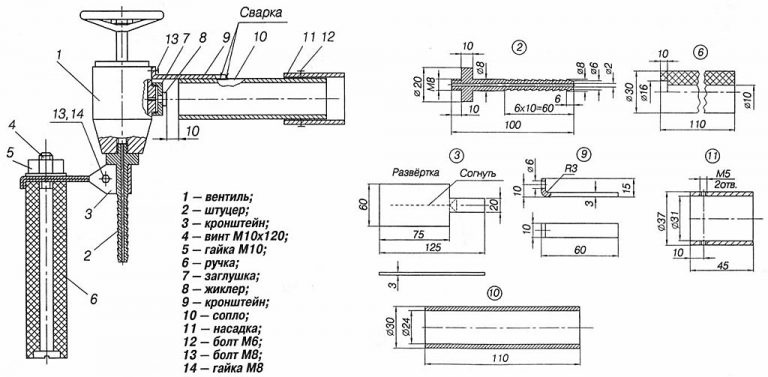
Vanuit de metalen beker stroomt het brandbare mengsel via de sproeier onder druk naar de verbrandingszone. Om het proces continu te houden, heeft de sproeier speciale openingen die als extra ventilatie dienen.
Voor zelfbouw heeft u een tekening van een gasbrander voor de smidse nodig, evenals een set gereedschappen en materialen:
- stukken buis, bevestigingsmaterialen;
- haakse slijper;
- halfronde of ronde vijl;
- boormachine, indien niet aanwezig, kan worden vervangen door een boor;
- lasapparaat (halfautomatisch);
- tap, snijplaat, boor, metaalborstel, hamer, combinatietang;
- schijven - schuur-, doorslijpschijf;
- plaatijzer met dikte 1, 2, 3 mm;
- beschermingsmiddelen voor het lassen.
Het gehele werk voor het vervaardigen van de brandstofverbrandingsinrichting bestaat uit vijf etappes.
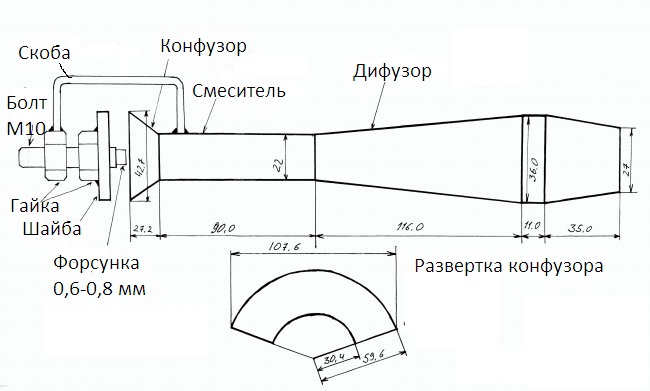
In de eerste etappe wordt de diffusor vervaardigd. Als uitgangsmateriaal kunt u een stuk buis van de juiste diameter nemen. Bijvoorbeeld een roestvrijstalen geluiddemper of een waterleidingbuis.
Langs de buis worden met een slijpmachine zaagsneden tot de gewenste lengte gemaakt. Op de buis wordt een lagerhuls met de juiste diameter geschoven. Hetzelfde wordt aan de andere kant herhaald.
De zaagsneden worden gelast, vervolgens wordt een lamellenschijf genomen en het oppervlak volledig glad bewerkt. Alle poriën en niet-gelaste gedeelten worden gelast en gereinigd. Met een ronde of halfronde vijl worden bramen aan de binnenkant verwijderd.
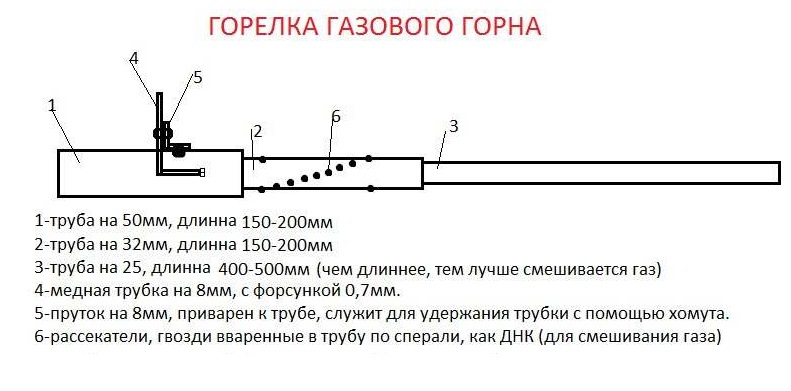
De volgende stap is het maken van de menger en de conflusor. De eerste heeft de vorm van een buis. Een waterleidingbuis met een diameter van ongeveer 2 cm en een lengte van 9 cm is geschikt. Het buisje wordt aan de diffusor gelast en daaraan de conflusor - een kegel voor de luchttoevoer.
De plano voor de conflusor kan uit een plaat van 1,2 mm dik worden gesneden. Vervolgens wordt deze gebogen, de naad gelast en het voltooide onderdeel aan de menger gelast. Aan de kopse kant wordt een vlak gemaakt voor de aansluiting van de instelschijf. Door de spleet tussen de conflusor en de schijf te verkleinen/vergroten, wordt de binnenkomende luchtstroom geregeld.
Daarna wordt het toevoermechanisme voor de gas-luchtmengselcomponenten gemaakt. In deze fase is een bout met lange M10-draad nodig. De kop wordt afgesneden, vervolgens wordt aan het uiteinde een doorgaand gat van 5 mm diameter geboord en M6-draad gesneden.
Voor het maken van de sproeier kunt u een tip gebruiken voor het toevoeren van lasdraad van een halfautomatische lasmachine. Omdat deze vrij lang is, moet deze worden afgeknipt. Na het afknippen moet er ongeveer 3-4 mm draad overblijven. Het overgebleven deel is genoeg om nog een sproeier te maken.
Voor het verdere werk is een ring met een buitendiameter van 43 mm nodig. Deze kan worden gekocht of zelf worden gemaakt van een metalen plaat. In het midden van de ring wordt een gat met een diameter van 1,2 cm geboord. Aan de gereedgemaakte ring wordt een M10-moer gelast.
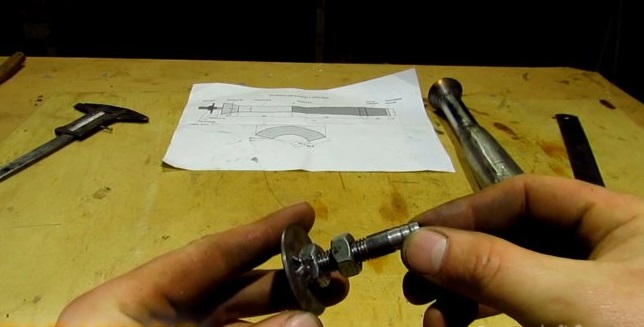
Voordat u met de installatie begint, moet u een bevestiging van de eenheid aan de behuizing maken in de vorm van een beugel. Deze kan uit plaatmetaal worden gesneden. Zonder de positie van de montage te veranderen, wordt deze tegen de confusor geplaatst, de beugel wordt ertegenaan gezet en aan de moer en de behuizing gelast. De lasplaats is niet van groot belang, maar het is noodzakelijk dat de constructie stijf is.
Door de bout in en uit te draaien, regelt u de mate van ejectie. Zoals de praktijk laat zien, wordt het optimale resultaat bereikt wanneer de injector ongeveer twee mm diep in de confusor gaat. De hoeveelheid binnenkomende lucht wordt met de ring geregeld.
De laatste fase is de test. Hiervoor wordt een slang over de bout geschoven. Op de regelaar wordt een druk van 0,2 kg/cm² ingesteld. Met deze waarde kunt u experimenteren, maar u moet er rekening mee houden dat bij een hoog gasverbruik de cilinder, vooral met een inhoud van 5 l, snel kan bevriezen. In dat geval is een injector van 0,6 mm geschikter.
De ring moet vóór het ontsteken volledig worden gesloten of met een kleine opening worden gelaten. Na het aansteken van het gas wordt de luchttoevoer geleidelijk verhoogd. De vlam wordt steeds intenser blauw en beweegt zich geleidelijk van de brandermond verwijderd. Een kenmerk van de werking van de brander in een open smeedhaard is dat bij verdere versterking van de luchtstroom de vlam van de brander loslaat en deze uitgaat.
Om dit te voorkomen, wordt er een obstakel (vlamverdeler) in het traject van de vlam geplaatst, of wordt de brander in een gesloten ruimte gebruikt. In dat geval zal het vuur dat uit de injector komt, het gas ontsteken en blijft de verbranding in stand.
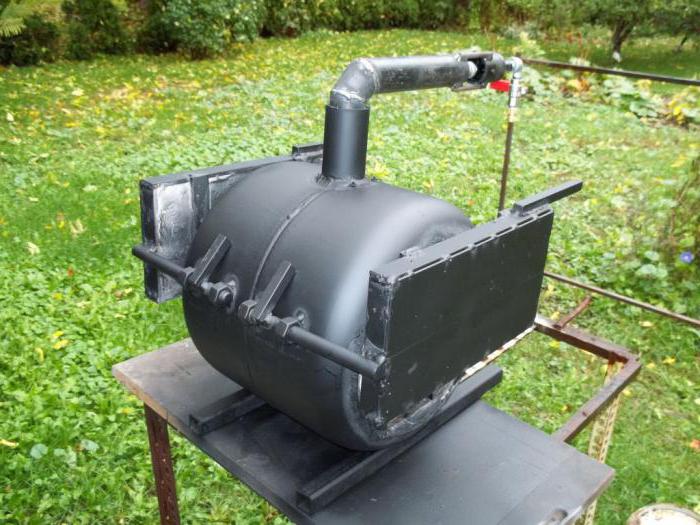
Als de brander op aardgas werkt, moet de vlam onder ideale omstandigheden helderblauw zijn. Wanneer de gasbron een cilinder is gevuld met een propaan-butaanmengsel, heeft het brandbare mengsel de vorm van gele vlammen.
Een dergelijke injectiebrander werkt uitstekend in een gesloten ruimte. Als deze goed is afgesteld, kan een temperatuur tot 1200⁰ worden bereikt. Deze omstandigheden zijn geschikt voor het smeden van werkstukken van vijlen, het gloeien van lemmeten en het smelten van non-ferro metalen.
Het gas wordt aan de brander toegevoerd vanuit het net of een fles, het proces wordt gecontroleerd met een regelaar. Ter controle van de afstelling en de druk wordt een proefstart van gas of gasmengsel uitgevoerd, waarbij op de geur wordt gelet.
Voor- en nadelen van de injectiebrander
Het gebruik van een kwalitatieve gasbrander voor de smederijhaard heeft een aantal voordelen:
- gebruik van gasenergie voor luchtinjectie;
- goede vermenging van lucht met gas;
- mogelijkheid om de gas/lucht-volumeverhouding te regelen bij verandering van het temperatuurregime van de brander;
- gebruiksgemak;
- zuinigheid;
- eenvoud van de constructie.
Naast de voordelen zijn er ook enkele nadelen. Eén-sproeierbranders zijn, gezien het thermisch vermogen, vrij lang. U moet ervoor zorgen dat de as van de sproeier en de brander strikt overeenkomen. Tijdens het gebruik maken ze veel lawaai.
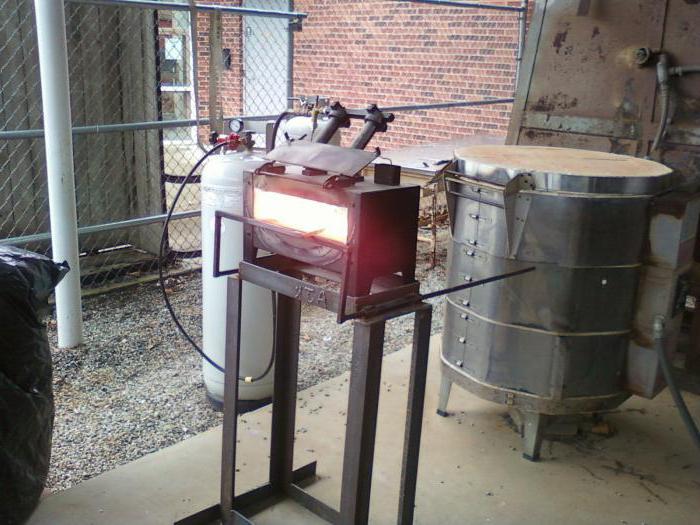
Belangrijke nadelen van lagedrukbranders zijn de grote vlamlengte en de afhankelijkheid van de snelheid van de toevoer van secundaire lucht van de verbrandingsverdunning.
Met de varianten van gasbranders voor saunakachels en de methoden van hun installatie maakt het volgende artikel u vertrouwd, dat de moeite van het lezen waard is voor alle eigenaren van buitenhuizen met eigen sauna's.
Conclusies en nuttige video over het onderwerp
Een injectiebrander ontwikkeld door Aleksandr Koeznetsov is bijzonder populair. In deze videoclip vertelt hij waaruit de constructie bestaat en hoe u deze in elkaar zet.
Voorbeeld van de werking van een injectiebrander:
Een correct ontworpen en eigenhandig vervaardigde injectiebrander, precies volgens de vereisten, zal gedurende lange tijd een betrouwbare helper zijn. Dit apparaat vervangt dure fabrieksgereedschappen. Met zijn hulp kunt u veel huishoudelijke problemen oplossen zonder de hulp van professionals in te schakelen.
Wilt u vertellen hoe u zelf een injectiebrander voor smeedwerk hebt samengesteld? Beschikt u over nuttige informatie over het onderwerp van het artikel? Laat dan alstublieft opmerkingen achter in het blokformulier hieronder, stel vragen en plaats foto's.
 Gasbrander van een soldeerlamp met uw eigen handen: handleiding voor fabricage en gebruik
 Gasbrander met uw eigen handen op propaan: stapsgewijze instructies voor het monteren van zelfgemaakte branders
 Gasbrander voor saunakachel met uw eigen handen: hoe u een zelfgemaakt apparaat maakt
 Zelf een gasfornuis maken: de beste varianten van zelfgemaakte fornuizen van voorhanden materialen
 Gasramp voor gasflessen: constructie + voorbeeld van zelfbouw
 Zelf een draagbare gasbrander met piëzo-ontsteking repareren: veelvoorkomende storingen en hoe u ze kunt verhelpen
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten