Pers voor brandstofbriketten: opties voor het zelf maken van installaties voor het persen van zaagsel
Stoken met zaagsel of houtkrullen – is een gewoonte voor inwoners van ons land, overgenomen uit Europese landen. Hun populariteit is te danken aan de goedkope grondstoffen en de goede specifieke verbrandingswaarde. Door een zelfgemaakte pers voor briketten te maken, kunt u bijna gratis kwaliteitsbrandstof verkrijgen.
Wij vertellen u hoe u een eenvoudige en goedkope machine kunt maken voor het produceren van gebriketteerde brandstof. In het door ons voorgestelde artikel worden de constructie en tips voor de montage gegeven. De productietechnologie en vereisten voor het oorspronkelijke houtmateriaal worden beschreven.
Inhoud van het artikel:
Technologie voor het maken van briketten
Het vervaardigen door middel van persen van pellets en briketten uit houtbewerkingsafval is een al lang beproefd proces. Daarom hoeft u niets uit te vinden bij het maken van een zelfgemaakte machine voor het verkrijgen van kwalitatieve “eurologs”, maar kunt u gebruik maken van bestaande ontwikkelingen.
Beschrijving van de fysica van het proces
Het gebruik van los houtmateriaal voor verwarming vindt zijn toepassing in kleine stookruimtes en kachels. Zaagsel geeft dezelfde energie als hout van vergelijkbare massa en vochtigheid, maar opslag in natuurlijke staat leidt tot vuil en stof. Daarom worden dergelijke afvalstoffen geperst tot briketten van verschillende vormen.
Met enige voorbehoud kan worden gezegd dat hout bestaat uit cellulose (vezel) en een bindmiddel – lignine. Elk exemplaar van zaagsel en houtkrullen behoudt zijn integriteit dankzij dit polymeer. Om sterke verbindingen tussen de afzonderlijke stukken te bewerkstelligen, moeten deze ook worden gelijmd.
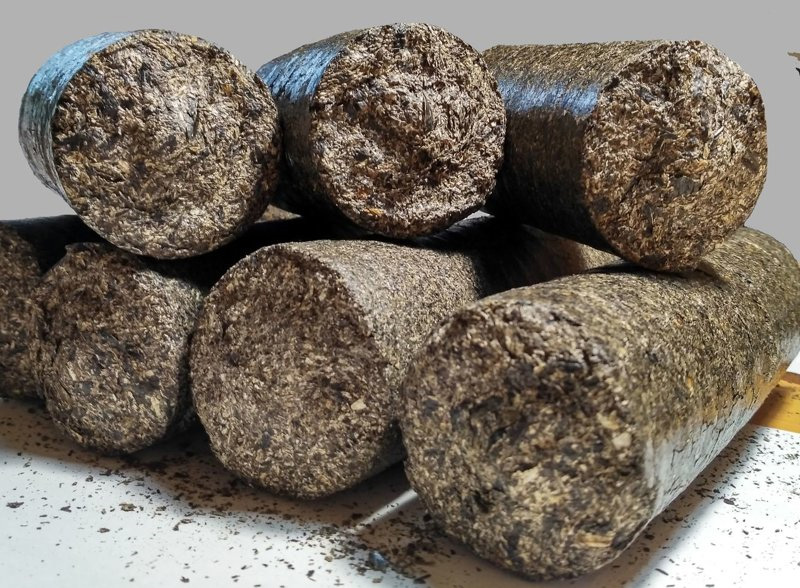
Tijdens het persproces wordt er sterke druk op het zaagsel uitgeoefend, waardoor lignine vrijkomt en het materiaal in de vorm bindt. Deze binding is natuurlijk niet zo sterk als in massief hout, maar voldoende om de resulterende briket niet uit elkaar te laten vallen.
De hoeveelheid lignine in hout ten opzichte van de droge massa is afhankelijk van de boomsoort:
- Zilverspar: 30%;
- Den: 27%;
- Fijnspar: 27%;
- Esp: 22%;
- Berk: 19%.
Hoe hoger het percentage lignine, hoe minder druk er nodig is om het vrij te maken. Daarom is het gemakkelijker om zelf briketten te maken van zaagsel van spar dan van berken.
Naast de klassieke pers voor de productie van brandstof uit losse materialen is er ook een extrusiemachine. De essentie van de werking ervan is dat het materiaal onder invloed van een schroef door een geleidelijk vernauwend kanaal wordt gevoerd.
Daardoor ontstaat een zeer hoge druk. De implementatie van deze optie in huiselijke omstandigheden is echter moeilijk en vereist specifieke kennis, daarom kunt u beter kiezen voor modellen met een mal.
Gebruik van bindmiddel
Bij industriële productie van geperste brandstof worden machines gebruikt om een druk te creëren in het bereik van 500 – 3000 atm. Bij sommige producenten (bijvoorbeeld het Duitse bedrijf “RUF”) vindt de vorming van het briket plaats door een combinatie van compressie met een kracht van 2000 atm en verhitting van de grondstof tot een temperatuur van 150°C. De dichtheid van dergelijke producten bereikt 1,2 kg/dm3.
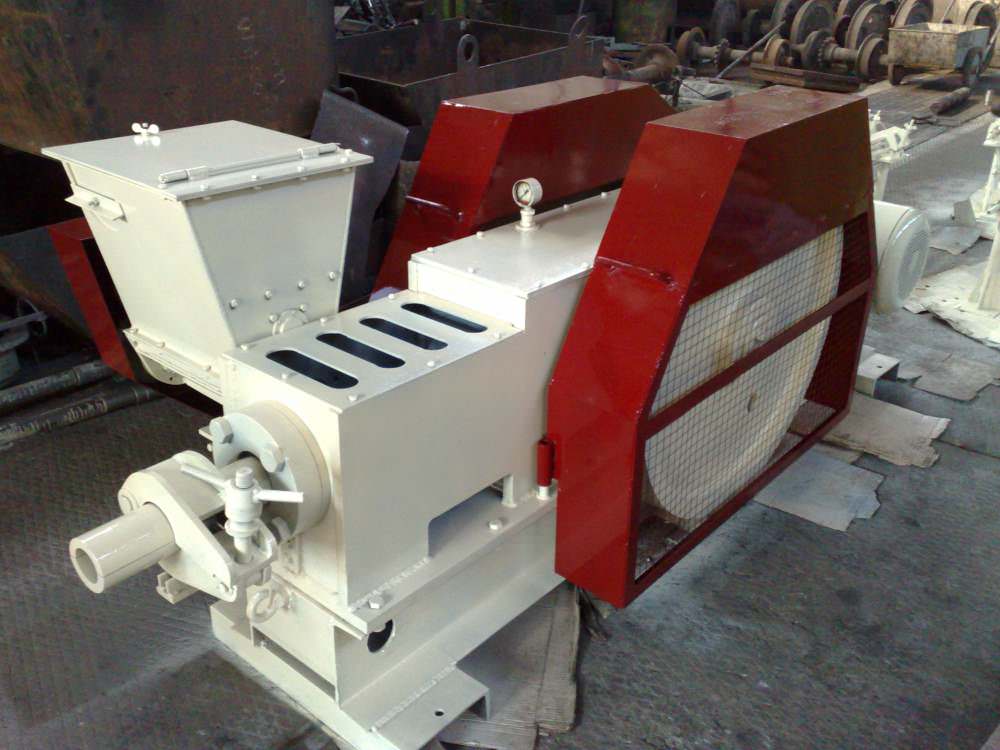
Als u met de hand een pers voor briketten maakt van materialen die voorhanden zijn, zult u dergelijke eigenschappen niet kunnen bereiken. Daarom zullen de producten ongetwijfeld een lagere dichtheid hebben en een verhoogde neiging tot uit elkaar vallen.
Het tekort aan vrijkomend lignine compenseren en een grotere sterkte van briketten uit zaagsel bereiken kan door toevoeging van een extern bindmiddel, zoals:
- Vloeibare klei. De benodigde massafractie van dit in water opgeloste bindmiddel bedraagt 5 tot 10% van het totale gewicht.
- Nat golfkarton.
- De goedkoopste, in water verdunde behanglijm.
De procentuele verhouding van golfkarton of lijm wordt experimenteel bepaald, omdat deze afhangt van de grootte van het zaagsel, de vochtigheid ervan en de gecreëerde druk in de mal.
Vereisten voor de gebruikte grondstoffen
Zelfs bij gebruik van industriële apparatuur is het moeilijk om kwalitatieve briketten of pellets uit houtafval te verkrijgen als de dikte meer dan 4 mm bedraagt. De deeltjesgrootte van het materiaal voor zelfgemaakte apparaten moet kleiner zijn. Dit hangt samen met een lagere druk en het ontbreken van verhitting van de grondstof.
Idealiter mag de diameter van het zaagsel en de dikte van de spaanders niet groter zijn dan 2 mm. De overgrote meerderheid van houtafval voldoet aan deze parameters.
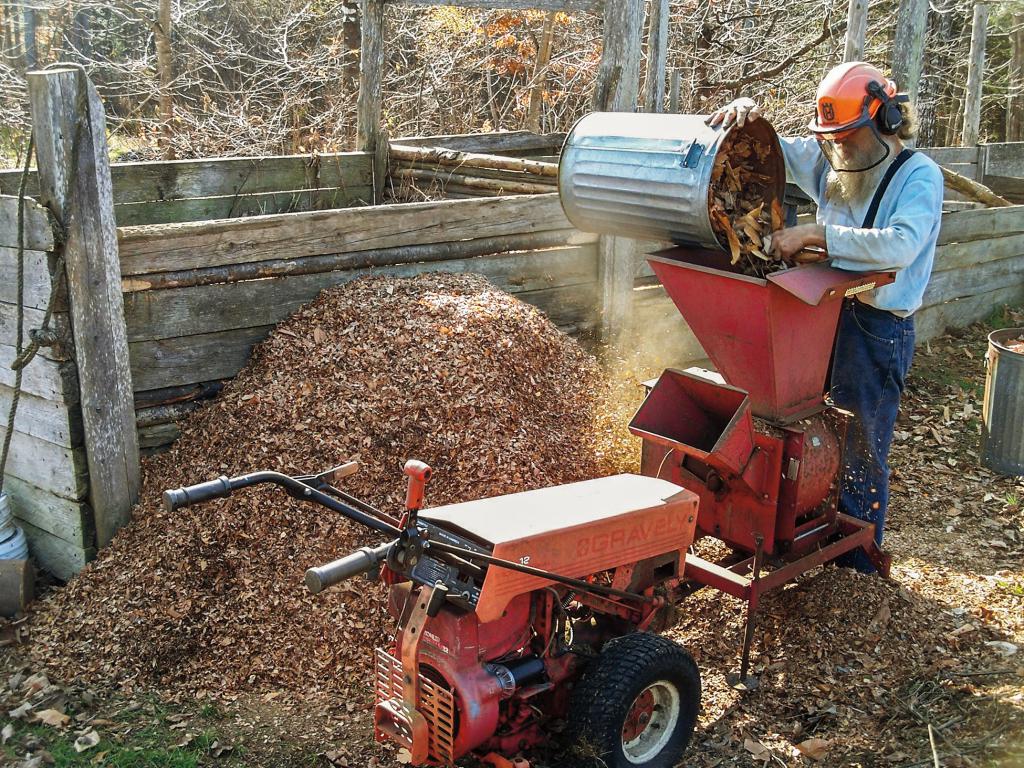
Maar er zijn gevallen waarin de grondstof verontreinigd is met kleine takjes, houtsnippers of schorsresten. Dan is het vóór het persen, om een homogene massa te verkrijgen, noodzakelijk om een voorbereidende stap uit te voeren: het materiaal verkleinen door het door een breker te laten gaan.
Om een goede dichtheid van het briket te bereiken, moet u grondstoffen vermijden die verontreinigd zijn met gras, zand of aarde. De bodem-vegetatieve laag heeft, in tegenstelling tot klei, geen bindende eigenschappen, waardoor het geperste product gemakkelijk uit elkaar valt.
Ook moet u voldoen aan de voorwaarde met betrekking tot het percentage schors – dit mag niet meer dan 5% bedragen. Dit is niet te meten, maar visueel zien zaagsel met een aanzienlijk volume schors er donkerder uit. Het zaagsel moet droog zijn. Een hogere vochtigheid leidt tot een grotere poreusheid van het briket en een verlaging van zijn specifieke warmtewaarde.
In de zomer kunt u de grondstof drogen in de zon of in een goed geventileerde ruimte. In de winter moet het drogen plaatsvinden in een veranda of andere bijkeuken met een lage positieve temperatuur. Voor een intensievere verdamping kunt u geforceerde ventilatie gebruiken.
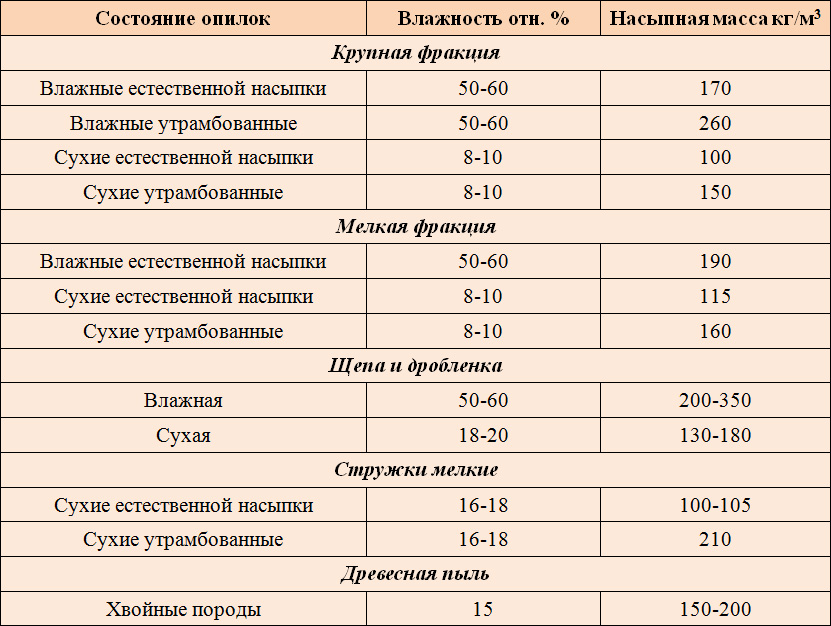
Als de druk in de zelfgemaakte pers voor het maken van briketten van zaagsel onvoldoende is om lignine vrij te maken, wordt de grondstof niet gedroogd, maar samen met een extra bindmiddel in water geweekt. In dit geval wordt bij het mengen een betere homogeniteit bereikt en wordt overtollig vocht verwijderd tijdens het stampen.
Belangrijkste onderdelen van de pers
De belangrijkste onderdelen van een gewone pers zijn de persvorm (een bak waarin het losse materiaal wordt geplaatst), de zuiger en het drukopwekkende mechanisme. U kunt ze gemakkelijk zelf maken, omdat ze typisch zijn voor briketteringsmachines.
Constructie van de persmal
De bak waarin zaagsel of krullen wordt gestort, wordt persvorm of kamer genoemd. De geometrie ervan bepaalt de parameters van het briket.
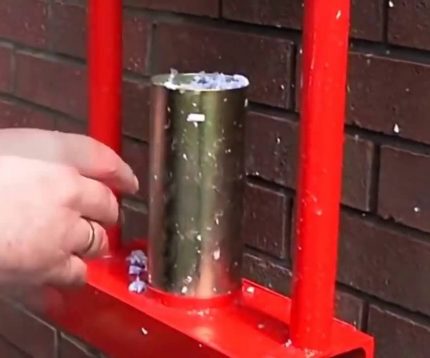
Meestal wordt de kamer gemaakt van een stuk stalen ronde of profielbuis. De basis van de zuiger, die in de bak gaat, wordt uitgesneden uit een dikwandige plaat (minstens 3 mm dik).
Bij het maken van de persvorm moet u rekening houden met de verhouding van de volgende grootheden:
- doorsnede van de persvorm (s, cm2);
- uitgeoefende druk op de zuiger (u, kgf);
- specifieke druk op het materiaal (p, kgf/cm2);
Deze grootheden zijn gerelateerd door de verhouding:
p = u / s
Briketten met gebruik van een extra bindmiddel behouden hun vorm goed als ze worden gevormd bij een specifieke druk van meer dan 150 atm. (1 atm. ≈ 1 kgf/cm2). Op basis van de mogelijkheid van de door de zuiger gecreëerde kracht, wordt de dwarsdoorsnede van de kamer berekend.
Bijvoorbeeld, als er een hydraulische krik van 10 ton is, dan:
s < u / p = 10000 / 150 = 67 cm2.
Voor dergelijke omstandigheden is een profiel vierkante buis met een zijlengte van 80 mm of een ronde buis met een nominale diameter tot 90 mm geschikt.
De lengte van de verkregen briket (l) hangt af van de hoogte van de persvorm (h), de dichtheid van de grondstof in de oorspronkelijke droge (q1) en gebriketteerde (q2) toestand:
l = h * (q1 / q2)
Bovendien kunt u na de eerste compressie opnieuw zaagsel in de cilinder doen en de procedure herhalen. Op deze manier kunt u de lengte van het verkregen product praktisch tot de hoogte van de perskamer brengen.
Tijdens het persen van zaagsel komt er vocht uit de briket vrij. Om het vrij te laten ontsnappen, perforeert u de kamer met kleine, maar dicht bij elkaar gelegen gaten.
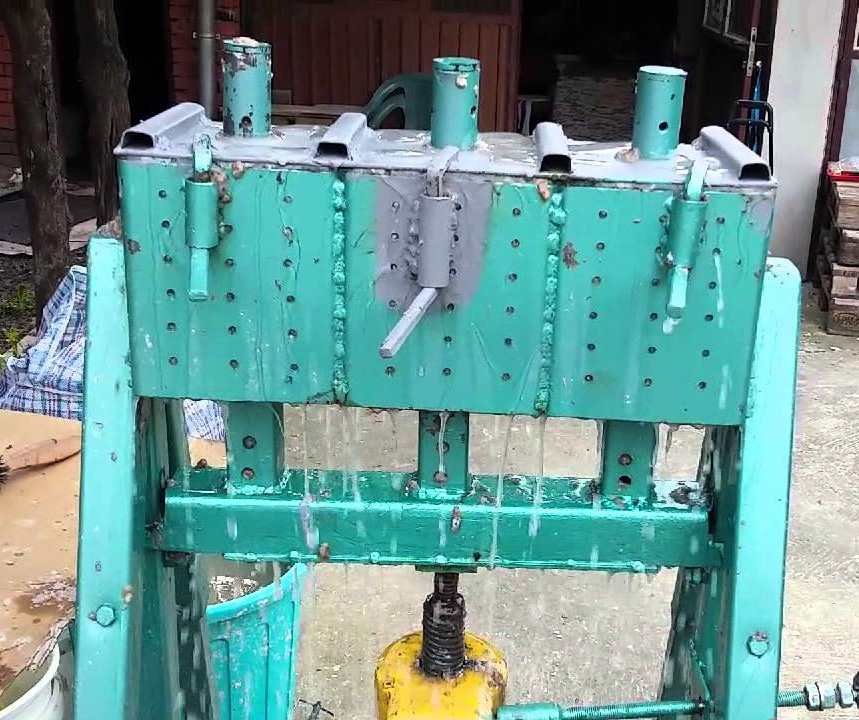
Na het vormen van de briket moet u deze uit de vorm halen. Het gebruik van een veer en een valse bodem, zoals vaak wordt aanbevolen op internet, is onpraktisch. De hoge druk drukt de veer volledig samen, waardoor na verloop van tijd de vorm ervan kromtrekt, met als gevolg dat zij haar eigenschappen verliest.
Daarom moet u ofwel een losse bodem van de persvorm maken en de briket uitduwen, ofwel een demontabele cilinder bouwen. In het tweede geval moet u er een extra mantel van stafmateriaal voor maken.
Beschikbare methoden om druk te creëren
Er zijn drie veelvoorkomende manieren om druk te bereiken die goed geschikt zijn voor een zelfgemaakte pers voor het maken van brandstofbriketten: gebruik van een hefboom, een hydraulische krik of een schroef. Elk heeft zijn eigen voordelen en de uitvoering ervan in de praktijk is niet erg moeilijk.
Gebruik van spierkracht en een hefboom
Meestal gebruikt u als hefboom een metalen buis. Deze mag niet buigen onder invloed van menselijke spierkracht. Bijvoorbeeld is een versterkte waterleidingbuis met een diameter van 40 of 50 mm en een wanddikte van 4 – 4.5 mm zeer geschikt.
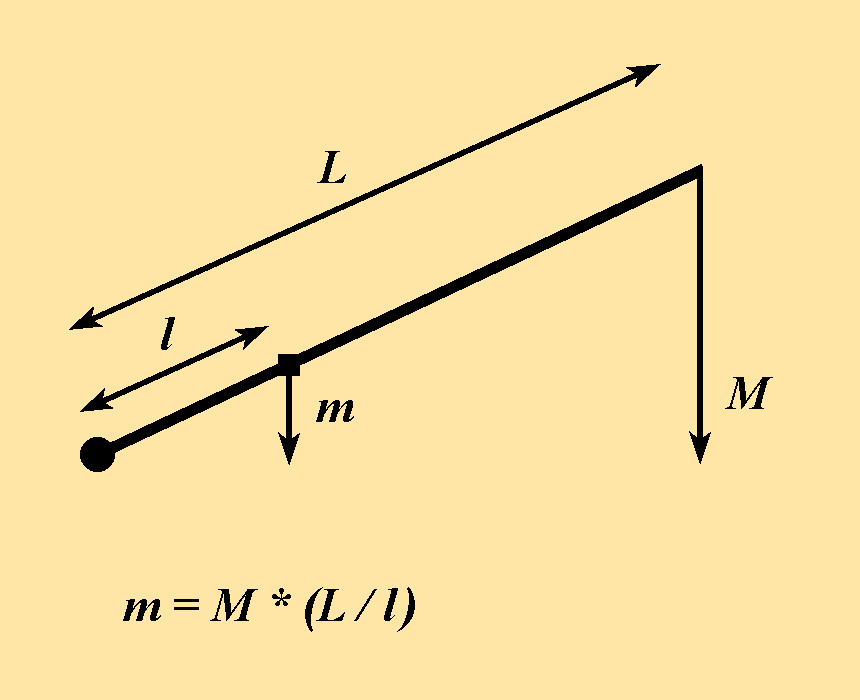
U kiest de lengte van de hefboom en de afstand van het steunpunt tot de verbinding met de zuiger niet alleen op basis van het bereiken van de gewenste druk. Een andere belangrijke parameter is de inzinkdiepte van de zuiger in de cilinder (h, cm).
Deze berekent u met de formule:
h = R * (l / L)
Hier is R (cm) – de hoogte waarop het uiteinde van de hefboom zal zakken.
Het verdient de aanbeveling de constructie zodanig te maken dat de inzinkdiepte van de zuiger voldoende is om een briket te vormen zonder herhaald samendrukken met voorafgaande bijvulling van materiaal. Dit verhoogt het productietempo aanzienlijk.
De benodigde inzinkdiepte van de zuiger (h, cm) kan worden berekend door de oorspronkelijke droge (q1) en gebriketteerde (q2) dichtheid van het materiaal en de hoogte van de beker (H) te kennen:
h = H * (1 – q1 / q2)
Indien er om welke reden dan ook een fout is opgetreden (gewoonlijk vanwege een onjuiste bepaling van de waarde van de oorspronkelijke dichtheid van het materiaal) en de inzinkdiepte van de zuiger onvoldoende is om de gewenste hardheid aan het product te geven, dan is het niet noodzakelijk de hele constructie te herzien.
U kunt ofwel de hoogte van de beker verkleinen, of, door zaagsel bij te vullen, één briket in twee of drie gangen persen.
Toepassing van de hydraulische krik
Om een sterke druk te genereren, worden hydraulische apparaten gebruikt, zoals de gangbare fleskrikken. In de regel zijn dergelijke hydraulische eenheden aanwezig in een huishouden met een auto of ander materieel, maar hun hefvermogen kan ontoereikend zijn.
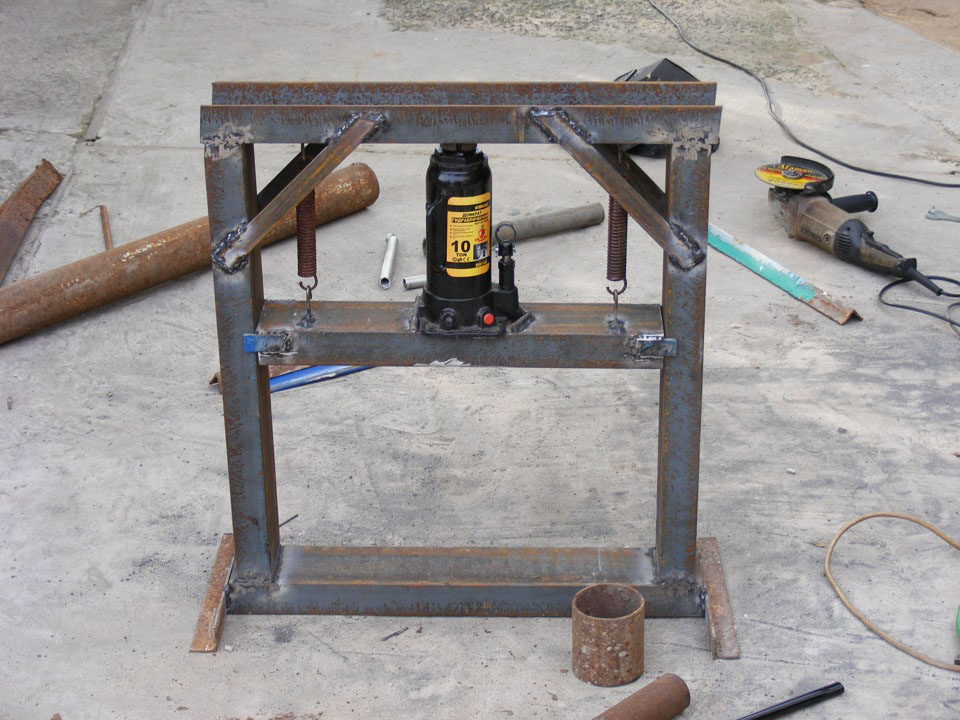
Krikken zijn niet duur. Zo zijn modellen met een capaciteit van 30-40 ton verkrijgbaar voor minder dan 50 €. Met dergelijke specificaties kunt u al briketten met een grote doorsnede of direct meerdere (3-5) exemplaren van normale grootte produceren.
Om meerdere briketten tegelijkertijd te verkrijgen, plaatst u het benodigde aantal persvormen in een rij. De middelste beweegbare balk moet stevig zijn zodat deze na verloop van tijd niet doorbuigt. Het beste kunt u deze vervaardigen uit een I-profielbalk of een dikwandige profielbuis.
Het persproces zelf duurt langer dan bij gebruik van een hefboomconstructie. Echter, door het gebruik van een krachtige hydraulische krik kunt u een veel hogere specifieke druk op het werkstuk bereiken. De briketten worden gelijkmatiger en dichter en hebben reeds een aantrekkelijk commercieel uiterlijk.
Schroefpersmechanisme
Het werkingsprincipe van een handbediende schroefpers is vergelijkbaar met dat van een hefboompers, alleen wordt de uitgeoefende kracht onder een hoek van 90° overgebracht. Hoe groter de diameter van de handgreep en kleiner de schroefdraadspoed, des te groter de drukverhogingsfactor.
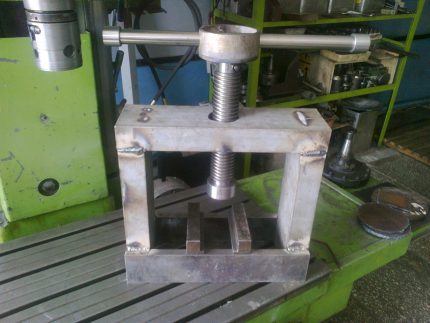
Een dergelijke constructie maakt het ook mogelijk om meer druk te genereren dan een machine op basis van een hefboommechanisme. Een belangrijk nadeel is de traagste werksnelheid van de gepresenteerde opties.
Tot de voordelen kunnen echter worden gerekend:
- eenvoud van constructie;
- de mogelijkheid om zo'n pers voor een klein bedrag te kopen met een geringe aanpassing voor de behoeften van brikettering;
- kleine afmetingen.
Bij het werken met een schroefpers mag u deze niet “tot het uiterste” gebruiken, wanneer fysieke krachten niet meer voldoende zijn om het mechanisme rond te draaien. In dit geval werkt aan de ene kant de door de mens uitgeoefende kracht op de schroefdraad, en aan de andere kant (onder 90°) de weerstandskracht van de verkregen briket. Dit zal leiden tot snelle slijtage van de schroefdraad of het afbreken ervan.
Om overdrijven te voorkomen en het mechanisme niet te breken, moet u een voldoende resultaat bereiken op proefexemplaren en ofwel een vergrendeling installeren ofwel met een marker een markering op de schroefdraad aanbrengen die de maximaal toelaatbare positie aangeeft.
Conclusies en nuttige video over het onderwerp
Het maken van een zelfgemaakte hefboompers. Fabricage van de belangrijkste onderdelen en beschrijving van het werkingsprincipe:
Aanpassing van de machineconstructie en het persproces van briketten:
Machine voor het gelijktijdig verkrijgen van meerdere briketten op basis van een hydraulische krik:
Het is niet moeilijk om zelf een machine te maken voor het briketteren van zaagsel. Naar keuze kunt u een hefboom-, hydraulisch of schroefprincipe gebruiken om druk te creëren. Maar u moet onthouden dat de kwaliteit van de vervaardigde producten niet alleen afhangt van het geassembleerde mechanisme, maar ook van de voorbereiding van de grondstoffen.
Een goed opgezet proces helpt uw huishouden te voorzien van kwalitatieve en goedkope brandstof en zelfs de verkoop ervan op gang te brengen.
Wilt u vertellen hoe u zelf briketten voor verwarming hebt gemaakt? Heeft u waardevolle aanbevelingen over het onderwerp van het artikel die u met de bezoekers van de site wilt delen? Schrijf dan uw opmerkingen in het onderstaande blok, plaats hier ook foto's en stel vragen.
 Verdeelcollector voor verwarming zelf maken: schema's en montagekenmerken
 Raam voor gasgestookte stookruimte van een particulier huis: wettelijke normen voor beglazing van de ruimte
 Veiligheidsgroep voor verwarming: constructie, werkingsprincipe, regels voor selectie en installatie
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten