Hoe kies je glasvezelversterkte buizen: specificaties van de productie en overzicht van toonaangevende fabrikanten

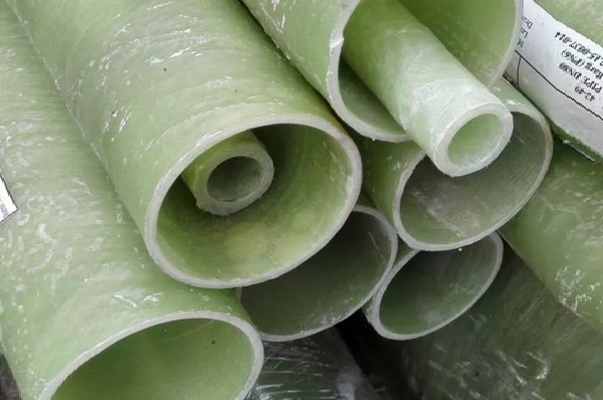
Dankzij de combinatie van positieve eigenschappen van glas en polymeren hebben glasvezelversterkte buizen vrijwel onbeperkte toepassingsmogelijkheden gekregen – van het aanleggen van ventilatiekanalen tot het leggen van petrochemische leidingen.
In dit artikel bespreken we de belangrijkste kenmerken van glasvezelversterkte buizen, markering, productietechnologieën van het polymeercomposiet en samenstellingen van bindmiddelen die het toepassingsgebied bepalen.
We geven ook belangrijke selectiecriteria, met aandacht voor de beste fabrikanten, want een belangrijke rol in de productkwaliteit is weggelegd voor de technische capaciteiten en reputatie van de fabrikant.
Inhoud van het artikel:
Algemene kenmerken van glasvezelversterkt kunststof
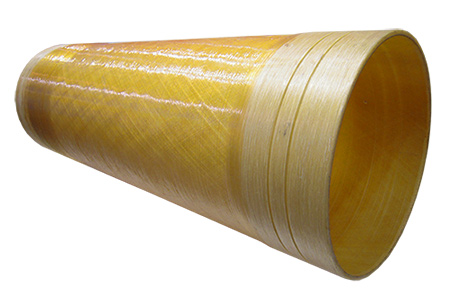
Glasvezelversterkt kunststof is een plastic materiaal dat glasvezelcomponenten en een bindmiddel (thermoplastische en thermohardende polymeren) bevat. Naast een relatief lage dichtheid hebben glasvezelversterkte producten goede sterkte-eigenschappen.
In de laatste 30-40 jaar wordt glasvezelversterkt kunststof op grote schaal gebruikt voor de vervaardiging van leidingen voor diverse doeleinden.
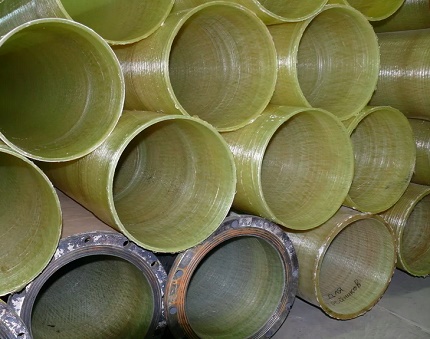
De leidingen combineren de eigenschappen van glas en polymeren:
- Laag gewicht. Het gemiddelde gewicht van glasvezelversterkt kunststof is 1,1 g/cm³. Ter vergelijking: hetzelfde cijfer voor staal en koper is veel hoger – respectievelijk 7,8 en 8,9. Dankzij het lichte gewicht worden montage en transport van het materiaal vergemakkelijkt.
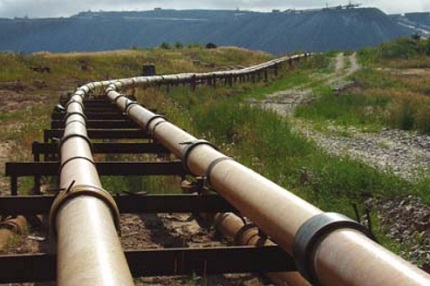
- Corrosiebestendigheid. De componenten van het composiet hebben een lage reactiviteit, waardoor ze niet onderhevig zijn aan elektrochemische corrosie en bacteriële afbraak. Deze eigenschap is een doorslaggevend argument voor glasvezelversterkt kunststof bij ondergrondse nutsvoorzieningen.
- Hoge mechanische eigenschappen. De absolute treksterkte van het composiet is lager dan die van staal, maar de specifieke sterkte overtreft aanzienlijk die van thermoplastische polymeren (PVC, HDPE).
- Weerbestendigheid. Het bereik van grenstemperaturen (-60 °C..+80 °C), de behandeling van buizen met een beschermende laag van gelcoat zorgt voor ongevoeligheid voor UV-stralen. Bovendien is het materiaal bestand tegen wind (limiet – 300 km/u). Sommige fabrikanten claimen seismische weerstand van buisfittingen.
- Brandwerendheid. Niet-brandbaar glas is het belangrijkste onderdeel van glasvezelversterkt plastic, daarom is het materiaal moeilijk ontvlambaar. Bij verbranding komt geen giftig dioxinegas vrij.
Glasvezelversterkt plastic heeft een lage thermische geleidbaarheid, wat de isolerende eigenschappen verklaart.
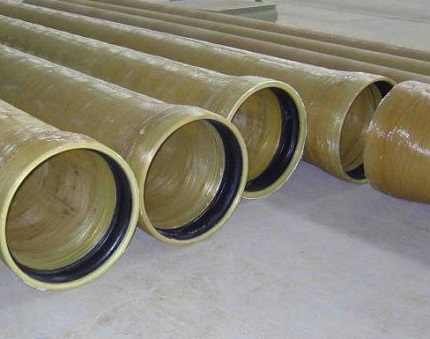
Naarmate de binnenwanden slijten, komen vezels bloot te liggen en breken ze af – deeltjes kunnen in het getransporteerde medium terechtkomen.
Productietechnologieën voor glasvezelversterkte buizen
De fysisch-mechanische eigenschappen van het eindproduct zijn afhankelijk van de productietechniek. Composietwapening wordt vervaardigd met vier verschillende methoden: extrusie, pultrusie, centrifugaalgieten en wikkeling.
Technologie #1 — extrusie
Extrusie is een technologisch proces dat gebaseerd is op het continu persen van een pasta-achtig of hoogviskeus materiaal door een vormgereedschap. De hars wordt gemengd met gemalen glasvezel en een plastische verharder en vervolgens aan de extruder toegevoerd.
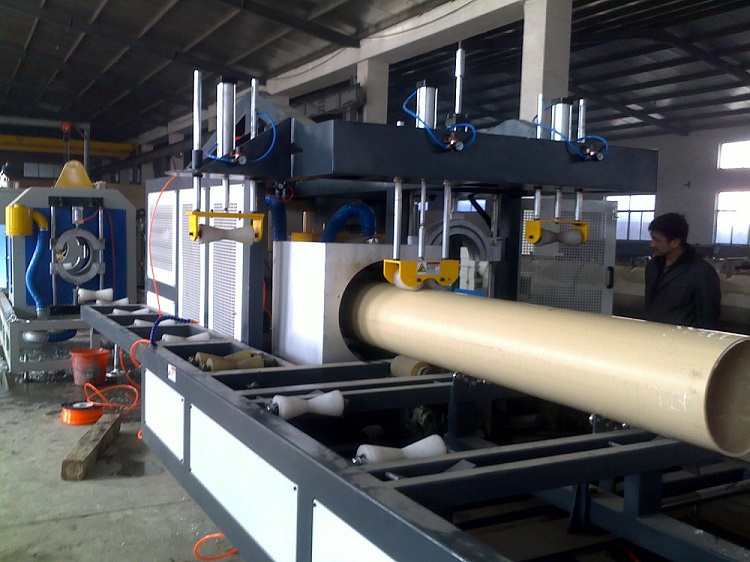
Een hoogproductieve extrusielijn maakt het mogelijk om frameloze composietproducten tegen een lage prijs te verkrijgen, maar de vraag ernaar is beperkt vanwege de lage mechanische eigenschappen. De basis van de polymeermatrix is polypropyleen en polyethyleen.
Technologie #2 — pultrusie
Pultrusie is een technologie voor het vervaardigen van composiet langwerpige elementen met kleine diameter en een constante dwarsdoorsnede. Door een verhitte vormingsmatrijs (+140 °C) worden onderdelen getrokken van glasvezelstof die is geïmpregneerd met thermohardende hars.
In tegenstelling tot het extrusieproces, waar de bepalende invloed druk is, wordt in de pultrusie-eenheid deze rol uitgevoerd door een trekkende werking.
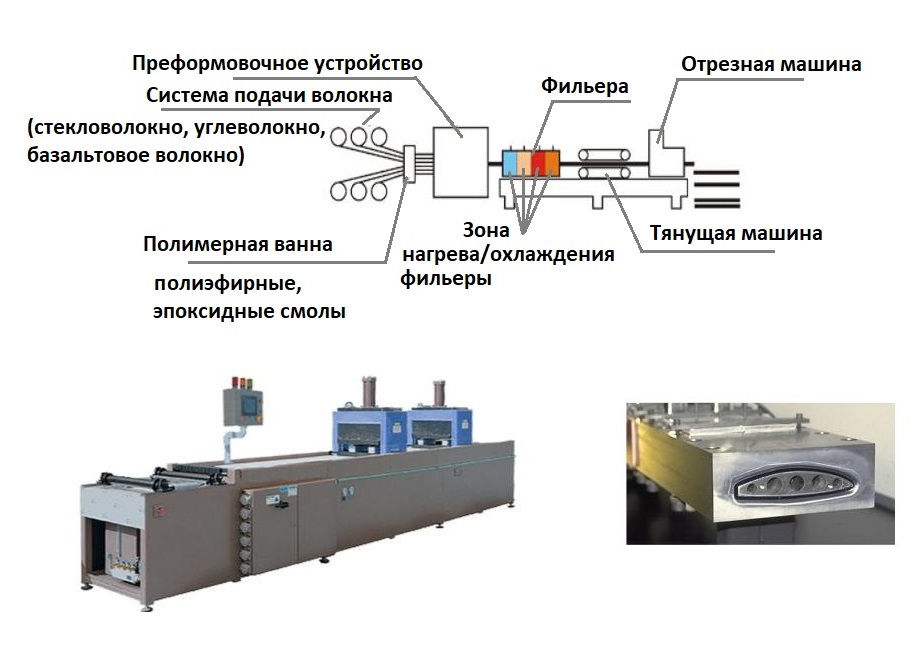
Technologisch proces:
- Vezelgarens van de spoelen worden in een polymeerbad gevoerd, waar ze met thermoplastische harsen worden geïmpregneerd.
- De behandelde vezels gaan door een voorvorminstallatie – de garens worden uitgelijnd en nemen de gewenste vorm aan.
- De niet-uitgeharde polymeer komt in de matrijs. Door middel van meerdere verwarmingselementen wordt een optimaal regime voor polymerisatie gecreëerd en wordt de treksnelheid gekozen.
Het uitgeharde product wordt door de trekmachine getrokken en in segmenten gezaagd.
Onderscheidende kenmerken van de pultrusietechnologie:
- toegestane polymeren voor verwerking – epoxy, polyesterharsen, vinylen;
- treksnelheid – het gebruik van innovatieve geoptimaliseerde 'pultrusiepolymeren' maakt het mogelijk de treksnelheid te verhogen tot 4-6 m/min (standaard 2-3 m/min);
- werkbereik: minimum – 3,05*1 m (trekkracht tot 5,5 ton), maximum – 1,27*3,05 m (trekkracht 18 ton).
De uitvoer is een buis met perfect gladde buiten- en binnenwanden, ook de sterkte-eigenschappen zijn op een hoog niveau.
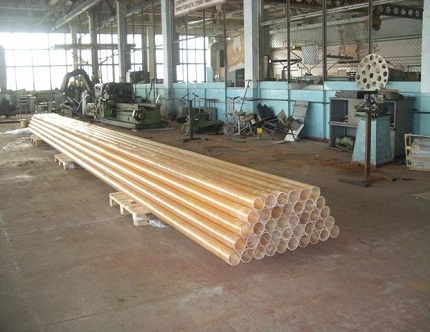
De nadelen van de methode hebben niet te maken met de kwaliteit van het oorspronkelijke product, maar met de technologie zelf. Argumenten 'tegen': hoge kosten en lange productietijd, onmogelijkheid om buizen met grote diameter te maken die bedoeld zijn voor aanzienlijke belastingen.
Technologie #3 — centrifugaal gieten
Het Zwitserse bedrijf Hobas heeft de techniek van centrifugaalvormen ontwikkeld en gepatenteerd. In dit geval vindt de productie plaats van de buitenwand van de buis naar de binnenwand met behulp van een roterende mal. De samenstelling van de pijpleiding omvat: gemalen glasvezels, zand en polyesterharsen.
De grondstoffen worden in een roterende mal gevoerd – de structuur van het buitenoppervlak van de pijpleiding wordt gevormd. Naarmate de productie vordert, worden vaste bestanddelen, vulstof en glasvezel aan de vloeibare hars toegevoegd – onder invloed van een katalysator verloopt de polymerisatie sneller.
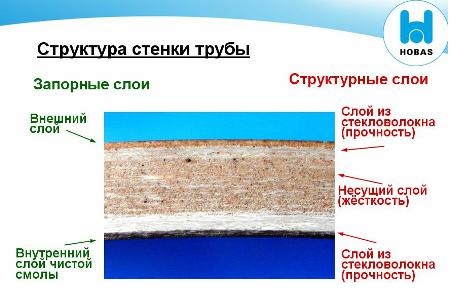
Extra voordelen:
- hoge nauwkeurigheid van de afmetingen van het oorspronkelijke product (de interne doorsnede van de roterende mal komt overeen met de buitendiameter van het eindproduct);
- mogelijkheid om een wand van elke dikte te gieten;
- hoge ringstijfheid van het polymeercomposiet;
- verkrijgen van een glad oppervlak aan de buiten- en binnenkant van de buisfittingen.
Nadeel van centrifugaalproductie van glasvezelversterkte buizen – energie-intensiteit en hoge prijs van het eindproduct.
Technologie #4 — progressieve wikkeling
De meest populaire techniek is continu wikkelen. De buis wordt gecreëerd door afwisselende opeenvolging van een doorn met glasvezel en polymeren met koelprocessen. De productiemethode heeft verschillende subtypen.
Spiraal-ring techniek
De vezellegger is een speciale ring, waaromheen spindoppen met draden zijn geplaatst.
Het werkelement beweegt continu langs de as van de bewegende doorn en verdeelt de vezels langs schroeflijnen.
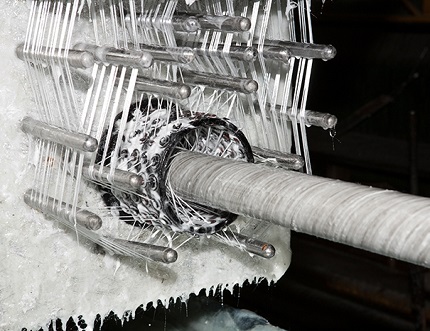
Belangrijkste voordelen van de methode:
- uniforme sterkte over het gehele oppervlak van de leiding;
- uitstekende weerstand tegen trekbelastingen – scheuren zijn uitgesloten;
- creatie van producten met variabele diameter en doorsneden met complexe configuratie.
Deze techniek maakt het mogelijk om zeer sterke buizen te verkrijgen die zijn ontworpen voor gebruik onder hoge druk (pomp- en compressor technische netwerken).
Spiraal-lint wikkeling
De techniek is vergelijkbaar met de vorige, verschil – de legger voert een smalle band van vezels aan. Een dichte versterkende laag wordt bereikt door het aantal passages te verhogen.
In de productie wordt goedkopere apparatuur gebruikt dan bij de spiraal-ringmethode, maar de 'bandwikkeling' heeft een paar belangrijke nadelen:
- beperkte productiviteit;
- losse vezelligging vermindert de sterkte van de pijpleiding.
De spiraal-bandmethode is geschikt voor het vervaardigen van buisfittingen voor lage tot matige druk.
Langs-dwarsmethode
Er wordt continu gewikkeld – de wikkelaar plaatst longitudinale en transversale vezels gelijktijdig. Er is geen omgekeerde beweging.
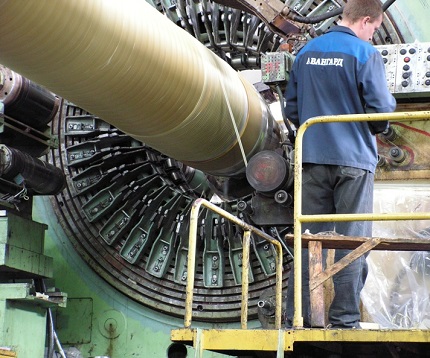
Kenmerken van de methode:
- wordt voornamelijk gebruikt bij het maken van buizen met een diameter tot 75 mm;
- er is de mogelijkheid om axiale draden te spannen, waardoor een sterkte wordt bereikt zoals bij de spiraalmethode.
De langs-dwars technologie is zeer productief. De machines maken het mogelijk de verhouding tussen axiale en ringvormige wapening over een breed bereik te veranderen.
Kruislaagstechnologie (transversaal-longitudinaal)
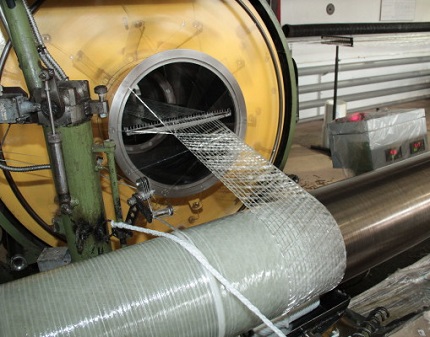
De ontwikkeling van ingenieurs uit Charkiv is in trek bij binnenlandse producenten. Bij kruislaagswikkeling voert de wikkelaar een 'voile' uit, bestaande uit een bundel binddraden. De band wordt onder een kleine hoek op de doorn gevoerd, overlappend met de vorige winding – dit vormt ringvormige wapening.
Na het bewerken van de gehele doorn worden de vezels met rollen aangedrukt – resten van bindmiddelpolymeren worden verwijderd en de versterkende bekleding wordt verdicht.
Kenmerken van kruislaagswikkeling:
- dichte aanligging van glasvezels;
- onbeperkte diameter van de geproduceerde buizen;
- hoge diëlektrische eigenschappen door het ontbreken van doorlopende wapening langs de as.
De elasticiteitsmodulus van 'kruislaags' glasvezelplastic is lager dan de overeenkomstige parameter van andere technieken. Vanwege het risico op tussenlaagse scheuren is de methode niet toepasbaar bij het maken van pijpleidingen onder hoge druk.
Selectieparameters voor glasvezelversterkte buizen
De keuze van glasvezelcomposietbuizen is gebaseerd op de volgende criteria: stijfheid en nominale druk, type bindmiddel, constructieve kenmerken van de wanden en verbindingsmethode. Belangrijke parameters staan vermeld in de begeleidende documenten en op elke buis – verkorte markering.
Stijfheid en nominale druk
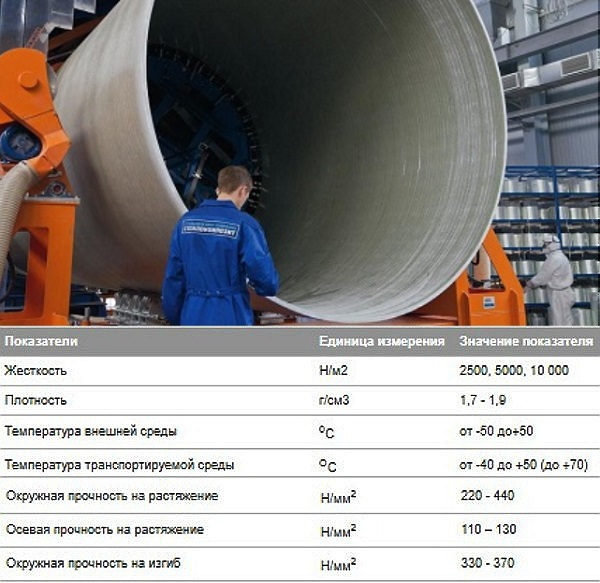
De stijfheid van glasvezelversterkt plastic bepaalt het vermogen van het materiaal om externe belastingen (gronddruk, verkeersbeweging) en druk van binnenuit op de wanden te weerstaan. Volgens de ISO-normering worden buizen ingedeeld in verschillende stijfheidsklassen (SN).
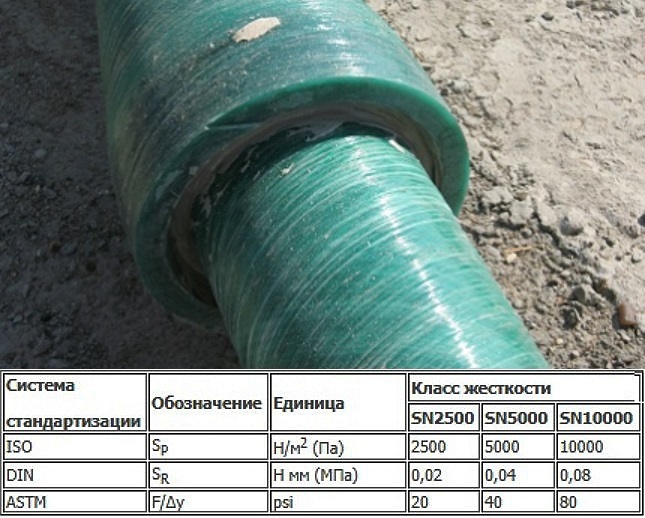
De mate van stijfheid neemt toe naarmate de wanddikte van de glasvezelversterkte kunststofbuisleiding toeneemt.
De classificatie op basis van nominale druk (PN) geeft de gradatie van producten weer met betrekking tot de veilige vloeistofdruk bij een temperatuur van +20 °C gedurende de gehele levensduur (ongeveer 50 jaar). De maateenheid voor PN is MPa.
Sommige fabrikanten, zoals Hobas, geven gecombineerde kenmerken voor twee parameters (druk en stijfheid) aan met een breukstreep. Buizen met een werkdruk van 0,4 MPa (klasse PN – 4) en een stijfheidsklasse (SN) van 2500 Pa worden gemarkeerd als – 4/2500.
Type bindmiddel
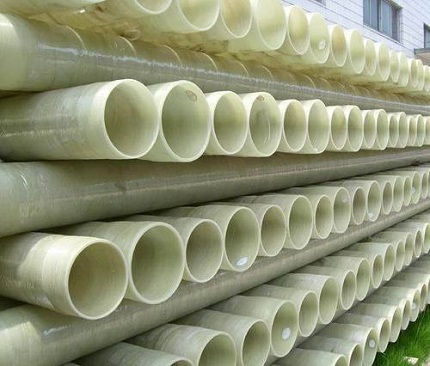
De gebruikseigenschappen van de buis hangen grotendeels af van het type bindmiddel. In de meeste gevallen worden polyester- of epoxyadditieven gebruikt.
Kenmerken van polyesterbindmiddelen
De wanden worden gevormd uit thermohardende polyesterharsen, versterkt met glasvezel en zandadditieven.
De gebruikte polymeren hebben belangrijke eigenschappen:
- lage toxiciteit;
- uitharding bij kamertemperatuur;
- betrouwbare hechting aan glasvezels;
- chemische inertheid.
Composietbuizen met polyesterpolymeren zijn niet gevoelig voor corrosie en de inwerking van agressieve stoffen.
Kenmerken van epoxyhars
Het bindmiddel geeft het materiaal een verhoogde sterkte. De temperatuurgrens van composieten met epoxy's is tot +130 °C, de maximale druk is 240 atmosfeer.
Een bijkomend voordeel is de vrijwel nul warmtegeleiding, waardoor de samengestelde leidingen geen extra thermische isolatie vereisen.
Constructie van de wanden van composietbuizen
Qua constructie onderscheidt men: eenlaags-, tweelaags- en drielaags glasvezelversterkte kunststofbuizen.
Kenmerken van eenlaags producten
De buizen hebben geen beschermende bekleding, waardoor ze een lage prijs hebben. Kenmerken van de buisfittingen: onmogelijkheid tot gebruik in regio's met moeilijk terrein en streng klimaat.
Deze producten vereisen ook zorgvuldige montage – het graven van een grote sleuf, het aanleggen van een zandbed. Maar de begroting van de installatiewerkzaamheden neemt hierdoor toe.
Kenmerken van tweelaagse buizen
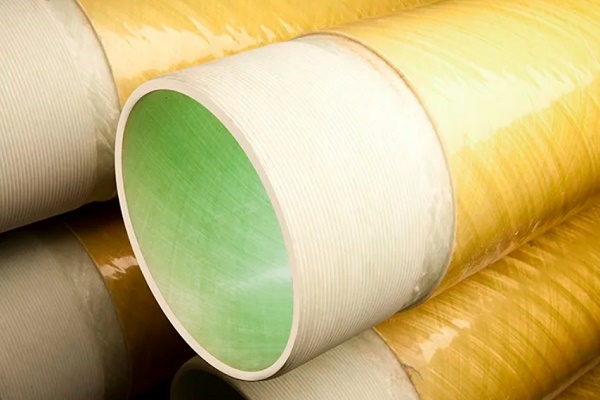
De producten zijn aan de binnenkant voorzien van een filmcoating – polyethyleen met hoge dichtheid. De bescherming verhoogt de chemische bestendigheid en verbetert de dichtheid van de leiding bij externe belastingen.
Echter, het gebruik van de fittingen in olie-industrie pijpleidingen heeft zwakke punten van de tweelaagse modificaties aan het licht gebracht:
- onvoldoende hechting tussen de constructieve laag en de bekleding – schending van de monolithische wanden;
- verslechtering van de elasticiteit van de beschermfolie bij temperaturen onder nul.
Bij het transporteren van gasbevattend medium is loslating van de bekleding mogelijk.
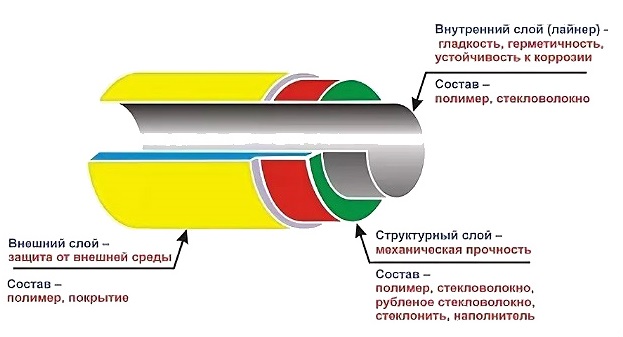
Parameters van de drielaagse buis
Structuur van de glasvezelversterkte kunststofbuis:
- Externe polymeerlaag (dikte 1-3 mm) – verhoging van mechanische en chemische weerstand.
- Structurele laag – constructieve tussenlaag die verantwoordelijk is voor de sterkte van het product.
- Liner (dikte 3-6 mm) – binnenmantel van glasvezelversterkt kunststof.
De binnenlaag zorgt voor gladheid, dichtheid en egaliseert cyclische schommelingen van de interne druk.
Verbindingsmethode van glasvezelversterkte leidingen
Op basis van de verbindingsmethode wordt het assortiment buisfittingen van composiet onderverdeeld in 4 groepen.
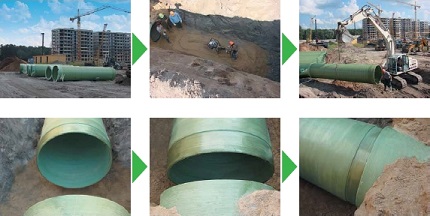
Groep nr. 1 – mof-pen verbinding
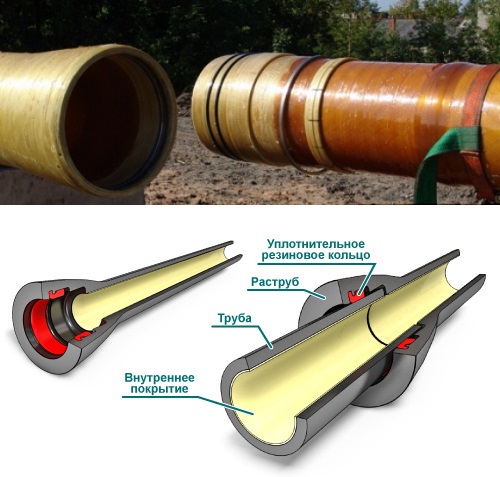
Elastische rubberafdichtingen worden gemonteerd in bijbehorende groeven op de eindpennen van de buizen. De pasringen worden gevormd op elektronisch gestuurde apparatuur, wat de nauwkeurigheid van hun plaatsing en afmetingen waarborgt.
Groep nr. 2 – mof-pen met afdichting en vergrendeling
Bij de aanleg van een bovengrondse leiding moet u de effecten van axiale krachten op de leiding compenseren. Hiertoe wordt naast de pakking een stopper geplaatst. Het element wordt vervaardigd uit metaalkabel, polyvinylchloride of polyamide.
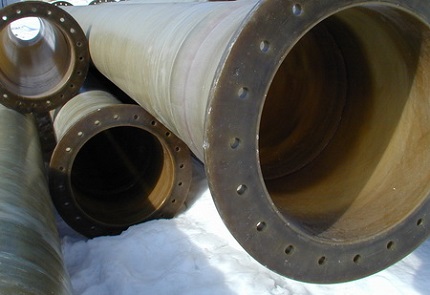
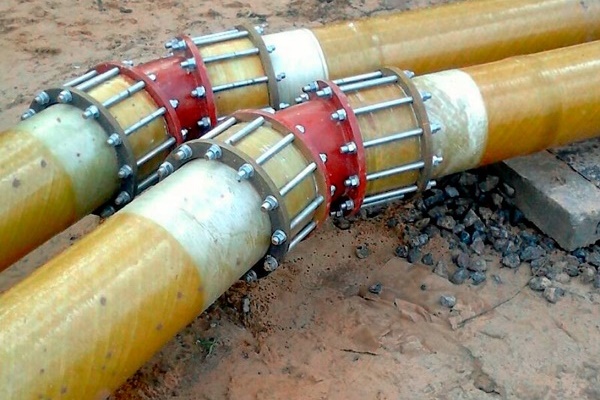
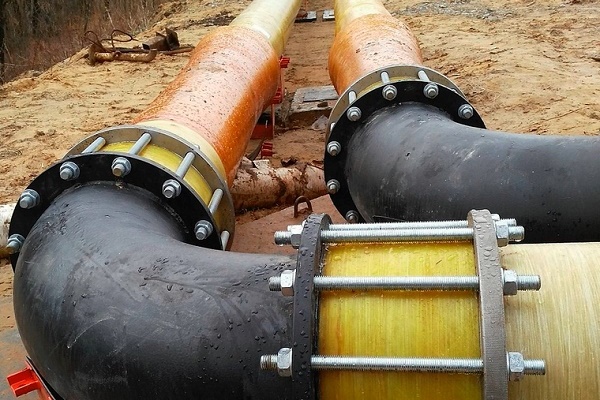
Groep nr. 3 – flensverbinding
Aansluiting van een composietleiding met vormstukken of metalen buizen. De aansluitafmetingen van GVK-flenzen worden geregeld door GOST 12815-80.
Groep nr. 4 – lijmverbinding
Een niet-demontabele verbindingsmethode – op de uiteinden wordt een samenstelling aangebracht van versterkende glasmaterialen met toevoeging van een polyestercomponent voor 'koude' uitharding. Deze methode zorgt voor sterkte en dichtheid van de leiding.
Markering van de beschermende binnenlaag
De productiemethode van buisproducten maakt het mogelijk producten te vervaardigen met een verschillende samenstelling van de binnenlaag, die de weerstand van de leiding tegen het getransporteerde medium bepaalt.
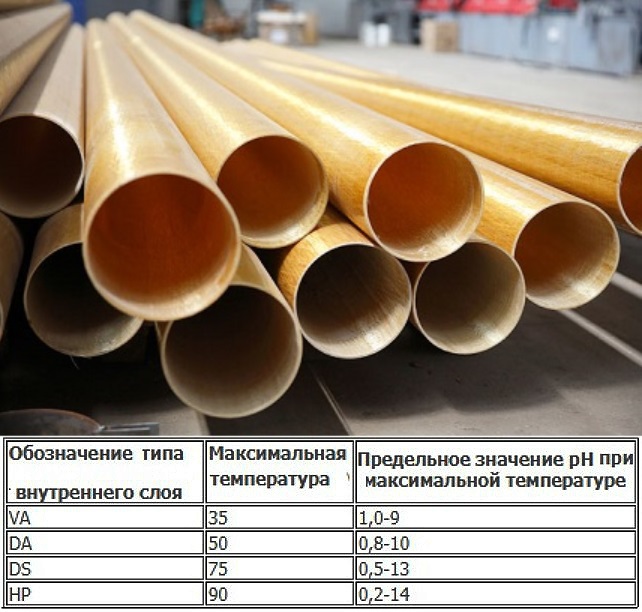
Binnenlandse fabrikanten hanteren de volgende markering van beschermende coatings.
De letteraanduiding geeft het toegestane toepassingsgebied aan:
- A – transport van vloeistoffen met schurende deeltjes;
- P – aan- en afvoer van koud water, waaronder drinkwater;
- Ch – toegestaan gebruik in chemisch agressieve gas- en vloeistofomgevingen;
- G – systemen voor warmwatervoorziening (maximum 75 °C);
- S – andere vloeistoffen, waaronder met een verhoogde zuurgraad.
De beschermende coating wordt aangebracht in een laag van maximaal 3 mm.
Overzicht van producten van toonaangevende fabrikanten
Te midden van de verscheidenheid aan aangeboden producten zijn er gerenommeerde merken met een jarenlange positieve reputatie. Hiertoe behoren producten van de bedrijven: Hobas (Zwitserland), Steklokompozit (Rusland), Amiantit (een concern uit Saoedi-Arabië met productiefaciliteiten in Duitsland, Spanje, Polen), Ameron International (VS).
Jonge en veelbelovende fabrikanten van composiet GVK-buizen: Poliek (Rusland), Arpipe (Rusland) en de Zavod stekloplastikovykh trub (Rusland).
Fabrikant #1 — merk HOBAS
De fabrieken van het handelsmerk zijn gevestigd in de VS en vele Europese landen. De producten van de Hobas-groep hebben wereldwijde erkenning gekregen vanwege hun uitstekende kwaliteit. GRT-buizen met polyesterbindmiddel worden vervaardigd met behulp van centrifugaalgiettechniek van glasvezel en onverzadigde polyesterharsen.
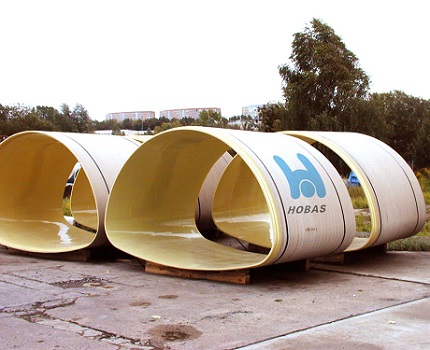
Kenmerken van Hobas composietbuizen:
- diameter – 150-2900 mm;
- SN-stijfheidsklasse – 630-10.000;
- PN-drukniveau – 1-25 (PN1 – niet-drukpijpleiding);
- aanwezigheid van een interne bekleding met anticorrosiecoating;
- bestendigheid tegen zure omgeving in een breed pH-bereik.
De productie van vormstukken is opgestart: bochten, overgangen, flenspijpen en T-stukken.
Fabrikant #2 — bedrijf Glascomposiet
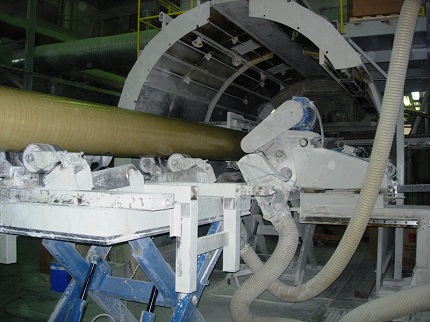
Het bedrijf 'Steklokompozit' heeft een productielijn voor glasvezelbuizen Flowtech opgezet, de productietechniek is continu wikkelen.
Er wordt gebruik gemaakt van apparatuur met dubbele toevoer van harsachtige stoffen. Hoogwaardige harsen worden toegevoerd voor de binnenlaag, en een goedkopere samenstelling voor de structurele laag. Deze methode maakt een rationeler materiaalverbruik en goedkopere productie mogelijk.
Fabrikant #3 — merk Amiantit
De belangrijkste componenten van Flowtite-buizen van Amiantit: glasvezel, polyesterhars, zand. De gebruikte techniek is continu wikkelen, wat zorgt voor een meerlaagse pijpleiding.
De structuur van glasvezel omvat zes lagen:
- buitenste wikkeling van non-woven tape;
- krachtlaag – gemalen glasvezel + hars;
- middelste laag – glasvezel + zand + polyesterhars;
- herhaalde krachtlaag;
- voering van glasdraden en hars;
- beschermende laag van non-woven glasvezel.
Uitgevoerde onderzoeken toonden een hoge slijtvastheid aan – na 100.000 cycli van behandeling met grind bedroeg het verlies van de beschermende laag 0,34 mm.
Fabrikant #4 — bedrijf Polyek
LLC 'Poliek' produceert verschillende modificaties van Fpipes-buizen van glasvezel. De fabricagetechniek (continu schuinlaags longitudinaal-transversaal wikkelen) maakt het mogelijk om drielaagse buizen te maken met een diameter tot 130 cm.
Polymeer composietmaterialen worden gebruikt bij de vervaardiging van omhulselbuizen, schakels van wateropvoerkolommen, waterleidingen en verwarmingssystemen.
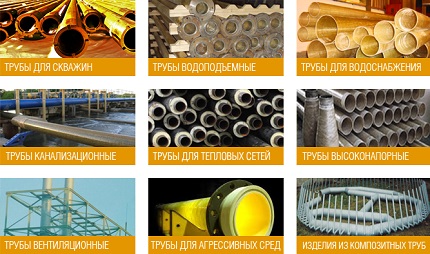
Naast buizen van glasvezelversterkte kunststof zijn er op de markt veel producten van andere materialen – staal, koper, polypropyleen, metaalkunststof, polyethyleen, enz. Deze worden dankzij hun gunstigere prijs veel gebruikt in verschillende huishoudelijke toepassingen – installatie van verwarmingssystemen, waterleidingen, riolering, ventilatie en dergelijke.
U kunt de kenmerken van buizen van verschillende materialen raadplegen in de volgende artikelen van ons:
- Metaal-plastic buizen: soorten, technische specificaties, installatiekenmerken
- Polypropyleen buizen en fittingen: soorten PP-producten voor het monteren van leidingen en verbindingsmethoden
- Plastic ventilatiebuizen voor afzuiging: soorten, eigenschappen, toepassing
- Koperen buizen en fittingen: typen, markering, kenmerken van het aanleggen van een koperen leiding
- Stalen buizen: soorten, assortiment, overzicht van technische specificaties en montagenuances
Conclusies en nuttige video over het onderwerp
Vervaardigingstechnologie en nut van het gebruik van glasvezelversterkte kunststofbuizen:
Vergelijking van continue en periodieke wikkeltechnieken van vezels:
In particuliere woningbouw worden glasvezelversterkte kunststofbuizen vrij zelden gebruikt. De belangrijkste reden is de hoge kosten in vergelijking met plastic alternatieven. In de industriesector worden de kwaliteiten van composiet echter naar waarde geschat en worden versleten metalen leidingen massaal vervangen door glasvezelversterkte kunststofbuizen.
Heeft u nog vragen na het lezen van ons artikel? Stel ze in het opmerkingenblok – onze experts proberen een uitgebreid antwoord te geven.
Of wilt u het gepresenteerde materiaal aanvullen met actuele gegevens of voorbeelden uit eigen ervaring? Schrijf dan uw mening onder dit artikel.
 Koperen buizen voor verwarming: soorten, specifieke markering + toepassingskenmerken
 Buizen voor besproeiing in de datsja: vergelijkend overzicht van verschillende soorten buizen
 Hoe leidingen in de badkamer te verbergen: overzicht van de beste manieren om leidingen te maskeren
 Koperen waterleidingbuizen: markering van het assortiment, toepassingsgebied, voordelen
 Metaal-plastic buizen: soorten, technische specificaties, installatiekenmerken
 Verwarmingskabel voor rioolbuizen: soorten, hoe te kiezen en correct te installeren
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten
Destijds koos ik de verkeerde glasvezelversterkte kunststofbuizen voor de waterleiding en ze bezorgden me uiteraard veel problemen. Er werd geklaagd over deeltjes van iets onduidelijks in het water, maar ze bleven maar lekken.