Lassen van polyethyleen buizen: vergelijking van methoden + montage-instructies

Voor het monteren van leidingwerk van polyethyleen (PE) buizen zijn bepaalde vaardigheden vereist om ze te lassen en te verbinden met behulp van fittingen. Voor deze werkzaamheden is ook de apparatuur geschikt die gebruikt wordt voor het installeren van polypropyleen leidingen.
Het lassen van polyethyleenbuizen wordt uitgevoerd met speciale apparatuur en vereist bepaalde kennis, waarover we het in dit artikel zullen hebben. We zullen de details bekijken van de voorbereiding van de apparatuur voor het lasproces, aanbevelingen doen voor het maken van een lasnaad van hoge kwaliteit. Ook zullen we verschillende lasmethoden voor polyethyleenbuizen bespreken.
Inhoud van het artikel:
Voorbereiding van de apparatuur voor het lassen
Voor elk type lassen wordt andere apparatuur gebruikt. Het heeft geen zin om deze aan te schaffen voor een eenmalige aanleg van leidingen met de stomplas- en elektrolasmethode, omdat de prijs van een set enkele duizenden dollars bedraagt. Het is beter om gebruik te maken van de diensten van externe bedrijven of de apparatuur te huren.
Gebruikte lasapparatuur
Apparatuur voor mofverbinding kost tussen 100 en 200 dollar, dus over de aanschaf van een lasapparaat beslist iedereen zelf.
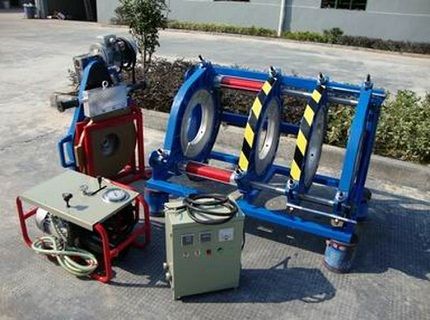
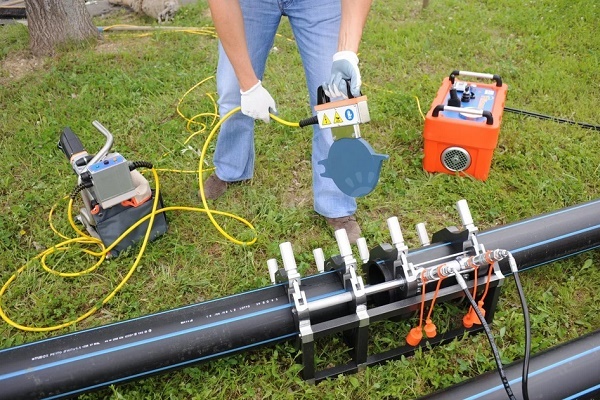
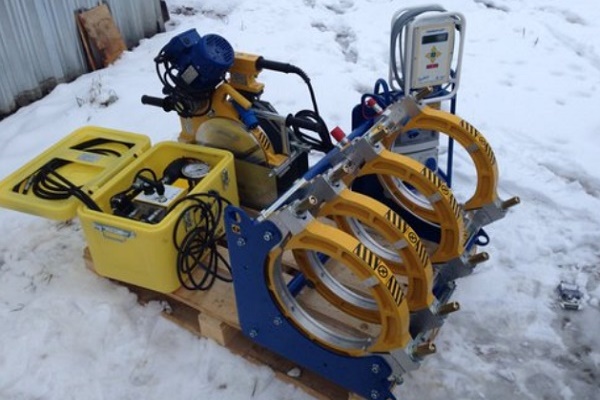
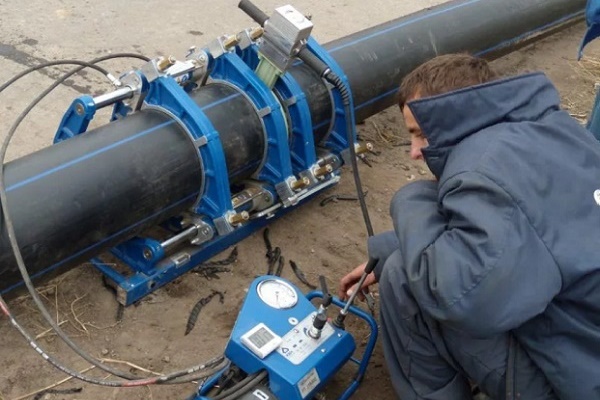
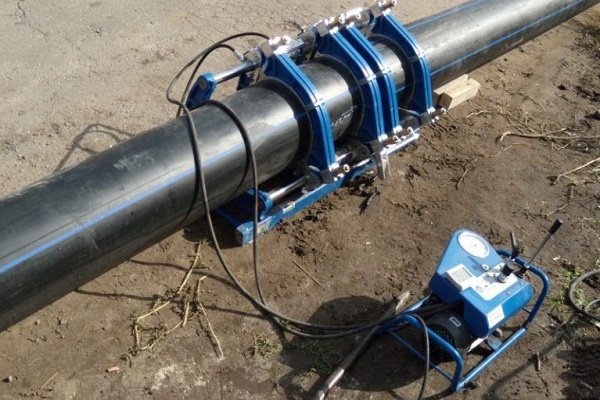
Tot de standaard set apparaten voor stomplassen van polyethyleenbuizen behoort:
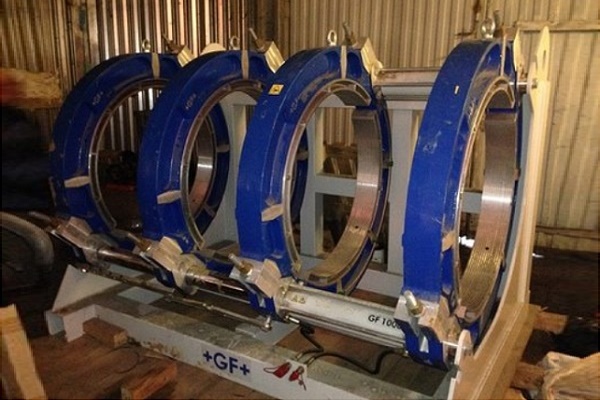
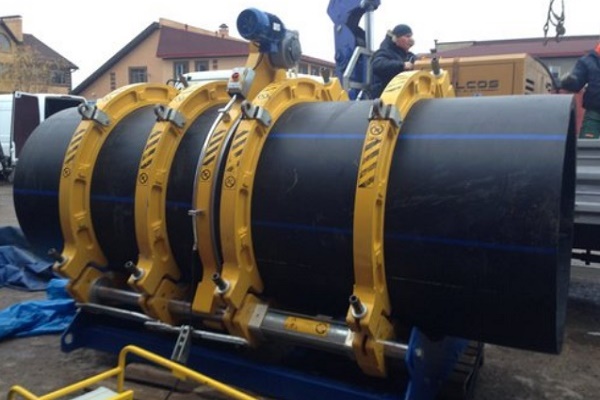
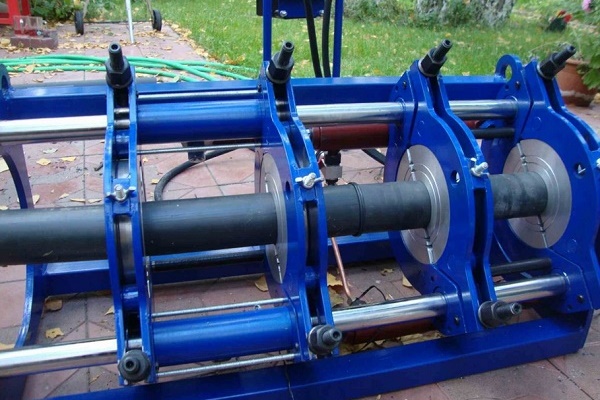
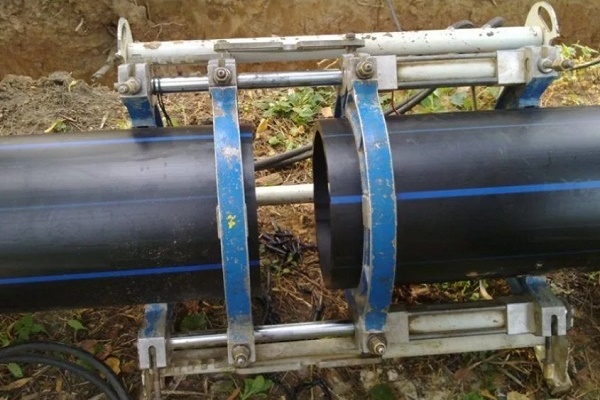
- Centralisator. Dit is een frame met 4 metalen buisklemmen, waarvan twee beweegbaar zijn en twee stevig op de basis zijn bevestigd.
- Vlakfrezer. Het is een apart schijfapparaat voor het nauwkeurig mechanisch afsnijden van de uiteinden van de te lassen buizen. Het apparaat wordt aan de geleiders van de lasmachine bevestigd.
- Verwarmingsspiegel. Het is een met teflon beklede ronde plaat waar de buisuiteinden tegenaan worden gedrukt om het PE te smelten. Het heeft een ingebouwde thermometer.
- Hydraulische of mechanische aandrijving. Een apparaat om de drukkracht van de buizen te regelen tijdens het verwarmen en het daaropvolgende verbinden.
- Reductietussenstukken. Dit is een set verwisselbare halve ringen voor het bevestigen van buizen van verschillende diameters.
- Besturingseenheid. Is onderdeel van apparatuursets met automatisering van het lasproces.
In wezen bestaat de apparatuurset uit zelfstandige hulpmiddelen die specifieke functies uitvoeren in verschillende fasen van het lasproces. Ze kunnen zowel bestemd zijn voor uitsluitend handmatig lassen als voor het verbinden van buizen in volledig automatische modus.
Voor het monteren van elektromofverbindingen wordt een bijbehorend lasapparaat met ingebouwde barcodescanner gebruikt. Voor dit proces zijn geen extra apparaten nodig.
Voor mofbuislassen moet u het volgende set aanschaffen:
- elektrisch lasapparaat;
- buizensnijders;
- standaard;
- kalibrator en afschuiner;
- hulpstukken voor het verhitten van de te verbinden onderdelen.
Naast de genoemde apparatuur kunnen voor de montage van buizen ook algemeen gereedschap nodig zijn: een verstelbare moersleutel, meetlint, marker en andere.
Voorbereiding op het lasproces
Een niet onbelangrijke factor voor het kwalitatief lassen van HDPE-leidingen is de voorbereiding ervan. De benodigde handelingen voor het vormen van een goede lasnaad worden gepresenteerd in de vorm van een instructie.
Direct voor het verhitten van de te lassen onderdelen moet u:
- Zorg ervoor dat het materiaal en de markering van de te lassen onderdelen identiek zijn.
- Reinig en ontvet de verbindingen van de te verbinden onderdelen.
- Centreer de buizen en zet ze stevig vast.
- Bewerk de sneden met de afkantmachine totdat er een continue band met een lengte van twee buisomtrekken ontstaat.
Daarna dient u de randen van de te verbinden onderdelen te reinigen van spanen.
Na een grondige voorbereiding van polyethyleen buizen en fittingen voor het lassen, kunt u er zeker van zijn dat een kwalitatieve las voor de helft gegarandeerd is.
Methoden voor het lassen van PE-buizen
Industrieel polyethyleen met lage druk (PND) is een thermoplastisch materiaal waarvan de eigenschappen niet veranderen tijdens verwarmings- en koelcycli. Daarom is het uitermate geschikt voor de montage van huishoudelijke en industriële leidingen.
Het verbinden van afzonderlijke PND-buizen en fittingen geschiedt met behulp van losneembare schroefverbindingen of de volgende lasmethoden:
- mofverbinding;
- elektromof;
- stomplas.
Buizen met een wanddikte tot 4,5 mm (diameter tot 50-110 mm) worden met de eerste twee methoden gelast, en voor dikkere buizen wordt de stomaplas zonder fittingen toegepast.
Optie #1 — stomplasmodus
Tijdens het stomplassen is het van belang om kritische parameters te controleren: de temperatuur van het gereedschap en het plastic, de drukkracht en de duur van de bewerkingen. Zonder sensoren voor deze waarden is het lastig om consistent een kwalitatieve las te verkrijgen.
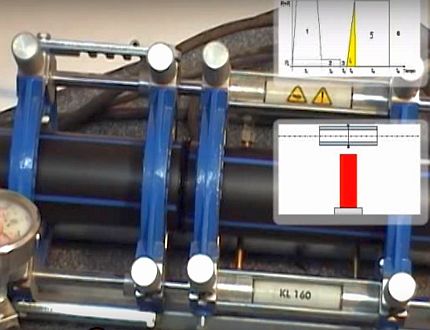
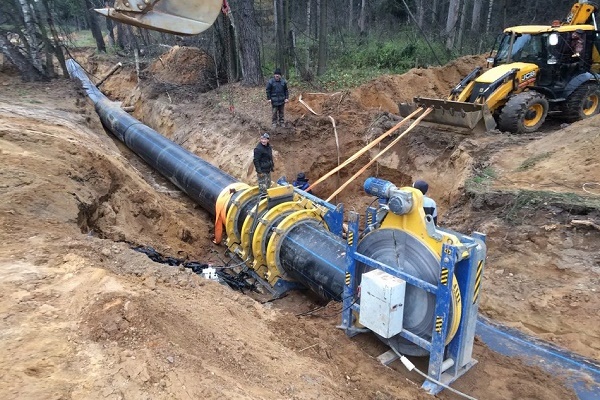
Het is raadzaam om een stapsgewijze instructie voor het stomplassen van polyethyleen buizen te bekijken aan de hand van halfautomatische apparatuur met hydraulische aandrijving.
Stomplas wordt toegepast wanneer de wanddikte van de polyethyleen buis niet meer dan 5 mm bedraagt en de diameter niet meer dan 50 cm is. De technologie omvat een reeks standaard fasen:
Stap #1 – verhitting van de stootvlakken
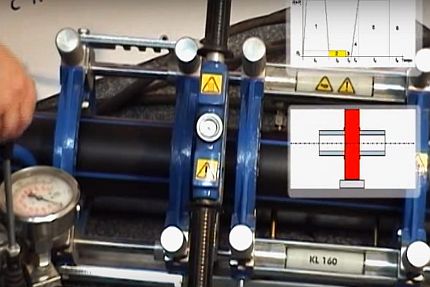
Na het bewerken van de uiteinden van de buizen wordt het lasspiegel verwarmd tot een temperatuur van 200-230 graden en in het midden van de centreerinrichting geplaatst. Vervolgens worden, met behulp van een hydraulische aandrijving, de randen van de PE-buizen stevig tegen het lasspiegel gedrukt met een kracht van 4-6 kg/cm².
Nadat de grootte van de bramen de minimaal toegestane waarden benadert, wordt de druk verlaagd tot 0,2-0,5 kg/cm² en wordt het plastic gedurende de gehele normatieve tijd verder verwarmd. Lassen is toegestaan bij temperaturen van -15° tot +45°, maar bij koude omstandigheden kan de verwarmingstijd worden verlengd.
Stap 2 - het verbinden van de buizen
Na de vereiste verhitting en het smelten van het PE op de verbindingen, worden de buizen met behulp van de hydraulische aandrijving van elkaar gescheiden, wordt het spiegel verwijderd en worden de te lassen oppervlakken opnieuw met de aandrijving tegen elkaar gedrukt met een kracht van 1-3 kg/cm². De afmetingen van de bramen worden visueel gecontroleerd, daarom kan de aandrukkracht afwijken.
Stap 3 - koeling en inspectie
De buizen blijven tegen elkaar gedrukt tot de verbinding volledig is afgekoeld. Nadat de kracht van de hydraulische aandrijving is verwijderd, worden de buizen uit de klemmen van de centreerinrichting gehaald en wordt de staat van de lasnaad en de bramen beoordeeld. Als de parameters in orde zijn, is de buis klaar voor gebruik.
Optie #2 — mofverbinding voor HDPE-buizen
Na het vooraf afsnijden en voorbereiden van de PE-buizen en onderdelen kan het mof-lassen beginnen. Het proces wordt besproken in de vorm van een stapsgewijze instructie.
Stap 1: voorbereiding van de soldeerbout
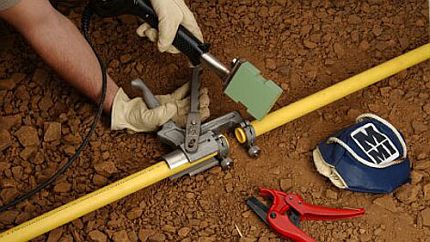
De optimale lastemperatuur voor polyethyleen buizen ligt rond de 210 °C, dus alleen soldeerbouten met instelbare verwarming zijn geschikt. Voordat u de soldeerbout op het net aansluit, moeten er speciale tweezijdige hulpstukken (een huls en een doorn) op de 'strijkbout' worden geschroefd en moet de soldeerbout op een kruisvormige standaard worden geplaatst.
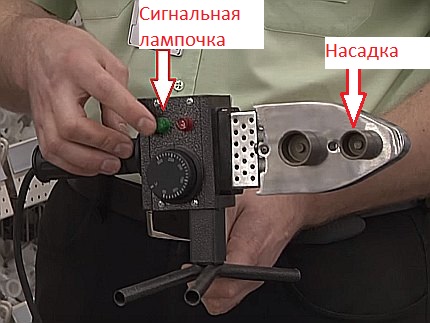
Wanneer de ingestelde temperatuur is bereikt, gaat er een signaallampje (meestal groen) branden.
Stap 2: het verhitten van de onderdelen
Het is veiliger om werkzaamheden met hete buizen met handschoenen uit te voeren. Voor het verhitten van de onderdelen moet u tegelijkertijd het ene te verbinden onderdeel over de doorn trekken en vervolgens het andere in de metalen huls steken.
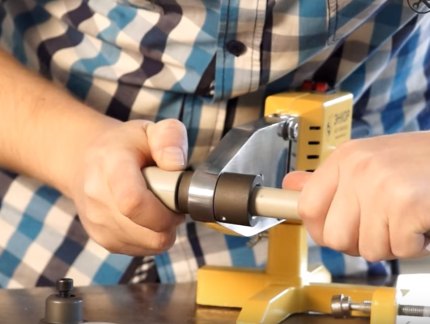
Om de verbindingsdiepte te waarborgen, kunt u vooraf met een marker een geschikte markering op de buis aanbrengen en u hieraan vervolgens houden bij het verbinden van de verwarmde producten.
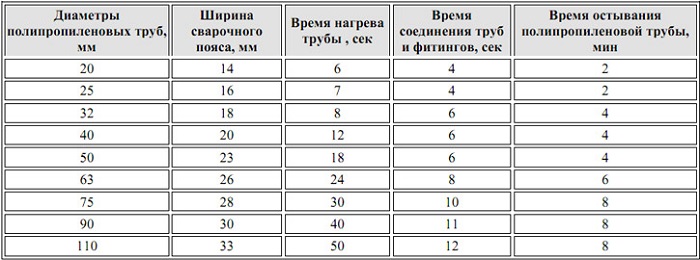
Bovenstaande tabel bevat richtlijnen voor de tijdsduur van verhitting, verbinding en afkoeling van buizen, alsook de vereiste diepte van het insteken in de mof. Bij temperaturen onder het vriespunt kan de verhittingstijd met 1 à 2 seconden worden verlengd.
Stap 4: het verbinden van de onderdelen
Na het voorverwarmen dient u de onderdelen gelijktijdig van de hulpstukken te ontkoppelen en met een krachtige rechte beweging de buis in de mof te steken tot aan de gemarkeerde lijn. U mag de onderdelen niet ten opzichte van elkaar draaien. 5 tot 10 seconden na de verbinding kunnen bewegingen leiden tot een drastische afname van de sterkte van de las.
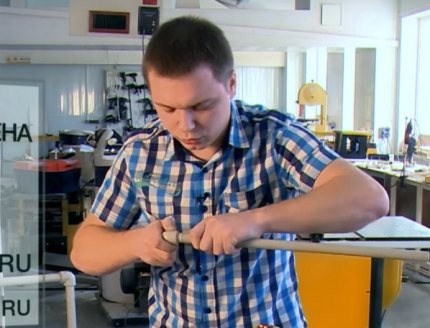
Na het afkoelen is het aan te raden de gevormde inwendige las te controleren op uitstulpingen die de doorsnede van de buis blokkeren. Indien de doorsnede vernauwd is, is het beter de verbinding opnieuw te lassen om drukverlies in het systeem te voorkomen.
Optie #3 — elektromof lassen van polyethyleen
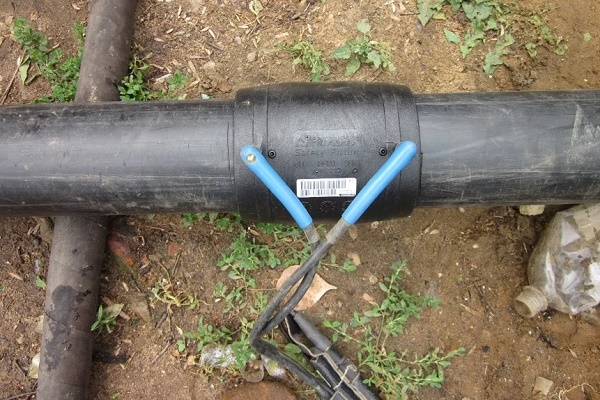
Het lassen van polyethyleen buizen met een elektromof is de meest eenvoudige en snelle methode. De kunststof koppelstukken bevatten een ingebouwde metalen spiraal die de te verbinden oppervlakken zelfstandig verhit en het PE doet smelten.
Bij deze methode moet u extra uitgeven aan elektromoffen, waarvan de prijs begint bij 3-4 dollar per stuk. Daarom wordt dit lassen alleen toegepast op plaatsen waar de stootlas- en mofverbindingsmethoden niet beschikbaar zijn. Het voordeel van de elektromoffellasmethode is de mogelijkheid om buizen met een wanddikte van 4,5 mm en dunner te verbinden.
De belangrijkste fases van het lassen:
- Het reinigen en mechanisch bewerken van de fitting en de uiteinden van de buizen.
- Het centreren en plaatsen van de buis in de elektromof.
- Het aansluiten van de fitting op de elektrische contacten van een speciaal lasapparaat, en het verhitten van de verbinding.
De laatste fase is het uitschakelen van de stroomvoorziening en het laten afkoelen van de buis.
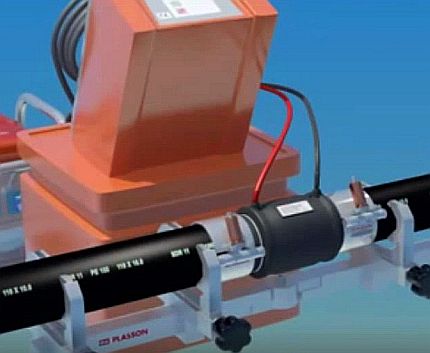
Op de elektromoffen zit een barcode met gecodeerde parameters voor verhittingstijd, stroomsterkte en spanning. Deze wordt uitgelezen door de scanner van het lasapparaat, dat vervolgens het lasproces automatisch uitvoert. De producten worden over een groot oppervlak stevig en betrouwbaar aan elkaar gelast.
Correcte stomplassen
De correcte uitvoering van alle lasinstructies kan worden beoordeeld aan de hand van het uiteindelijke uiterlijk van de polyethyleenverbinding. In het geval van een onjuiste lasnaad en een hoog risico op lekkage bij verder gebruik, kunt u de verbinding beter aan de randen afsnijden en een nieuwe lassen.
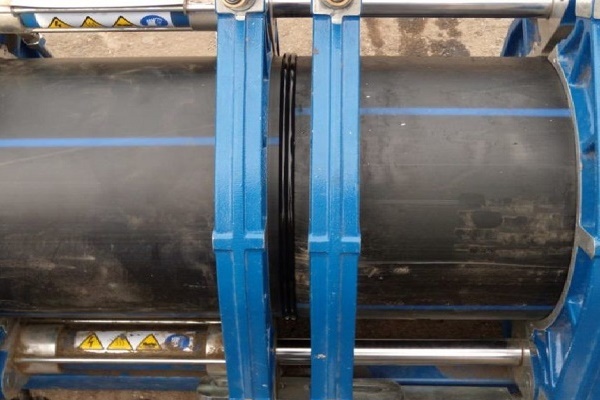
In een correct uitgevoerde lasnaad moeten de afmetingen van de gratwal overeenkomen met de normwaarden.
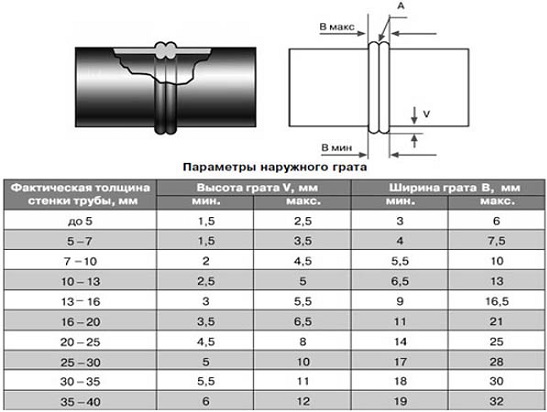
Er zijn ook aanvullende eisen aan de parameters van de gratwallen:
- Symmetrie en uniformiteit over de gehele omtrek van de verbinding.
- De verplaatsing van de buiswanden in het radiale vlak mag niet meer dan 10% van hun dikte zijn.
- De kleur van de gratwallen moet identiek zijn aan de kleur van de buis.
- Het dal tussen de graten mag niet dieper reiken dan het niveau van het buitenoppervlak van de buizen.
En uiteraard wordt de aanwezigheid van scheuren en poriën volledig uitgesloten.
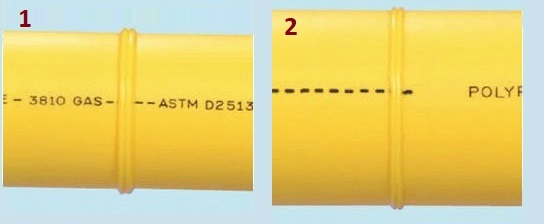
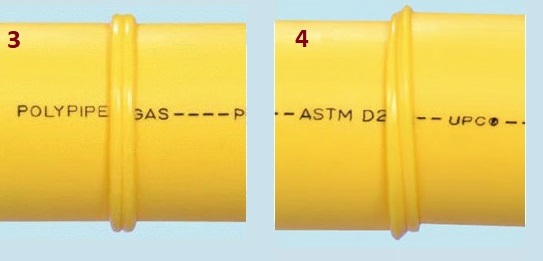
De oorzaak van asymmetrie van de gratwallen over de omtrek kan een slechte voorafgaande facing zijn of het plaatsen van de facingmachine onder een hoek ten opzichte van de buis.
Instructies voor het installeren van polyethyleenbuizen
Voor het verbinden van polyethyleen buizen met waterleidingelementen kunnen de volgende verbindingen worden gebruikt:
- niet-lossneembare;
- losneembare.
Niet-losneembare verbindingen worden verkregen door buizen aan elkaar of aan speciale lasfittingen te lassen. Deze methode is goedkoop, maar de resulterende constructies zijn vaak omvangrijk. Het gebruik van niet-losneembare verbindingen is gerechtvaardigd bij de installatie van ondergrondse stationaire waterleidingen.
Voor het monteren van tijdelijke systemen van polyethyleen buizen, en ook bij afwezigheid van lasapparatuur, kunnen schroefdraadcompressiefittingen worden gebruikt, waarvan de installatie later wordt besproken.
Aansluiten van de buis op een compressiefitting
Compressiefittingen zijn duurder dan lasmodellen, maar ze zijn demontabel en eenvoudig in gebruik. Aanbevelingen voor de montage ervan worden behandeld in de onderstaande stapsgewijze instructie.
Stap één – visuele inspectie en afsnijden
De montage van een systeem van polyethyleenbuis en kunststof compressiefitting begint met de inspectie ervan op aanwezigheid van scheuren en diepe krassen. Een defect gedeelte van de buis kunt u het beste direct afsnijden.
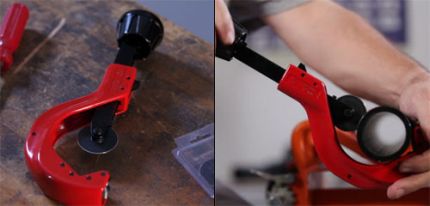
U kunt de polyethyleenbuis snijden met een mes of een speciale buizensnijder. Het resultaat moet een perfect haakse snede zijn zonder haperingen of golven. Voor het verwijderen van oneffenheden aan de randen kunt u een handmatige ontbraamder aanschaffen.
Stap twee – het plaatsen van de fittingonderdelen op de buis
Eerst wordt de borgmoer op de slang geplaatst, dan de klauwplaat, vervolgens de borgring, en ten slotte de rubberen afdichting.
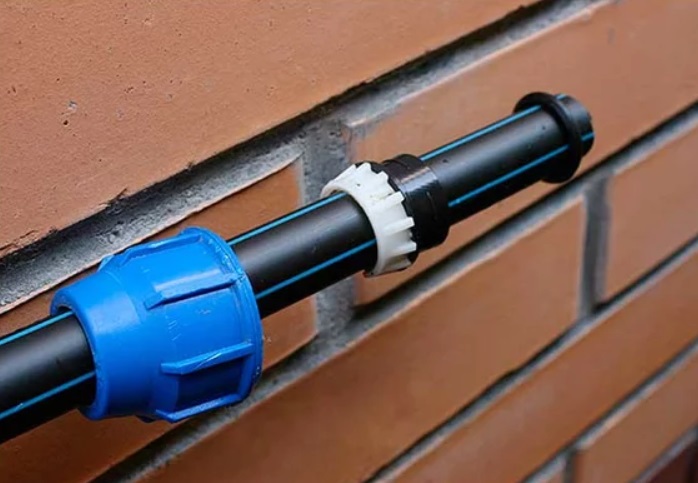
Het uiteinde van de buis wordt tot aan de aanslag in de fittingbehuizing gestoken, en de op de slang aangebrachte onderdelen worden naar de schroefdraad geschoven. Daarna wordt de borgmoer handvast aangedraaid. Als u een kettingtang heeft, kunt u hiermee de verbinding aandraaien.
Haast u niet met het aandraaien van de borgmoer – deze kan scheef gaan zitten. Bij een stroeve gang kunt u de verbinding beter opnieuw losdraaien en het montageproces herhalen.
Na het monteren van de fitting is het verstandig om de dichtheid van de verbinding te controleren. In geval van lekkage kunt u eenvoudig de moer vastdraaien en de onderdelen corrigeren.
Inbrengen van een zadel in de buis
Als u een aftakking moet maken van een polyethyleenbuis, hoeft u niet per se een T-stuk te kopen. Het volstaat om een gat te boren en een zadel te plaatsen. Hoe u dit doet, wordt behandeld in de stapsgewijze instructie.
Stap één – voorbereiding
In eerste instantie moet u de te verbinden onderdelen inspecteren op afwezigheid van krassen en scheuren en het oppervlak afnemen met een vochtige doek.
Stap twee – montage van de klem
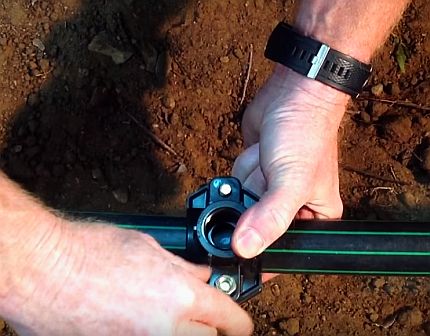
Plaats beide delen van de beugel op de buis en draai de moeren aan met een sleutel. Het doel van de procedure is een stevige bevestiging van het zadel.
Stap drie – boren
Markeer een punt in het midden van de zadelopening en maak met een stift streepjes op de randen van de fitting om de positie te onthouden. Draai het zadel los en verwijder de onderdelen. Boor de polyethyleenbuis op de gemarkeerde plaats met een boor van de gewenste diameter.
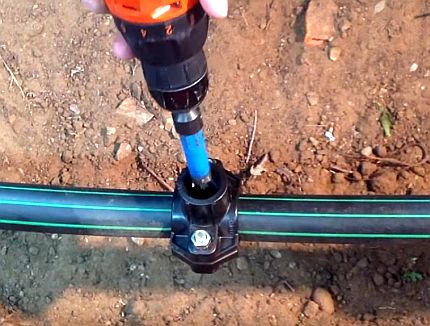
Stap vier – montage van de zadelklem
Reinig de PE-buis aan de binnenzijde van spanen en verwijder eventuele haperingen aan de randen van het geboorde gat. Plaats de delen van de fitting volgens de eerder getekende markeringen op de buis en draai de borgmoeren stevig aan.
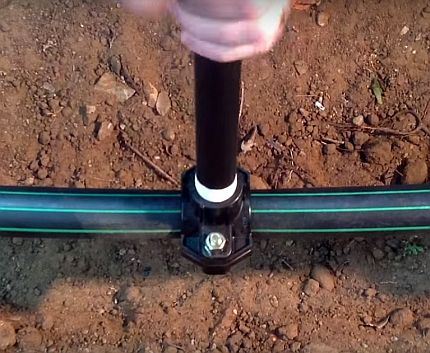
Bij het indraaien van de buis of fitting in de zadelklem kunt u enkele lagen teflontape aanbrengen.
Het deel van de zadelklem met de uitlaatopening kan aan de buiszijde een groef hebben voor een rubberen afdichtring. Daarom is het, indien aanwezig, noodzakelijk om deze tussen de buis en de fitting te plaatsen.
Als u op een bepaald deel van de leiding een bocht in de buis moet maken, raden wij u aan dit te doen volgens de instructies, die hier worden gegeven.
Conclusies en nuttige video over het onderwerp
De voorgestelde video's tonen duidelijk alle soorten lassen van PE-buizen en maken u ook vertrouwd met het montageproces van compressiefittingen en zadels.
Mof-lassen van polyethyleen buizen:
Proces van elektromoffen lassen:
Stomplassen van PE-buizen met een semi-automatisch apparaat met hydraulische aandrijving:
Montage van een compressiefitting op de buis:
Installatie van een zadelklem op een PE-buis:
Zelfmontage van polyethyleen waterleidingen vereist enige kennis en vaardigheden, maar is goed uitvoerbaar bij het volgen van de bovengenoemde regels. Bij afwezigheid van speciale apparatuur kunt u de waterleiding helemaal zonder gereedschap monteren, uitsluitend met behulp van compressiefittingen.
Er zijn veel montagemogelijkheden, maar u moet degene gebruiken die het resultaat garandeert met minimale financiële kosten.
Bepaalt u de optimale lasmethode voor polyethyleen en wilt u enkele punten verduidelijken? Aarzel niet om uw vragen aan onze experts te stellen – wij zullen proberen u te helpen.
Of wilt u misschien uw persoonlijke ervaring met het monteren van polyethyleen in huiselijke omstandigheden delen? Schrijf uw opmerkingen, voeg unieke foto's toe – uw informatie zal nuttig zijn voor veel beginners.
 Buisklemmen: overzicht van typen en montagehandleiding
 Een buizenkast maken in de badkamer: stapsgewijze montage-instructies
 Zelf HDPE-buizen installeren: lasinstructie + hoe dergelijke buizen te buigen of recht te maken
 Zelf polypropyleen buizen lassen: een overzicht van methoden en nuances
 Het verbinden van koperen buizen: instructies en vergelijking van verschillende montagetechnieken
 Paravent van kunststof buizen: soorten scheidingswanden + stapsgewijze instructie voor het maken
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten
Natuurlijk, kunststofbuizen voor waterleiding en verwarming – dat is erg handig en elke handige man kan ze inderdaad installeren. Maar waarom spreekt niemand over de veiligheidsmaatregelen bij het lassen van deze buizen, over het feit dat alleen kwik met lood schadelijker kan zijn dan de dampen van smeulend plastic?
Het is absoluut noodzakelijk om ademhalingsbescherming te gebruiken en de ruimte te ventileren. Stuur huisgenoten, vooral kinderen en dieren (het gaat hier om het lichaamsgewicht), tijdens de reparatie op bezoek.
Kunststof maakt ons leven op veel gebieden gemakkelijker – maar het doodt ons ook… Zorg goed voor uzelf!
Beste mevrouw Elina, ik begrijp uw bezorgdheid en daarom wil ik de belangrijkste punten met betrekking tot de veiligheid wat gedetailleerder uitleggen. Allereerst moet u begrijpen dat het beroep van lasser van polyethyleenbuizen een beroep is met een verhoogd risico.
Maar laten wij de punten voor gewone burgers bekijken:
– u moet zorgen voor normale ventilatie in de ruimte waar de polyethyleenbuizen worden gelast;
– u moet in speciale kleding werken;
– u moet speciale beschermende handschoenen gebruiken;
– u moet ademhalingsbescherming gebruiken;
– u moet pauzes nemen om naar buiten te gaan en frisse lucht in te ademen.
Als u deze punten naleeft, dan zal het proces van het lassen van polyethyleenbuizen niet schadelijk zijn voor het lichaam.