Lasapparaat voor polyethyleen buizen: welk is het beste om te kopen en hoe u het correct gebruikt

Polyethyleen buizen – zijn licht, eenvoudig te monteren en relatief goedkoop. Om leidingen van dit type aan te leggen, is een lasapparaat voor polyethyleen buizen nodig. Het juiste gebruik van de apparatuur en het naleven van de techniek zorgen voor een betrouwbare, bijna monolithische verbinding die jarenlang meegaat.
We vertellen u hoe u op een verstandige manier een apparaat kiest voor het maken van sterke en lekvrije verbindingen. In het door ons gepresenteerde artikel worden de kenmerken van het lassen van polyethyleen leidingdelen in detail beschreven. Degenen die zelf werkzaamheden willen uitvoeren, vinden bij ons nuttige aanbevelingen.
Kenmerken van het lassen van polyethyleen constructies
Een van de nuttige kenmerken van polyethyleen buizen – is de zekere flexibiliteit van de constructie. Lassen behoudt deze eigenschap op de verbindingspunten van afzonderlijke leidingsecties, wat zorgt voor uniforme eigenschappen over de gehele lengte.
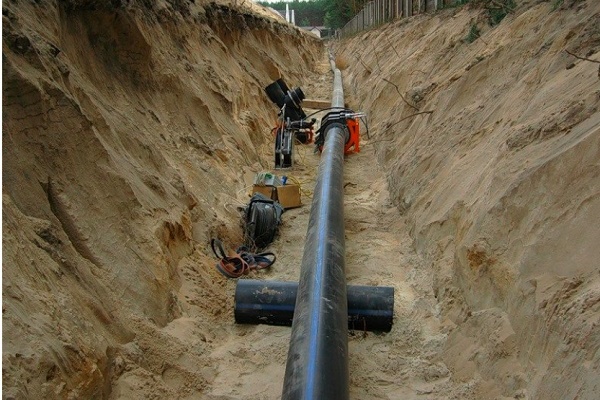
Dergelijke buizen worden gelast voor zowel sleuf- als sleufloze aanleg, indien als primaire “omhulling” een stalen of glasvezelversterkte buis wordt gebruikt.
Meestal worden voor het verbinden van polyethyleen constructies twee lastypen gebruikt: stuiklas en elektromof-las (ook wel weerstandslas genoemd). Alvorens de juiste apparatuur te kiezen, dient u zich grondig te verdiepen in de technologie van laswerkzaamheden die in acht moet worden genomen bij het uitvoeren van verbindingen.
Bij het werken met polyethyleen buizen worden de uiteinden van de constructies eerst verhit tot de smelttemperatuur, vervolgens worden ze verbonden en onder druk samengeperst. Het klinkt eenvoudig, maar in de praktijk zijn goede professionele vaardigheden nodig om een kwalitatief hoogwaardige lasnaad te verkrijgen.
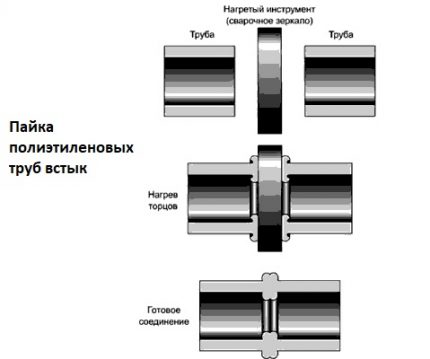
De tijd van elke fase en de werkdruk die op het werkoppervlak wordt uitgeoefend tijdens het verwarmen en verbinden, moeten correct worden bepaald. Het wordt aanbevolen om de werkzaamheden uit te voeren bij een omgevingstemperatuur tussen -15 en +45 graden. Deze methode is niet geschikt voor constructies met een wanddikte van minder dan 4,5 mm.
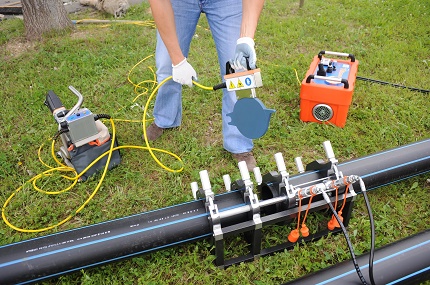
Stuiklassen kan worden uitgevoerd door twee specialisten; er is geen zwaar materieel nodig. De werktijd en het energieverbruik zullen in dit geval zeer beperkt zijn.
In meer detail ziet het schema van de werkzaamheden bij stuiklassen er als volgt uit:
- De uiteinden van de leidingen op de verbindingspunten moeten worden afgesneden om ze te reinigen van verontreinigingen en oneffenheden te verwijderen.
- Daarna worden de buisuiteinden verhit met behulp van een lasapparaat om een primaire lasopdikking (grat) te vormen.
- Het verhitten wordt nog enige tijd voortgezet om de smelttemperatuur van polyethyleen te bereiken.
- Nu wordt het lasapparaat verwijderd en worden de hete buisuiteinden zorgvuldig verbonden, waarbij de uiteindelijke lasopdikking wordt gevormd.
- Het enige dat overblijft is wachten tot de constructie is afgekoeld en de kwaliteit van de lasnaad controleren.
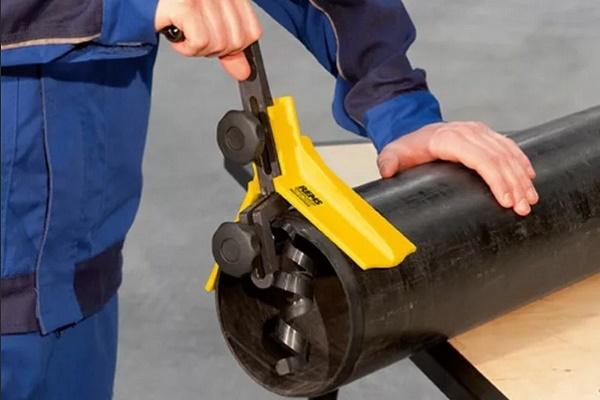
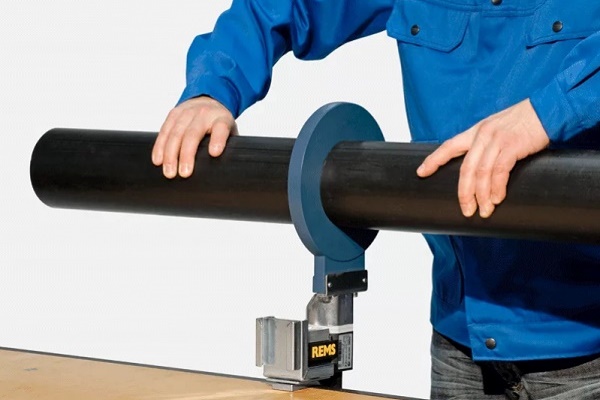
Voor het bijsnijden van de uiteinden wordt een speciaal gereedschap gebruikt – een elektrische uiteindensnijder. Dit apparaat maakt het mogelijk om een snede strikt loodrecht op de as van de constructie uit te voeren.
Het bijsnijden wordt in micro-lagen uitgevoerd totdat er een doorlopende polyethyleenband ontstaat op de snijplaats. De temperatuur en de tijdsduur van de verwarming op de uiteinden van de buizen worden bepaald rekening houdend met het materiaaltype.
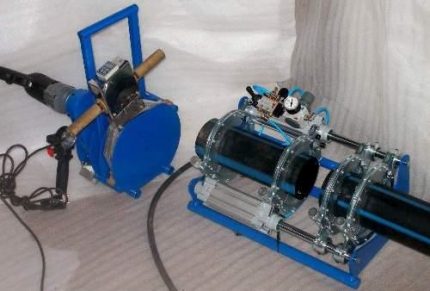
Het is zeer belangrijk dat de verhouding van deze parameters, evenals de druk op het werkoppervlak, met maximale precisie worden aangehouden. Dit is het cruciale moment voor het verkrijgen van een kwalitatieve lasnaad.
Na afloop van de verwarmingsfase moet de verwarming van het apparaat zeer snel en voorzichtig opzij worden bewogen om de integriteit van de werkoppervlakken niet te beschadigen en accidentele vervuiling te voorkomen.
Bij het verbinden van de tot het gewenste niveau verwarmde uiteinden van HDPE-buizen moet dezelfde druk worden gegarandeerd als bij het verwarmen van de oppervlakken. Het koelen van de lasnaad moet ook zeer zorgvuldig gebeuren. De verbonden buizen mogen niet worden verwijderd totdat het verwarmde polyethyleen is gezet.
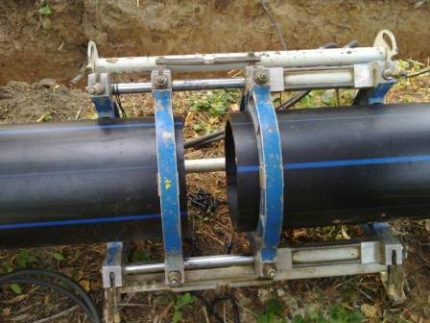
Als alle bewerkingen correct zijn uitgevoerd, ontstaat er op de verbinding van de elementen een nette, symmetrische braam. Als de las er oneffen of slordig uitziet, zijn er ernstige fouten gemaakt tijdens het lassen. De sterkte van een dergelijke verbinding zal zeer twijfelachtig zijn.
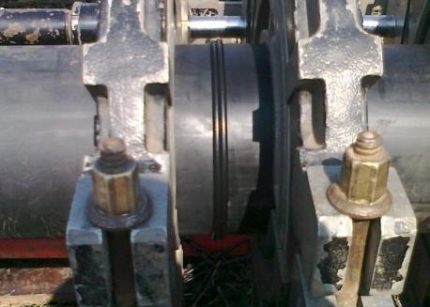
Als het nodig is om buizen met dunne wanden (minder dan 4 mm) te verbinden, wordt aanbevolen de voorkeur te geven aan elektromofellassen, ook wel weerstandslassen genoemd. Deze optie maakt ook een kwalitatieve verbinding mogelijk, en het werkproces is zelfs eenvoudiger dan bij gebruik van de stomplasmethode.
Om dit type lassen uit te voeren, dient u de volgende stappen te volgen:
- U dient de oppervlakken van de uiteinden en het deel van de buis dat onder de mof komt, met een ruime marge te reinigen van verontreinigingen.
- U dient de werkoppervlakken te ontvetten.
- U dient de oxidelaag te verwijderen.
- U dient de mof op de werkoppervlakken te plaatsen.
- U dient de constructie te centreren.
- U dient de verhitting en het lassen van de verbinding uit te voeren.
- U dient te wachten tot de lasplek volledig is afgekoeld.
Alle voorbereidende werkzaamheden dienen met grote zorgvuldigheid te worden uitgevoerd, omdat zelfs de geringste verontreinigingen de kwaliteit van de verbinding aanzienlijk kunnen verminderen. Indien er na het verwijderen van de oxidelaag per ongeluk vreemde stoffen op het oppervlak terechtkomen, dient de reiniging te worden herhaald.
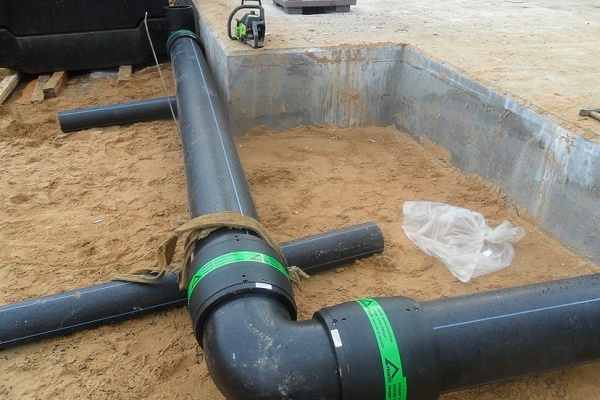
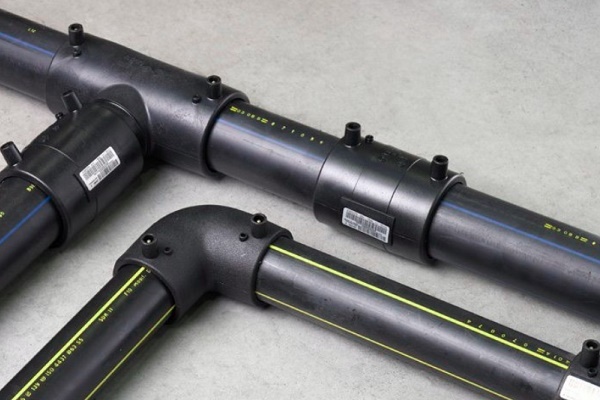
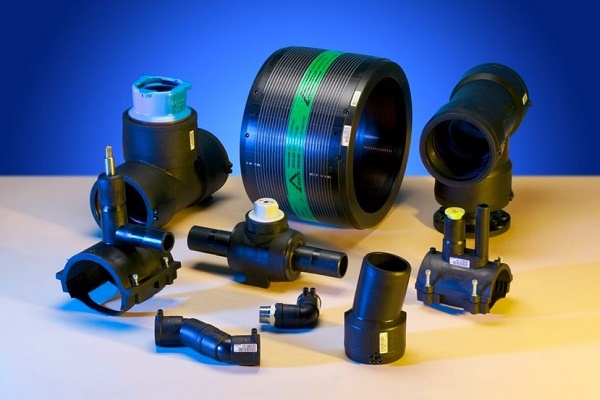
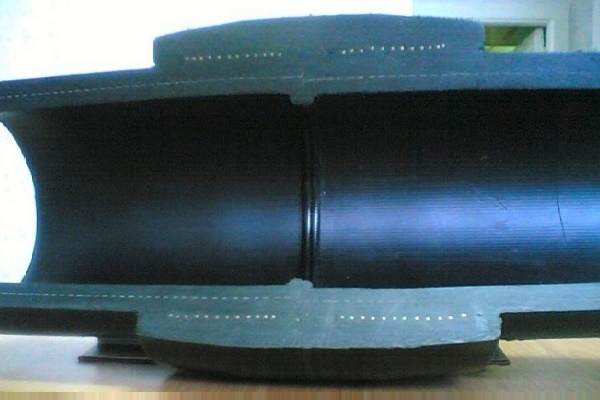
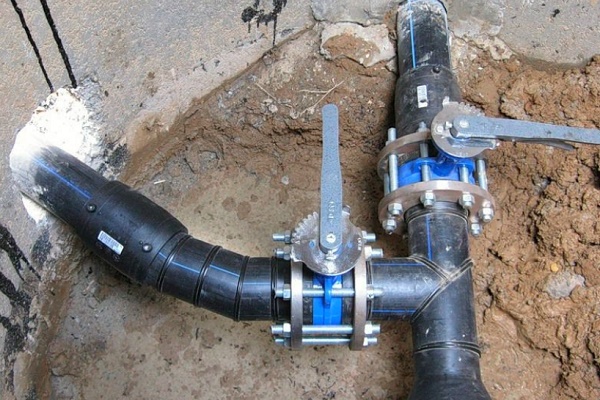
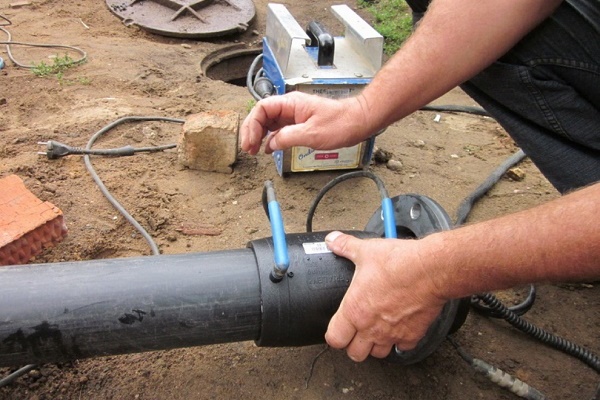
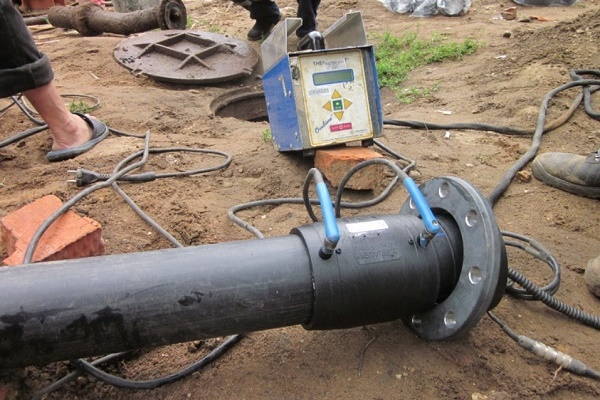
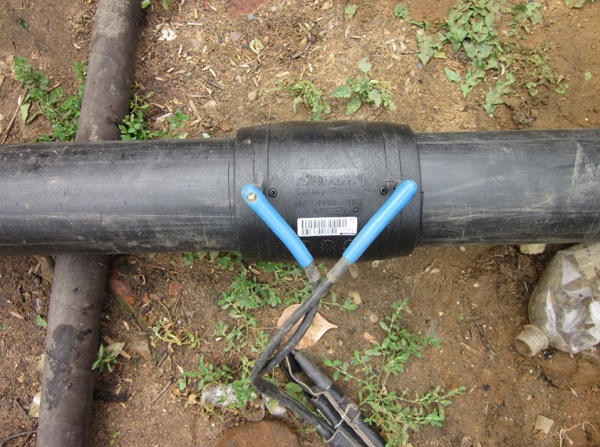
Aan het afkoelingsproces worden dezelfde eisen gesteld als bij de stompmethode. Elke verandering van de buispositie in deze periode kan fataal zijn voor de lasnaad. Elektromof-lassen wordt uitgevoerd met behulp van fittingen waarin tijdens de productie metalen verwarmingsspiralen worden ingebed.
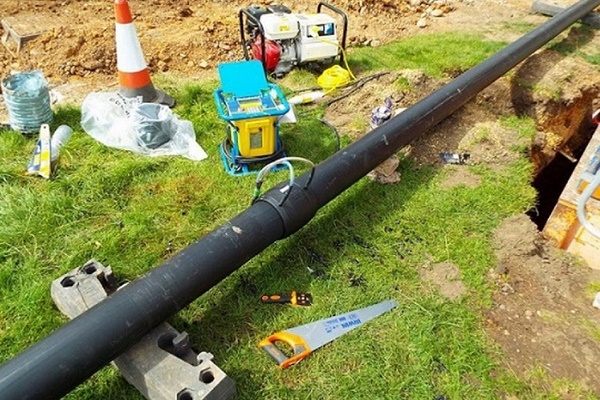
Om het proces te starten, dient u de fitting op de verbindingsplaats te plaatsen en deze aan te sluiten op het lasapparaat, dat de verhitting zal uitvoeren. Tijdens het lassen zet het materiaal van de fitting uit, waardoor de nodige druk en voldoende afdichting worden verzekerd. Na afloop van de werkzaamheden wordt de stroomtoevoer losgekoppeld en blijft de fitting op de verbindingsplaats zitten.
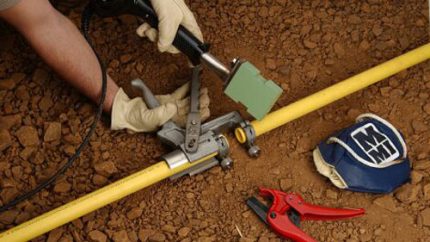
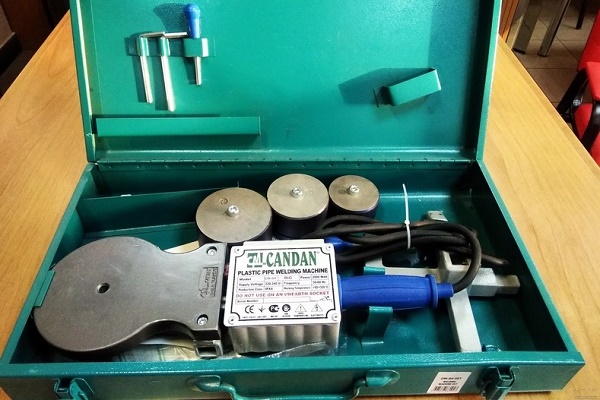
Nog een interessante methode voor het lassen van polyethyleen buizen – de spieuwelassing. Dit is de minst populaire variant die, in tegenstelling tot de bovengenoemde technieken, alleen kan worden gebruikt voor het aanleggen van interne leidingen. Het is ook een vrij eenvoudige methode, technisch zeer vergelijkbaar met het soldeerproces van polypropyleen buizen.
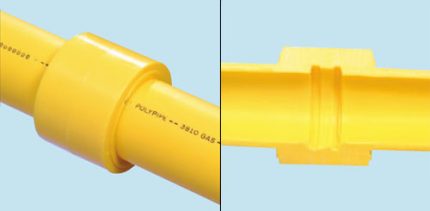
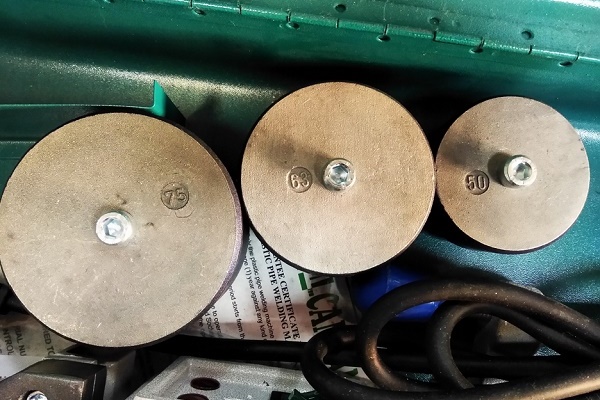
Mofverbindingen kunnen worden aanbevolen in ruimtes waar het leidingschema complex is en veel hellingen en bochten bevat. Voor dit type bewerking wordt vrijwel dezelfde soldeerbout gebruikt als voor polypropyleen constructies en de instellingen van de apparatuur verschillen weinig.
Waarmee kunt u polyethyleen lassen?
Op basis van de informatie over de kenmerken van het lassen van polyethyleen constructies, kunnen de belangrijkste punten worden bepaald waarmee u rekening moet houden bij het kiezen van geschikte apparatuur:
- eigenschappen van de buis: kwaliteit van polyethyleen, diameter, wanddikte, enz.;
- kenmerken van de configuratie van de leiding;
- plaats van de buisaanleg (binnen of buiten);
- aanvaardbare mate van automatisering van het proces;
- geschikte lastechniek, enz.
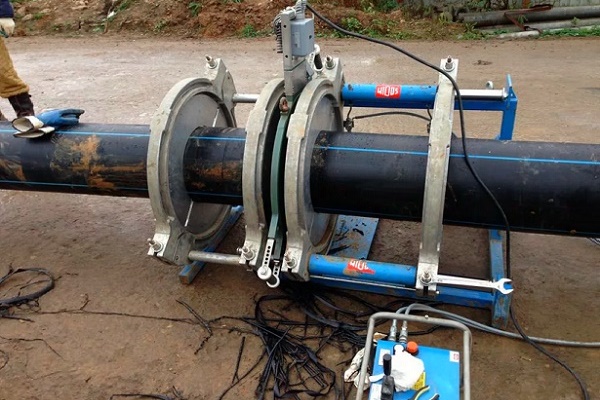
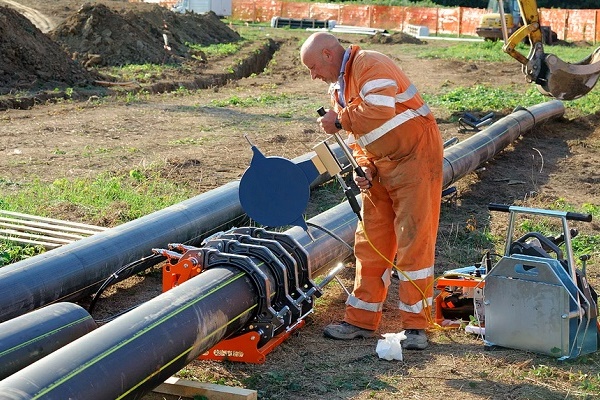
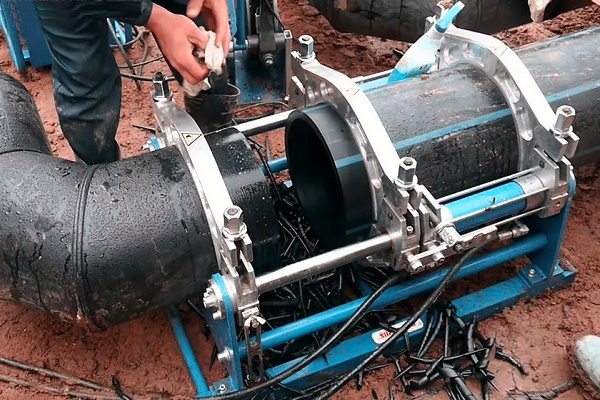
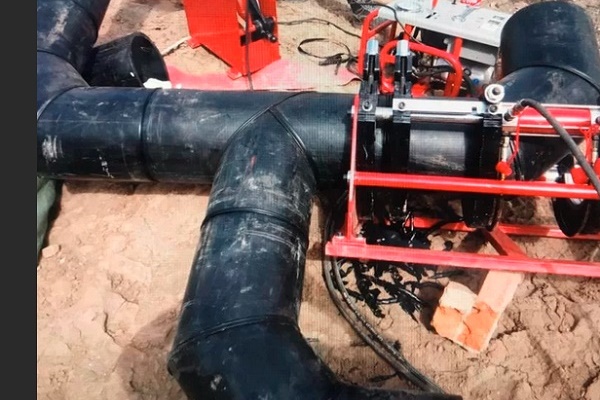
Voor het stomplassen van polyethyleen buizen wordt speciale apparatuur gebruikt.
Specialisten beschikken over apparaten waarmee lassen kan worden uitgevoerd in handmatige, automatische en semi-automatische modus. Het gemakkelijkst te leren is het gebruik van een handmatig apparaat, maar dit is alleen geschikt voor buizen met een kleine diameter.
De parameters moeten aan de hand van tabellen worden bepaald. De nauwkeurigheid van het lassen met handmatige apparatuur is niet altijd voldoende hoog om met dergelijke aggregaten te werken; er is enige ervaring vereist. Semi-automatische apparaten zijn veel handiger; ze zijn uitgerust met hydrauliek: een station en een centreerinrichting, wat de handelingen aanzienlijk vereenvoudigt.
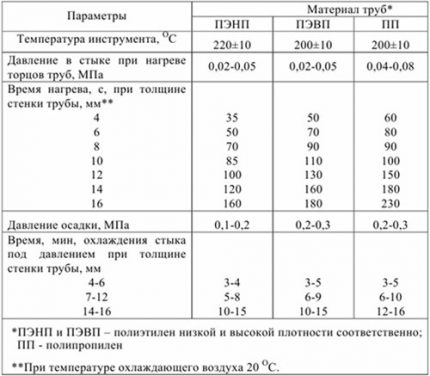
Deze apparaten worden gebruikt voor het verbinden van buizen met een grotere diameter dan bij handmatige apparatuur. Hoewel de beweging van de elementen van het apparaat geautomatiseerd is met behulp van hydraulische apparaten, moeten de lasparameters nog steeds volgens tabellen worden ingesteld.
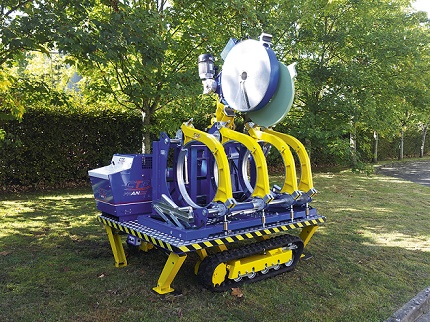
Hier wordt het proces volledig gestuurd door de computerprocessor. U hoeft alleen de benodigde parameters in te voeren, zoals het materiaal waarvan de buis is gemaakt, de diameter van de constructie, SDR en dergelijke.
Bij gebruik van tabellen hanteren lassers begrippen zoals:
- wanddikte van de buis;
- werktemperatuur van de verwarmer;
- diameter van de constructie;
- verwarmingstijd van de uiteinden;
- afmetingen van de bram;
- druk tijdens het lassen en nawarmen;
- tijd voor verwarming en omschakeling;
- tijd voor het opbouwen van druk tijdens het stuiken;
- afkoeltijd.
De temperatuur van de verwarmer hangt voornamelijk af van de materiaaleigenschappen waarvan de buizen zijn gemaakt. Voor het bepalen van deze parameter worden niet alleen tabellen gebruikt, maar ook grafieken.
Van hoge kwaliteit is het stuiklassen-apparatuur van de Zwitserse fabrikant “Georg Fischer”. Het assortiment is zeer divers, kenmerkt zich door Europese kwaliteit en een gerechtvaardigd hoge prijs. Relatief goedkoop zijn de modellen uit de KL Line en Weld Line series.
Ze maken het mogelijk om constructies te lassen met een diameter van 630 mm of kleiner, hebben een vereenvoudigde constructie die zorgt voor een verhoogde betrouwbaarheid van het apparaat. Ze zijn geschikt voor het monteren van waterleiding- en rioleringsbuizen, inclusief drukbuizen.
Lasapparaten uit de GF Line-serie van dezelfde fabrikant hebben een complexer ontwerp en zijn duurder. Dit zijn automatische apparaten die werken volgens de SUVI-technologie. Dergelijke aggregaten worden vaak gebruikt bij de aanleg van gasleidingen en zijn geschikt voor buizen met een diameter van 160-1200 mm.
Voor elektromof-lassen kunnen ook apparaten worden gebruikt die het proces in verschillende mate automatiseren. De laskwaliteit hangt niet alleen af van het type apparaat, maar ook van de kwaliteit van de uitvoering en de gebruiksomstandigheden.
Professionele buizenleggers geven er de voorkeur aan om aggregaten te gebruiken voor het werk. Ze zijn uitgerust met een scanner die de barcode scant die door de buisfabrikant is verstrekt.
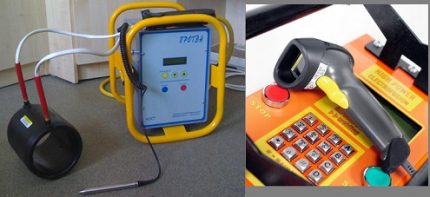
Er is een volledig informatieblok over de eigenschappen van dit materiaal in gecodeerd. Na het scannen worden alle benodigde instellingen ingesteld. Als de buizen zijn gereinigd en voorbereid, kan men onmiddellijk beginnen met het lassen. Goede apparaten voor elektromof-lassen controleren niet alleen elke stap van het lasproces, maar geven ook een waarschuwing bij een fout.
Bij het kiezen van het type apparaat moet men rekening houden met de volgende eigenschap van lasapparatuur. Thermistoren zijn geschikt voor buizen van bijna elke diameter, omdat de verwarming plaatsvindt via een mof van de juiste maat. Maar apparaten voor stuiklassen moeten worden gekozen voor een specifieke diameter van de constructie.
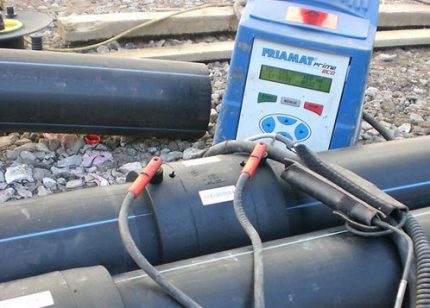
Thermoweerstandsapparaten voor lassen kenmerken zich bovendien door een zeer gematigde prijs in vergelijking met analogen voor stomplassen. Maar u moet onthouden dat bij gebruik ervan apart voor de elektromoffen moet worden betaald. Voor buizen met kleine diameters zijn de moffen niet zo duur, maar bij het werken met grote constructies kan het prijsverschil aanzienlijk worden.
Het feit is dat polyethyleen buizen met kleine diameters (110 mm en kleiner) in rollen worden geleverd. Op deze manier kunt u een doorlopende en flexibele leiding tot 200 meter lang verkrijgen.
Voor de montage van een dergelijke constructie is een minimaal aantal verbindingsstukken nodig. Maar wanneer het gaat om buizen met een diameter van meer dan 110 mm, krijgt u niet rollen, maar stukken van slechts 12 mm of minder ter beschikking.
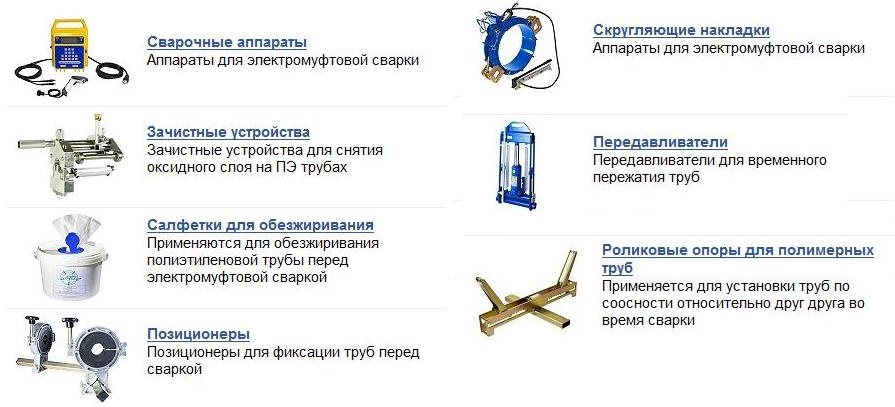
Het is duidelijk dat voor de montage van een dergelijke pijpleiding een aanzienlijk aantal elektromoffen nodig is om de vele 12-meterstukken te verbinden. De apparatuur voor elektrolasmofverbinding onderscheidt zich door compacte afmetingen.
Als de werkzaamheden in krappe omstandigheden moeten worden uitgevoerd, kan deze optie de enige mogelijke zijn. De minimale diameter van constructies bij gebruik van elektrolasmofverbinding kan vrijwel elke zijn, vanaf 20 mm.
U moet ook letten op de mogelijkheid tot reparatie van de pijpleiding, mocht dat nodig zijn. Zelfs de geologische kenmerken van het terrein waar de aanleg van de rioolpijpleiding of waterleiding plaatsvindt, zijn van belang. In seismisch actieve gebieden is stomplassen bijvoorbeeld onaanvaardbaar en is de thermoweerstandsmethode verplicht.
Bij het kiezen van lasapparatuur moet u ook aandacht besteden aan zaken zoals garantieverplichtingen, toegang tot serviceonderhoud, mogelijkheden voor regelmatige attestering van het apparaat, enz. Een betrouwbare verkoper moet over vergunningsdocumentatie beschikken voor de apparatuur, die doorgaans in het buitenland is geproduceerd.
Conclusies en nuttige video over het onderwerp
Vergelijking en nuttige tips voor het kiezen van lasapparaten:
In deze video wordt het stapsgewijze proces van het zelf monteren van een lasapparaat voor pp-buizen gedemonstreerd:
Een geschikt lasapparaat voor polyethyleen buizen kiezen is niet zo moeilijk. Het is beter om de voorkeur te geven aan producten van bekende fabrikanten in een aanvaardbare prijsklasse. Bij het nauwkeurig naleven van de lassstechnologie kunt u een betrouwbare verbinding verkrijgen.
Vertelt u hoe u een lasapparaat heeft gekozen voor het monteren van een polymeerleiding bij u thuis of in uw tuin. Deel de argumenten die uw keuze hebben bepaald. Laat alstublieft reacties achter in het onderstaande blok, plaats foto's over het onderwerp van het artikel, stel vragen.
 Hoe wordt stomplassen van polyethyleen buizen uitgevoerd: instructies voor het uitvoeren van werkzaamheden
 Temperatuur van het solderen van polypropyleen buizen: belangrijkste stappen van het zelfstandig lassen + tabel met waarden
 Gasbrander voor het solderen van koperen buizen: belangrijkste typen branders + tips voor potentiële kopers
 Elektrisch lassen voor beginners: nuances van laswerkzaamheden en analyse van veelgemaakte fouten
 Hoe verticale en horizontale lassen te lassen met elektrisch lassen: stapsgewijze instructies
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten
Kunt u iets zeggen over het lasapparaat voor PE-buizen “Protva”? Het werd aangeboden voor een verdacht laag bedrag. Ik twijfel of ik het moet kopen.