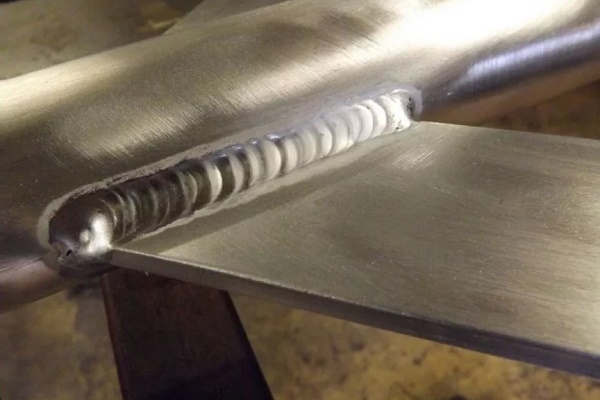
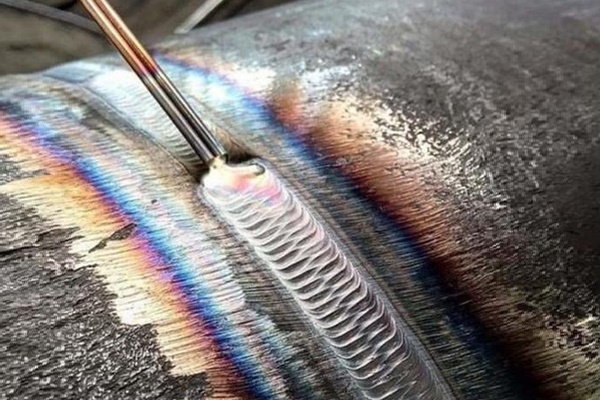
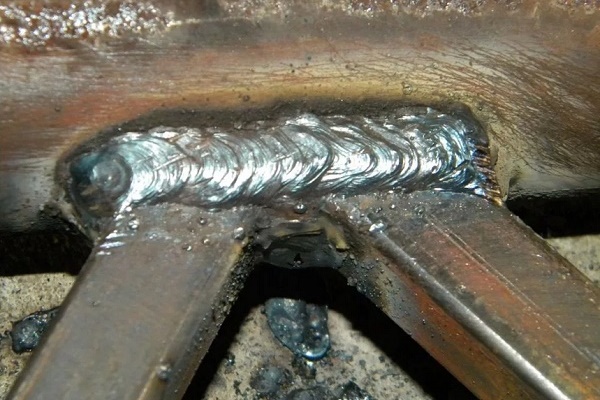
Hoe verticale en horizontale lassen te lassen met elektrisch lassen: stapsgewijze instructies

Elektrisch lassen is een technologie voor het verbinden van metaalstructuren door verhitting en smelting met een elektrische boog. Het is wijdverspreid in de meest uiteenlopende sectoren van de nationale economie, inclusief de particuliere sector.
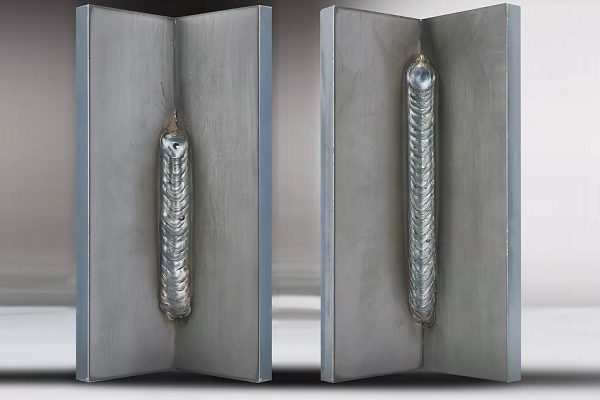
In wezen kunt u met deze methode alle metalen aan elkaar lassen, rekening houdend met de temperatuur van de elektrische boog (7000-8000 graden). Maar voordat u deze technologie gaat gebruiken, moet u bestuderen hoe u een verticale las kunt lassen met elektrisch lassen en de techniek voor het maken van een horizontale las begrijpen.
Inhoud van het artikel:
- Lasnaden: algemene definities
- Hoe u een verticale las maakt?
- Technologie voor het lassen van een horizontale las
- Elektrische boog: controle van de optimale lengte
- Beheersing van de positie van de elektrode
- Stroomparameters en beweging van de elektrode
- Instructie voor een beginnende lasser
- Conclusies en nuttige video over het onderwerp
Lasnaden: algemene definities
De technologie van het lassen van metalen is nauw verbonden met het begrip lasnaad. Deze wordt gevormd tijdens het stollen van het metaal dat is gesmolten door booglassen.
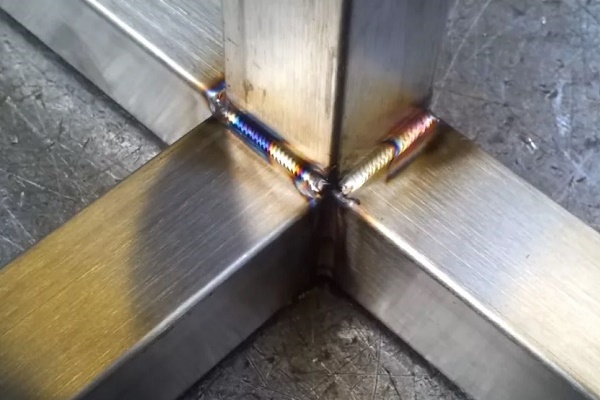
Afhankelijk van de plaats van het lassen kan de las horizontaal of verticaal worden geplaatst. Bovendien kan de ruimtelijke positie van de las onder, zijdelings of boven zijn.
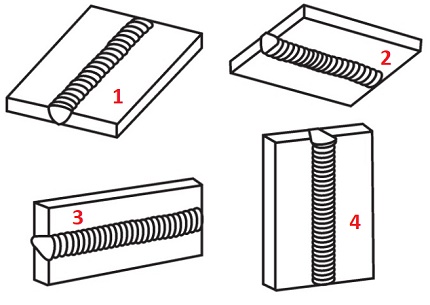
Het eenvoudigste en gemakkelijkste uit te voeren is het aanbrengen van lasnaden in het onderste horizontale vlak. Onder dergelijke omstandigheden is het gesmolten metaal vrij gemakkelijk te controleren.
De overige opties voor de positionering van lassen in de ruimte (zijdelings en boven) worden als technologisch moeilijk beschouwd om uit te voeren en vereisen het bestuderen van de lastechniek en het opdoen van de nodige ervaring.
Hoe u een verticale las maakt?
De moeilijkheid van het beheersen van het lassen bij het maken van een verticale naad wordt veroorzaakt door een bekend natuurkundig fenomeen: de zwaartekracht. Deze oefent invloed uit op de massa van het gesmolten metaal, dat in vloeibare vorm naar beneden stroomt.
Hier bestaat de taak van de professionele lasser uit het voorkomen dat de gesmolten massa loskomt van het laspunt. Dit resultaat kan worden bereikt met een stabiel brandende elektrische boog, die op een minimaal toegestane afstand van het uiteinde van de elektrode tot het lasbad wordt gehouden.
Techniek van onder naar boven
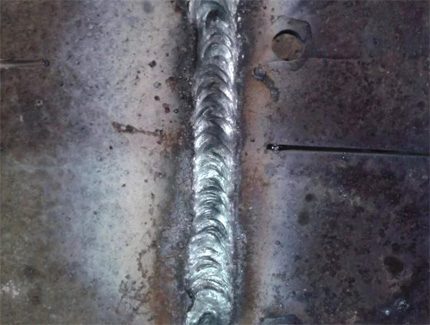
Een verticale verbinding wordt in de regel gelast door de elektrode van het onderste naar het bovenste punt te bewegen. Deze route zorgt voor een stabielere controle en de elektrische boog houdt het bad met smelt goed vast, waardoor uitlopen wordt voorkomen. Juist met een doorgang van onder naar boven wordt een verticale naad van de hoogste kwaliteit gevormd.
Natuurlijk moeten voor het beginnen met het lassen van een verticale naad de randen van de verbinding worden voorbereid en behandeld volgens de technische vereisten. Het lasapparaat moet worden ingesteld op de lasomstandigheden (stroom instellen, elektrode kiezen).
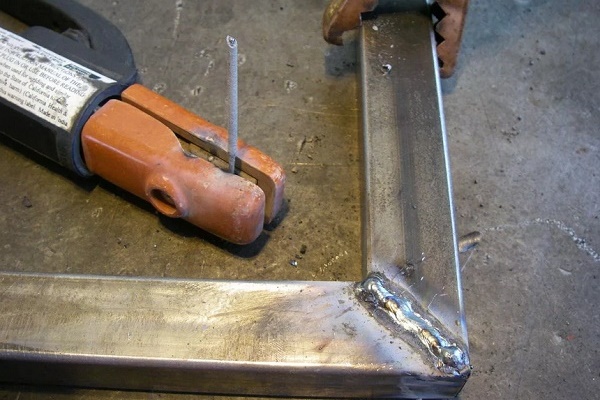
In eerste instantie worden langs de verbindingslijn enkele puntlassen gemaakt – lassen met een korte naad (1 – 2 cm). Het doel van deze handelingen is om tijdens het verhitten verschuiving van de te lassen delen door temperatuurvervorming uit te sluiten.
Wanneer een verbinding verticaal wordt gelast, wordt de hoek van de elektrode ten opzichte van het vlak waarop de las zal worden gelegd, binnen 45-90º gehouden.
De instructie van de lasser stelt de volgende handelingen vast:
- Door contact van de elektrode met het metaal wordt de boog ontstoken.
- Er worden 'hechtpunten' gemaakt op 3-4 punten langs de verbindingslijn, van het midden naar de randen.
- Het lassen begint op het laagste punt van de verbindingslijn.
- De beweging van de elektrode is naar boven gericht, het lasbad wordt in de werkzone gehouden.
De elektrode moet met een gematigde snelheid worden voortbewogen. Het belangrijkste snelheidscriterium – is de vorming van een optimale hoeveelheid smelt van het lasbad.
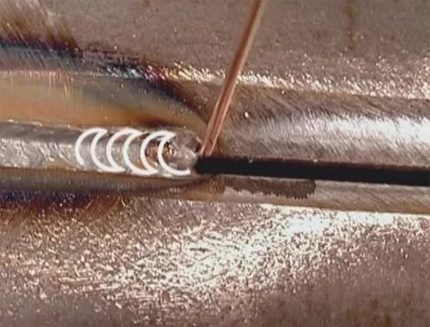
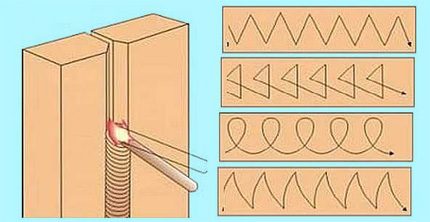
Gelijktijdig met de verticale beweging van de elektrode zijn transversale zigzagbewegingen in de vorm van een 'halve maan', 'visgraat' of een ander 'patroon' toegestaan. Maar de techniek van transversale beweging lijkt alleen relevant voor metalen met een wanddikte van meer dan 4 mm.
Het wordt aanbevolen om metaal met een verticale las in één doorgang zonder onderbreking te lassen. Voor beginnende lassers lijkt dit een moeilijkheid. Ervaring wordt echter snel opgedaan.
Techniek van boven naar onder
Lassers met ervaring leggen zonder moeite een verticale las met een beweging van de elektrode van boven naar beneden. Wat is de truc bij het uitvoeren van zo'n handeling?
Het is eenvoudig: bij het ontsteken van de elektrische boog wordt de elektrode onder een hoek van 90º ten opzichte van het werkvlak geplaatst. Zodra het metaal op het punt waar de boog ontstaat begint te smelten, wordt de hoek van de elektrode gewijzigd naar 15-20º, waarbij de houder iets wordt neergelaten.
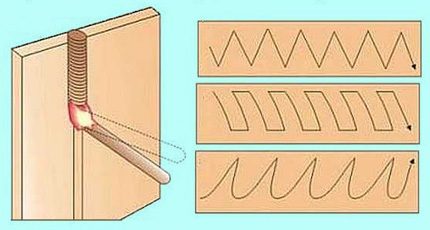
Het geleiden van de elektrode langs de verbindingslijn van dikwandige metalen gebeurt ook met transversale zigzags in 'zaagtand' of 'rechthoekige' vorm. Sommige lassers gebruiken de methode van 'golfvormige' verdeling van het smelt.
Ondertussen brengt de methode van het vormen van een verticale las in de richting van boven naar beneden grote moeilijkheden voor de lasser met zich mee. Volgens veel specialisten levert het lassen op deze manier echter een beter resultaat op qua kwaliteitsindicatoren.
Technologie voor het lassen van een horizontale las
De specificiteit van het lassen van een horizontale las is vrijwel dezelfde als voor een verticale las. De technische nuances zijn wederom het manipuleren van de hoeken van de elektrode-instelling.
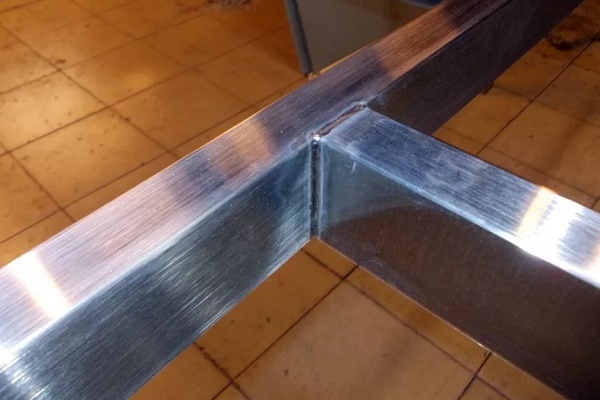
De bewegingsrichting tijdens het lassen van de delen op de verbinding kan worden gekozen van het uiterste linkse punt tot het uiterste rechtse punt of omgekeerd. De specifieke keuze van de richting wordt door de lasser bepaald op basis van persoonlijk gemak.
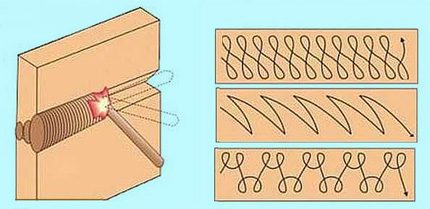
Maar hoe lastert u een horizontale naad correct met elektrisch lassen om te voorkomen dat het smeltbad uit de groef stroomt door de zwaartekracht?
Hier moet de lasser een positie van de elektrode vinden waarbij de kracht van de elektrische boog gelijkwaardig is aan de zwaartekracht van de metaaldruppels. Mogelijk moet u de stroomsterkte aanpassen en door ervaring de optimale snelheid van de elektrodebeweging bepalen.
Gewoonlijk wordt het lassen van een horizontale naad continu uitgevoerd tot volledige voltooiing. Als het echter niet lukt om het smeltbad (lassmelding) onder controle te houden, kunt u proberen de techniek te veranderen – over te stappen op een beweging met periodiek doven van de boog.
Al deze finesses worden verworven met het opdoen van ervaring in laswerkzaamheden. Daarom moet u niet wanhopen als het bij de eerste pogingen niet lukt.
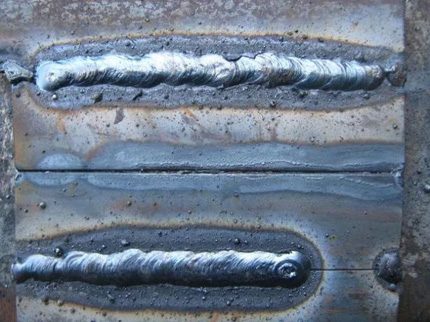
Het vormen van een horizontale las met de gewenste breedte en inbranddiepte wordt meestal bereikt door een voorzichtige transversale beweging van het brandende uiteinde van de elektrode van de ene rand van het te verbinden werkstuk naar de andere.
Bij het lassen van metalen met een dikte tot 4 mm worden verschillende varianten van het 'patroon' van de transversale beweging van de elektrode gebruikt. Er zijn geen specifieke aanbevelingen hiervoor. Het belangrijkste is om de vereiste lasbreedte en inbranddiepte te verkrijgen.
Elektrische boog: controle van de optimale lengte
De grootte van de opening tussen het hete uiteinde van de elektrode en het metalen oppervlak, voldoende om een elektrische ontlading te vormen, wordt de booglengte genoemd. Een van de belangrijkste grondbeginselen van de instructie voor de lasser is de controle van de optimale booglengte.
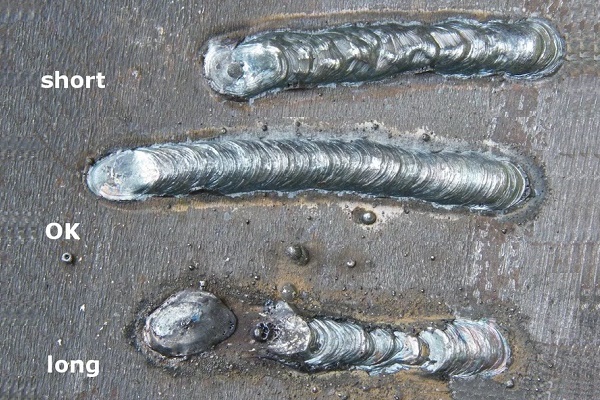
Theoretisch kunnen er in de lasmodus drie boogafstanden worden verkregen:
- kort (1 – 1,5 mm);
- lang (3,5 – 6 mm);
- normaal (2 – 3 mm).
Voor de korteboogmodus is kenmerkend dat het metaal onvoldoende in de breedte wordt verhit. Aan de randen van de las wordt in dergelijke gevallen een zogenaamde 'ondercutting' – een kleine verdieping – waargenomen. De aanwezigheid van een dergelijk defect duidt op lage kwaliteitsindicatoren van de las.
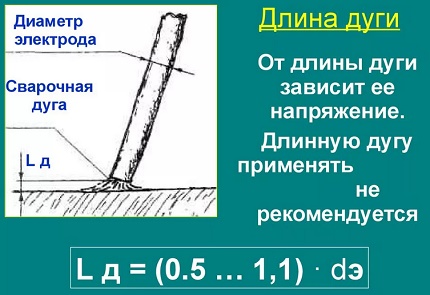
De lasmodus met een lange boog gaat meestal gepaard met periodiek doven ervan. Hier wordt een geringe verhitting van het metaal in de diepte opgemerkt. Ook van een goede laskwaliteit is geen sprake.
Dus blijft er slechts één optie over waar een beginnende lasser zich aan moet houden: de normale booglengte, die niet meer dan Ld = 0,5-1,1 * D_e (Ld – booglengte; D_e – elektrodediameter) mag bedragen.
Beheersing van de positie van de elektrode
Het lasproces kan worden uitgevoerd met de elektrode in een voorwaartse hoek, een achterwaartse hoek of een rechte hoek. Door een van deze drie technische methoden toe te passen, kan de lasser naden creëren onder verschillende werkomstandigheden.
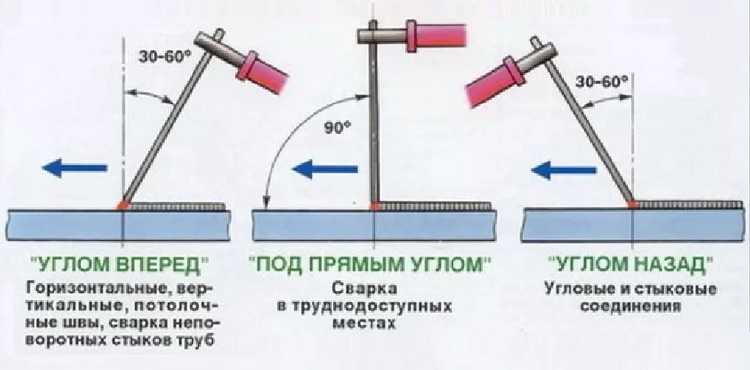
Zo wordt de methode 'voorwaartse hoek' traditioneel gebruikt voor het verbinden van elementen met horizontale en verticale naden onder omstandigheden waarbij de onderdelen zich bovenaan in de ruimte bevinden (plafondlassen). Dezelfde techniek wordt ook succesvol gebruikt voor het lassen van niet-draaibare buisverbindingen of bij de constructie van een zelfgemaakte kachel van een gasfles.
Door de elektrode strikt in een rechte hoek (90º) te houden, zorgt de lasser ervoor dat het werk op moeilijk toegankelijke plaatsen kan worden uitgevoerd. Tenslotte maakt de techniek 'achterwaartse hoek' het mogelijk om kwalitatief laswerkzaamheden op hoekverbindingen uit te voeren.
Bij het plaatsen van de elektrode in een 'voorwaartse hoek' werkt men meestal met dunwandige metalen. In deze positie van de elektrode krijgt men een brede las met geringe diepte. Bij dikwandige metalen probeert men daarentegen de techniek 'achterwaartse hoek' toe te passen, om het metaal voldoende diep te verhitten.
Stroomparameters en beweging van de elektrode
De waarde van de stroomsterkte en de snelheid van de elektrodebeweging zijn belangrijke factoren die de laskwaliteit beïnvloeden. Lassen met hoge stromen gaat gepaard met het verwarmen van het metaal tot grote diepte, wat het mogelijk maakt de snelheid van de elektrodebeweging te verhogen. Bij een optimale verhouding tussen stroom en snelheid van de elektrodebeweging krijgt men een gelijkmatige laskwaliteit.
Overeenstemmingstabel van stroom, elektrode en metaaldikte
| Stroomsterkte, A | Elektrodediameter, mm | Metaaldikte, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Bij het verplaatsen van de elektrode met een bepaalde snelheid moet men rekening houden met de grootte van het boogvermogen. Een te snelle elektrodevoeding bij een laag vermogen kan niet voldoende verwarmingstemperatuur garanderen.
Het resultaat is dat het metaal niet tot de vereiste diepte kan worden doorlassen. De las zal simpelweg op het oppervlak 'liggen' en nauwelijks de randen van de kanten 'hechten'.
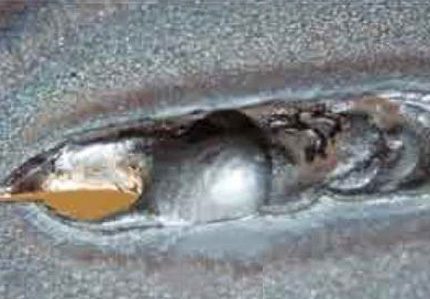
Omgekeerd, bij een te langzame voortbeweging van de elektrode ontstaat een oververhittingssfeer, wat vervorming van het metaal langs de laslijn bedreigt. Als de metalen elementen een dunne structuur hebben, zal de krachtige boog het metaal eenvoudigweg doorbranden.
U kunt succesvol oefenen in het veld van een beginnende lasser en uw vaardigheden in het maken van naden aanscherpen bij het maken van een kachel op afgewerkte olie, waarvan de basis van de behuizing een metalen buis is. Wij raden u aan om kennis te nemen van nuttige informatie.
Instructie voor een beginnende lasser
Laswerkzaamheden mogen alleen worden uitgevoerd bij gebruik van de juiste uitrusting.
Een standaardset bevat:
- Een jas, broek, handschoenen, schoenen van onbrandbare, sterke en duurzame materialen.
- Hoofdbedekking die de achterkant van het hoofd volledig bedekt.
- Een speciaal beschermend masker voor het gezicht en de ogen.
Voor het lassen dient men een werkend apparaat te gebruiken, waarvan het elektrische gedeelte is afgesloten met een betrouwbare behuizing. De bij het apparaat behorende elektrische kabels moeten een intacte isolatie hebben en overeenkomen met de elektrische specificaties van het apparaat.
De werkplek van de lasser moet worden uitgerust met een werktafel, lichtbronnen, een aardingsrail, beschermingsmiddelen tegen elektrische schokken en brandbestrijdingsmiddelen.
En voordat u met het werk begint, moet u nauwgezet de regels voor elektrisch lassen bestuderen, en de methoden en opties voor het maken van verbindingen bekijken en bestuderen.
Conclusies en nuttige video over het onderwerp
Wij stellen voor om de videopraktijk van het lassen te bekijken: hoe horizontale en verticale naden worden gelast:
Het is niet verplicht om de kwalificatie van een professionele lasser te hebben, maar het is wenselijk om de lastechniek te beheersen. Dankzij de aanwezige lasvaardigheden krijgt men meer mogelijkheden om verschillende huishoudelijke projecten te realiseren.
Indien gewenst kunt u de technologie altijd bestuderen, en praktijkervaring zal helpen om de techniek van het werk op een hoog niveau onder de knie te krijgen.
Wilt u uw eigen ervaring met het maken van lasnaden delen? Kent u details van het proces die niet in het artikel worden genoemd? Schrijf dan alstublieft opmerkingen in het onderstaande blok.
 Elektrisch lassen voor beginners: nuances van laswerkzaamheden en analyse van veelgemaakte fouten
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten