Elektrisch lassen voor beginners: nuances van laswerkzaamheden en analyse van veelgemaakte fouten

Een appartement, en nog meer een eigen huis, heeft regelmatig onderhouds- en reparatiewerkzaamheden nodig. De huishoudelijke klusser moet een allrounder zijn die in staat is om vele verschillende taken uit te voeren. Daarom willen vakmensen zo veel mogelijk technieken leren beheersen.
Een van de meest gewilde vaardigheden is het kunnen uitvoeren van laswerkzaamheden. De praktijk leert dat elektrisch lassen voor beginners het beste geschikt is – de techniek is eenvoudig en toegankelijk voor iedereen die het wil leren gebruiken. Voordat u begint met het aanleren van de methode, dient u de theoretische aspecten van de kwestie te bestuderen, bent u het daarmee eens?
Alle benodigde informatie wordt gedetailleerd uiteengezet in ons artikel. Wij hebben het werkingsprincipe van elektrisch lassen beschreven en aangegeven welk apparaat het beste geschikt is voor werkzaamheden thuis. Daarnaast bevat het artikel een stapsgewijze techniek voor het lassen van onderdelen, methoden voor het aanbrengen van lasnaden, en worden mogelijke defecten in verbindingen opgesomd.
Inhoud van het artikel:
Wat is elektrisch lassen?
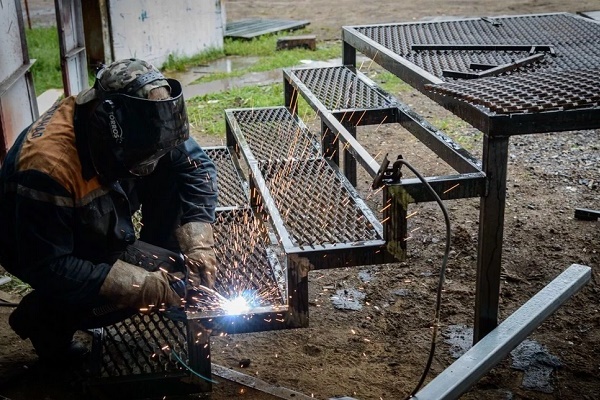
Elektrisch lassen is een van de lasmethoden waarbij een elektrische boog wordt gebruikt om metalen te verhitten en vervolgens te smelten. De temperatuur van de boog bereikt 7000°C, wat veel hoger is dan het smeltpunt van de meeste metalen.
Het proces van elektrisch lassen verloopt als volgt. Om de elektrische boog te vormen en in werkende staat te houden, wordt er stroom van het lasapparaat naar de elektrode gestuurd.
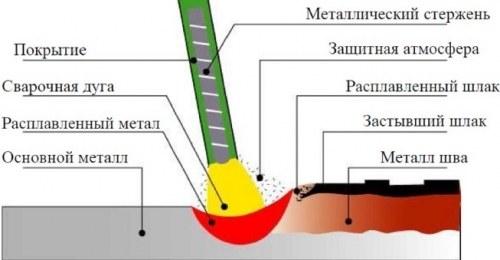
Wanneer de elektrodestaaf het te lassen oppervlak raakt, vloeit er lasstroom. Onder invloed van deze stroom en de elektrische boog beginnen de elektrode en de metalen randen van de te lassen onderdelen te smelten. Uit de smelt ontstaat, zoals lassers zeggen, een lasbad waarin de gesmolten elektrode zich vermengt met het basismetaal.
Naar het oppervlak van het lasbad drijft gesmolten slak, die een beschermende film vormt. Na het uitschakelen van de boog koelt het metaal geleidelijk af, waardoor een las bedekt met slak ontstaat. Na volledige afkoeling van het materiaal wordt de slak verwijderd.
Voor het lassen kunt u niet-smeltende en smeltende elektroden gebruiken. In het eerste geval brengt u toevoegdraad in de smelt om de lasnaad te vormen, in het tweede geval is dit niet nodig. Voor het vormen en vervolgens in stand houden van de elektrische boog gebruikt u speciale apparatuur.
Voor het lassen in huiselijke omstandigheden heeft u vaardigheden nodig om een breed scala aan werkzaamheden uit te voeren:
Wat is er nodig om thuis te lassen?
Voor het uitvoeren van de werkzaamheden heeft u vooral een lasapparaat nodig. Er bestaan verschillende varianten ervan.
Laten we bepalen aan welke u de voorkeur geeft.
- Lasgenerator. Het bijzondere kenmerk is de mogelijkheid om elektrische energie op te wekken en deze te gebruiken voor het creëren van een boog. Het is nuttig waar geen stroombron is. Het heeft indrukwekkende afmetingen, dus is het niet erg handig in gebruik.
- Lastransformator. Het apparaat zet de wisselspanning van het net om in wisselspanning van een andere frequentie, wat nodig is voor het lassen. De apparaten zijn eenvoudig in gebruik, maar hebben aanzienlijke afmetingen en reageren negatief op mogelijke spanningspieken.
- Lasgelijkrichter. Een apparaat dat de spanning van het net omzet in gelijkstroom, die nodig is voor het vormen van een elektrische boog. Het kenmerkt zich door compactheid en hoge efficiëntie.
Voor gebruik in huiselijke omstandigheden heeft een gelijkrichter van het invertortype de voorkeur. Deze wordt gewoonweg een inverter genoemd. De apparatuur is zeer compact. Tijdens het werk hangt u deze over de schouder. Het werkingsprincipe is vrij eenvoudig.
Het zet hoogfrequente stroom om in gelijkstroom. Werken met dit type stroom zorgt voor een lasnaad van de hoogste kwaliteit.
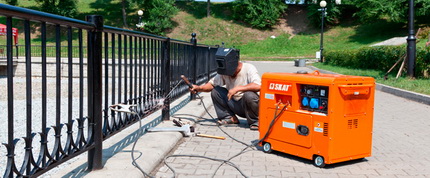
Inverters zijn zuinig en werken op het huishoudelijke net. Bovendien is het voor een beginner het beste om hiermee te werken. Ze zijn uiterst eenvoudig in gebruik en zorgen voor een stabiele boog.
Tot de nadelen van inverters kunnen de hogere kosten in vergelijking met andere apparaten worden gerekend, evenals de gevoeligheid voor stof, vocht en spanningspieken. Bij het kiezen van een inverter voor thuislassen wordt gelet op het bereik van de lasstroomwaarden. De minimale waarde is 160-200 A.
Extra functies van de apparatuur kunnen het werk voor een beginner vergemakkelijken.
Van dergelijke prettige 'bonussen' zijn het vermelden waard:
- Hot Start – wat betekent dat de startstroom wordt verhoogd die op het moment van het ontsteken van de lasboog wordt geleverd. Hierdoor is het veel eenvoudiger om de boog te activeren.
- Anti-Stick – vermindert automatisch de lasstroom als de elektrodestaaf blijft plakken. Dit vergemakkelijkt het losmaken ervan.
- Arc Force – verhoogt de lasstroom als de elektrode te snel naar het werkstuk wordt gebracht. In dat geval treedt er geen vastplakken op.
Naast het lasapparaat van elk type zijn er elektroden nodig. Het beste kunt u het merk kiezen aan de hand van een speciale tabel waarin het type te lassen materiaal wordt aangegeven.
Er is ook een lasmasker nodig. Het beste is een model dat op het hoofd wordt gedragen. Modellen die in de hand moeten worden gehouden, zijn zeer onhandig.
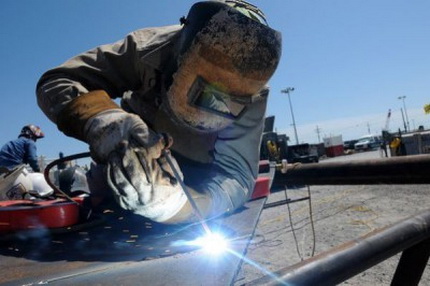
Het masker kan een eenvoudig verduisterd glas hebben of een zogenaamde 'kameleon'. De laatste optie heeft de voorkeur omdat het glas automatisch verduistert wanneer de boog verschijnt.
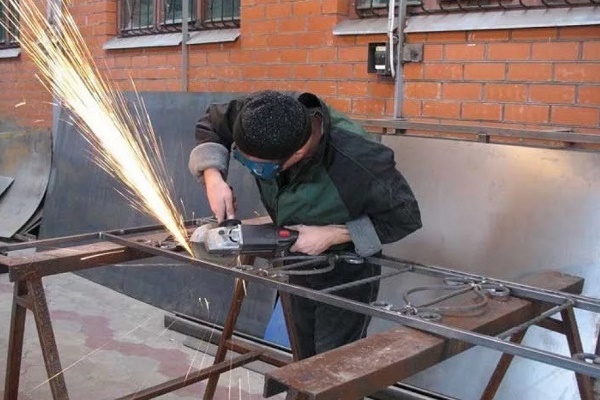
U dient alleen te werken in speciale kleding die beschermt tegen spatten en ultraviolet licht. Dit kan een stevige katoenen overall zijn, laarzen of hoge schoenen, canvas of rubberen handschoenen.
Techniek van elektrisch lassen
Het is het beste om te leren hoe u onderdelen correct elektrisch last onder begeleiding van ervaren lassers. Lukt dit om welke reden dan ook niet, dan kunt u het zelf proberen. Om te beginnen moet u de werkplek goed inrichten. Dit is zeer belangrijk, omdat lassen een proces met hoge temperaturen en daardoor brandgevaarlijk is.
Voor het werk moet u een werkbank of een andere ondergrond van onbrandbaar materiaal kiezen. Houten tafels en dergelijke zijn ten strengste verboden. Het is wenselijk dat er in de buurt van de lasplaats geen licht ontvlambare voorwerpen zijn.
Zet absoluut een emmer water naast u om eventuele brandhaarden te blussen. Bovendien moet u een veilige plaats bepalen waar de restanten van gebruikte elektroden worden opgeslagen. Zelfs de kleinste ervan kan een brand veroorzaken.
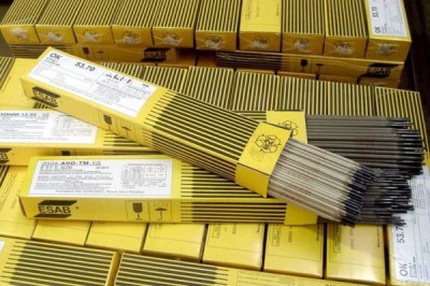
Voor de eerste zelfstandige lassen moet u een onbruikbaar stuk metaal voorbereiden en daarvoor elektroden kiezen. Specialisten raden aan om in zulke gevallen staven van 3 mm te gebruiken. Een kleinere diameter wordt gebruikt voor het lassen van dunne platen, waarop het lastig is om te leren. Elektroden met een grotere diameter vereisen een hoog vermogen van de apparatuur.
U begint met het reinigen van het metaalgebied waar de las zal komen. Er mag geen roest of enige verontreiniging aanwezig zijn.
Nadat het onderdeel is voorbereid, neemt u de elektrode en steekt u deze in de klem van het lasapparaat. Vervolgens neemt u de 'aarding'-klem en bevestigt u deze stevig aan het onderdeel. U controleert nogmaals de kabel. Deze moet in de houder zijn geplaatst en goed geïsoleerd zijn.
Nu moet u de werkstroomsterkte voor het lasapparaat kiezen. Deze wordt gekozen op basis van de diameter van de elektrode. De gekozen stroomsterkte stelt u in op het paneel van het lasapparaat.
De volgende stap is het ontsteken van de boog. Hiervoor moet u de elektrode onder een hoek van ongeveer 60° naar het onderdeel brengen en er heel langzaam mee over de basis strijken. Er moeten vonken verschijnen. Zodra dit gebeurt, raakt u de elektrode licht aan het onderdeel en tilt u deze onmiddellijk op tot een hoogte van maximaal 5 mm.
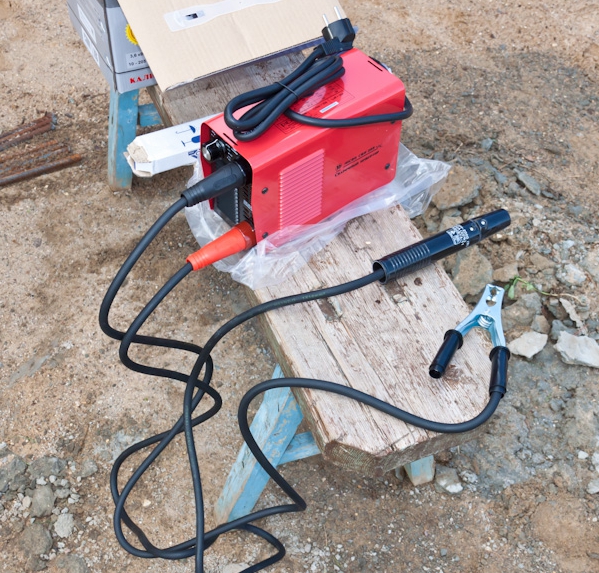
Op dat moment ontsteekt de boog, die gedurende de hele werktijd in stand moet worden gehouden. De lengte ervan moet 3-5 mm bedragen. Dit is de afstand tussen het uiteinde van de elektrode en het werkstuk.
Bij het in stand houden van de boog moet u eraan denken dat de elektrode tijdens het werk opbrandt en korter wordt. Bij overmatig naderen van de elektrode tot het werkstuk kan vastplakken optreden. In dat geval moet u de elektrode iets opzij bewegen. De boog kan mogelijk niet de eerste keer ontsteken. Misschien is de stroomsterkte onvoldoende, dan moet u deze verhogen.
Nadat u als beginnende lasser heeft geleerd de boog te ontsteken en in stand te houden, kunt u overgaan tot het opbouwen van een lasrups. Dit is de eenvoudigste van alle handelingen. U ontsteekt de boog en begint de elektrode heel vloeiend en voorzichtig langs de toekomstige las te verplaatsen.
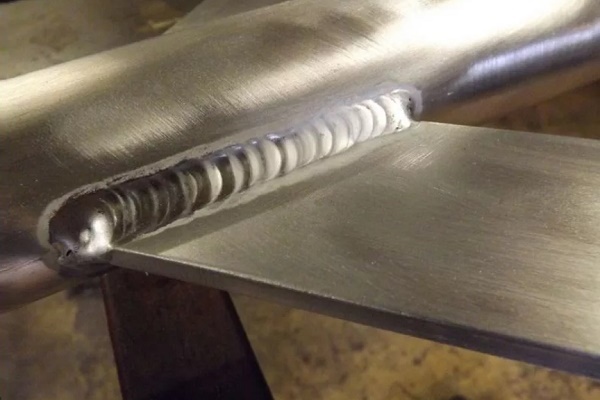
Tijdens het verplaatsen maakt u oscillerende bewegingen die lijken op een halve maan met een kleine amplitude. U 'harkt' als het ware het gesmolten metaal naar het midden van de boog. Op deze manier moet een gelijkmatige las ontstaan, lijkend op een lasrups. Er zullen kleine golvende metaalophopingen op aanwezig zijn. Nadat de las is afgekoeld, moet u de slak eraf slaan.
Methoden van booglassen – lasmethoden
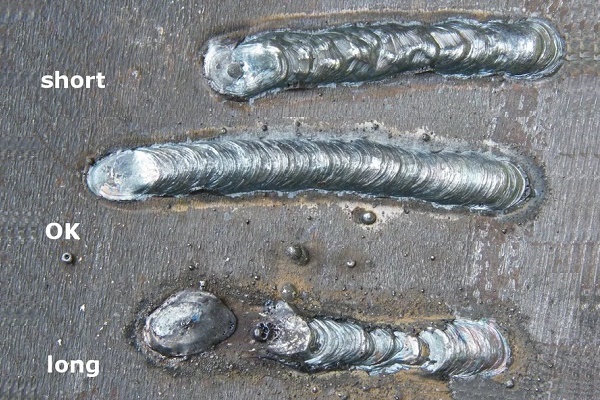
Om een kwaliteitslas te krijgen, moet u leren de boog in stand te houden en vervolgens te verplaatsen. Vooral de lengte van de elektrische boog beïnvloedt de kwaliteit. Als deze langer is dan 5 mm, wordt deze als lang beschouwd.
In dit geval treedt stikstofbinding en oxidatie van het gesmolten metaal op. Het spat in druppels uiteen, de las wordt hierdoor poreus en onvoldoende sterk. Bij een te korte boog kan onvolledige samensmelting optreden.
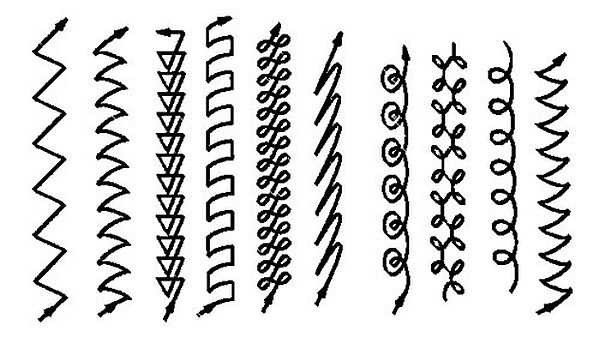
Voor het uitvoeren van lassen worden verschillende methoden gebruikt. We bespreken de belangrijkste in detail.
Variant #1: onderste stompverbindingen
De meest voorkomende en eenvoudige manier om onderdelen te verbinden. Bij metaaldikte tot 0,8 cm wordt dubbelzijdig lassen gebruikt. Voor verbindingen van metaal dunner dan 0,4 cm wordt alleen enkelzijdig lassen toegepast.
Voor de werkzaamheden worden elektroden gekozen waarvan de diameter gelijk is aan de metaaldikte. Als deze meer dan 8 mm bedraagt, wordt het lassen uitgevoerd met randvoorbereiding (afschuining). De hoek van de afschuining is ongeveer 30°.
Het lassen wordt in meerdere passages uitgevoerd. Het is raadzaam om verwijderbare onderlegplaten van staal of koper te gebruiken om doorbranden te voorkomen. De eerste passage wordt uitgevoerd met een elektrode met een kleine diameter, niet meer dan 4 mm.
Tijdens het uitvoeren van de eerste las zijn de nauwkeurigheid en de indringdiepte zeer belangrijk. Na het aanbrengen mag er geen doorgesmolten metaal achter de randen zichtbaar zijn.
Voor de tweede en alle volgende passages worden elektrodestaven met een grotere diameter gebruikt. Ze worden gekozen om de holte die tussen de randen is ontstaan, kwalitatief te vullen.
De elektrode wordt langzaam langs de las bewogen, waarbij oscillerende bewegingen worden gemaakt, alsof de elektrode heen en weer wordt gezwaaid, om de holtes volledig te vullen met gesmolten metaal.
Variant #2: onderste hoekverbindingen
Ervaren lassers stellen dat goede resultaten kunnen worden bereikt door hoeken in een 'bootvorm' te lassen. Dat betekent dat de te verbinden onderdelen onder een hoek van 45° of een andere hoek worden geplaatst.
Op deze manier wordt een maximale kwaliteit van het doorsmelten van de wanden van het product gegarandeerd, en wordt het risico op ondersnijding en onvolledige penetratie verminderd. Deze lasmethode maakt het mogelijk om in één passage lasnaden met een grote doorsnede te leggen.
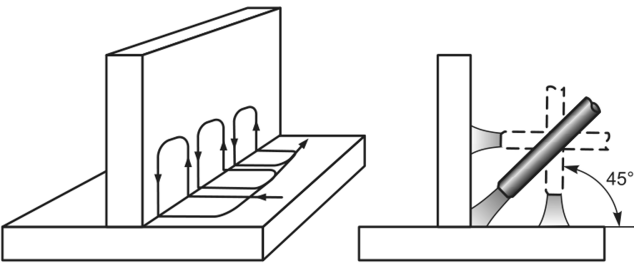
Men onderscheidt twee soorten lassen 'in de bootpositie' – symmetrisch en asymmetrisch:
- De helling van de onderdelen is 45°. De kans op overvloeiing of ondersnijding van een van de wanden is minimaal. Het lassen met omgekeerde en rechte polariteit wordt uitgevoerd bij maximale stroomwaarden. Bij het lassen met omgekeerde polariteit moet de lengte van de elektrische boog minimaal zijn.
- De helling van de onderdelen onder een hoek van 60° of 30° – asymmetrische 'bootpositie'. Deze optie is zeer handig als de werkzaamheden op moeilijk bereikbare plaatsen worden uitgevoerd, omdat de bewegingsamplitude van de elektrode klein is. De lasser richt de boog op de wortel van de las, en moet erop letten dat deze niet buiten de grenzen van de toekomstige las komt. Het is ook niet toegestaan om in één doorgang te veel metaal aan te brengen.
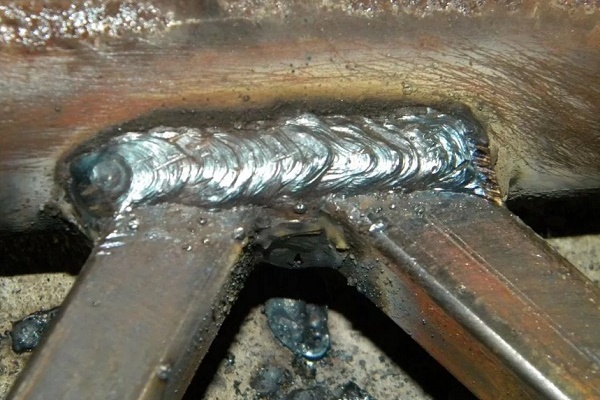
Hoekverbindingen kunnen van het T-type zijn, daarom is het noodzakelijk te leren hoe men metaal met elektrisch lassen in meerdere doorgangen correct en zonder fouten kan lassen.
Het gebruik van één doorgang is alleen mogelijk wanneer eenvoudige constructies worden gelast met zijden die een hoek van 45° vormen bij de hoeklas. De diameter van de elektrode mag in dit geval de dikte van het metaal niet meer dan 0,15-0,3 cm overschrijden.
Standaard meerlaags T-lassen wordt als volgt uitgevoerd. Voor de eerste doorgang wordt een elektrode met een grotere diameter genomen dan die welke voor de volgende doorgangen zijn gekozen. Er wordt bijvoorbeeld een elektrode gebruikt met afmetingen die variëren van 0,4 tot 0,6 cm.
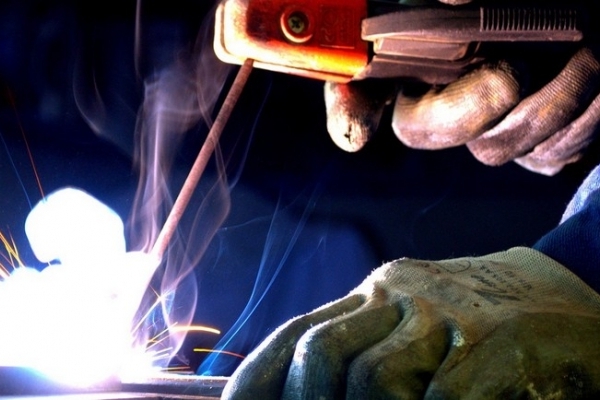
Het lassen wordt soepel uitgevoerd, zonder transversale oscillerende bewegingen. Bij het uitvoeren van de overige doorgangen worden deze wel uitgevoerd. Het is belangrijk dat de amplitude van de oscillaties binnen de toegestane lasbreedte blijft.
Nog een belangrijk punt. Bij het uitvoeren van T-lassen van een hoekverbinding moet de elektrische boog altijd worden ontstoken op de horizontaal gelegen flens.
Bij het met de hand uitvoeren van hoeklassen kan een overlapverbinding worden toegepast. In dit geval worden de te lassen onderdelen overlappend op elkaar geplaatst. De boog moet bij lassen met rechte polariteit kort zijn, bij omgekeerde polariteit zo kort mogelijk. De boog wordt precies op de wortel van de verbinding gericht.
Tijdens het lassen moet men met de elektrode kleine heen-en-weer bewegingen van kleine amplitude maken. Zo kan men het hele verbindingsgebied gelijkmatig verhitten. In dit geval wordt het lasbad gelijkmatig gevuld en wordt de las convex en volwaardig.
Variant #3: verticale lassen
Verticaal gerichte lassen worden alleen met een korte boog uitgevoerd. De werkstroomsterkte moet daarbij 10%-20% lager zijn dan bij het lassen van onderdelen in de onderste positie. Deze eisen zijn gemakkelijk te verklaren.
Een lagere stroomsterkte betekent dat het gesmolten vloeibare metaal niet uit het lasbad zal weglopen. Een kleinere boog is handiger in gebruik.
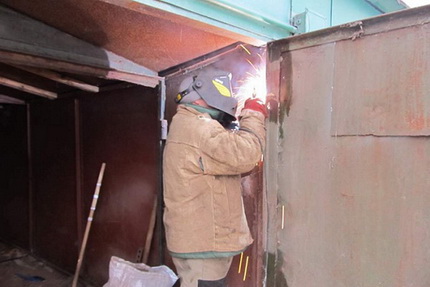
Ervaren lassers geven er de voorkeur aan verticale naden van onder naar boven te lassen. De boog wordt ontstoken op het laagste punt van de toekomstige naad. Daarna wordt een klein horizontaal vlak voorbereid, waarvan de afmetingen overeenkomen met de doorsnede van de toekomstige naad.
Vervolgens wordt de elektrodestang langzaam naar boven bewogen. Hierbij worden noodzakelijkerwijs bewegingen dwars op de verbinding uitgevoerd.
Ze kunnen de vorm hebben van een kerstboom, een hoek of een halve maan. De laatste variant is het eenvoudigst uit te voeren. Bovendien is het belangrijk de juiste positie van de elektrode aan te houden. Theoretisch wordt de beste inbranding verkregen als de staaf loodrecht op de naad staat, dat wil zeggen horizontaal.
Stompe lasnaden worden gekenmerkt door de volgende criteria:
De praktijk leert dat in een dergelijke positie van de elektrodestang het gesmolten metaal langs de naad wegloopt. Om dit te voorkomen, wordt de hellingshoek van de stang gekozen tussen 45° en 50°. Dit is de optimale variant bij verticaal lassen. Voor het lassen van delen van onder naar boven worden elektroden gekozen met een diameter van niet meer dan 0,4 cm.
Variant #4: pijpleidingonderdelen
In huiselijke omstandigheden moet men vaak onthouden hoe men een metalen buis met elektrisch lassen moet lassen. Aan de zijkant van het onderdeel wordt gewoonlijk een verticale naad gemaakt, rondom een horizontale. Stalen buizen worden stomp gelast. Alle randen moeten goed worden doorgelast.
Om te zorgen dat de inwendige ophopingen in de buis minimaal zijn, wordt de elektrode onder een hoek van niet meer dan 45° naar het werkstuk gebracht. De breedte van de naad moet 0,6-0,8 cm bedragen, de hoogte 0,2-0,3 cm.
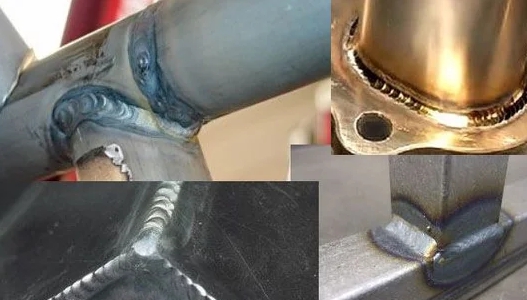
Voordat met laswerkzaamheden wordt begonnen, worden de te verbinden onderdelen grondig gereinigd. De uiteinden van de buis worden geïnspecteerd. Als ze vervormd zijn, worden ze rechtgezet of afgesneden met een buizensnijder. Vervolgens worden de randen van de onderdelen aan de binnen- en buitenkant tot op metaalglans gereinigd over een afstand van ten minste 1 cm van de rand. Daarna begint men met het lassen.
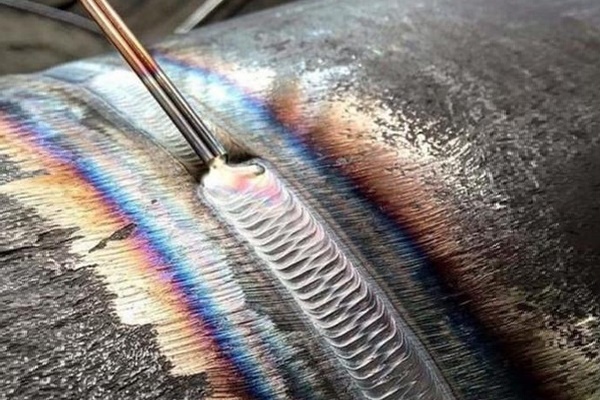
De lasnaad wordt ononderbroken gelast totdat deze volledig is dichtgelast. Voor vaste lasnaden van buizen met wanddikte tot 0,6 mm worden twee lasgangen uitgevoerd, voor werkstukken met wanddikte van 0,6 tot 1,2 cm drie gangen, en voor onderdelen met wanddikte breder dan 1,9 cm vier gangen.
Hierbij wordt elke volgende las alleen aangebracht nadat de slak van de vorige is verwijderd.
De kwaliteit van de eerste las is het belangrijkst. Tijdens het uitvoeren ervan moeten alle stompe randen en kanten volledig smelten. Er mogen geen scheuren zijn, zelfs niet de kleinste. Als ze er zijn, worden ze weggesmolten of uitgehakt. Daarna wordt het fragment opnieuw gelast. Het lassen van draaibare buizen wordt op dezelfde manier uitgevoerd.
Mogelijke defecten in lasverbindingen en lassen
Elektrisch lassen is een complex proces en het verloopt niet altijd vlekkeloos.
Als gevolg van fouten in het werk kunnen naden en verbindingen verschillende defecten vertonen, waaronder:
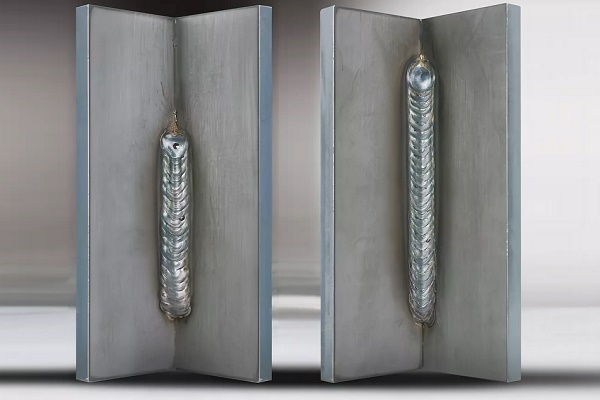
- Kraters. Kleine verdiepingen in de lasrups. Kunnen ontstaan door het afbreken van de lasboog of een fout bij het uitvoeren van het laatste deel van de las.
- Poriën. De lasnaad wordt poreus door verontreiniging van de randen van de onderdelen met roest, olie en andere stoffen. Daarnaast kan poreusheid optreden bij te snelle afkoeling van de las, bij hoge lassnelheid en bij het werken met ongedroogde elektroden.
- Ondersnijdingen. Zien eruit als kleine verdiepingen aan beide zijden van de lasrups. Ontstaan bij het verschuiven van de elektroden in de richting van de verticale wand bij het lassen van hoekverbindingen. Daarnaast vormen zich ondersnijdingen bij het werken met een lange lasboog of als de lasstroomwaarden te hoog zijn.
- Slakinsluitsels. In de lasrups bevinden zich stukjes slak. Dit kan gebeuren bij vervuilde randen, een hoge lassnelheid of wanneer de lasstroom te laag is.
Dit zijn de meest voorkomende defecten van lasnaden, maar er kunnen ook andere zijn.
Aanvullende informatie over het lassen van verticale en horizontale naden met elektrisch lassen vindt u in dit artikel.
Conclusies en nuttige video over het onderwerp
Kenmerken van het lassen van buizen:
Hoe u de juiste lasinverter kiest:
Indien gewenst kan elke thuisklusser de basis van het lassen onder de knie krijgen. Het is niet zo moeilijk. Er is geduld, nauwkeurigheid en uiteraard het exact opvolgen van alle instructies vereist. Het zal veel eenvoudiger zijn als het leren van een nieuwe vaardigheid plaatsvindt onder begeleiding van een ervaren specialist.
Heeft u persoonlijke ervaring met het verbinden van onderdelen door middel van elektrisch lassen? Wilt u uw opgedane kennis delen of vragen stellen over dit onderwerp? Laat dan uw reacties achter en neem deel aan de discussies – het feedbackformulier vindt u hieronder.
 Hoe wordt stomplassen van polyethyleen buizen uitgevoerd: instructies voor het uitvoeren van werkzaamheden
 Lasapparaat voor polyethyleen buizen: welk is het beste om te kopen en hoe u het correct gebruikt
 Temperatuur van het solderen van polypropyleen buizen: belangrijkste stappen van het zelfstandig lassen + tabel met waarden
 Hoe verticale en horizontale lassen te lassen met elektrisch lassen: stapsgewijze instructies
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten
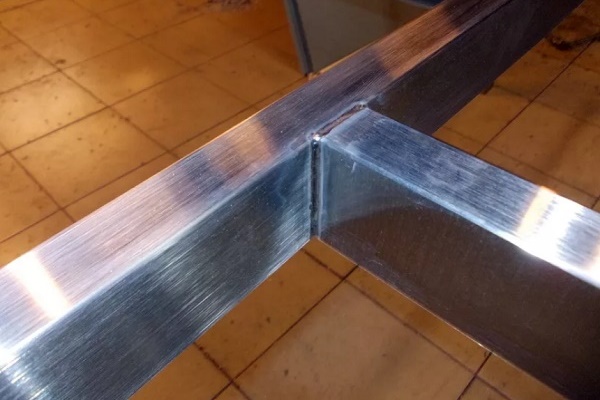
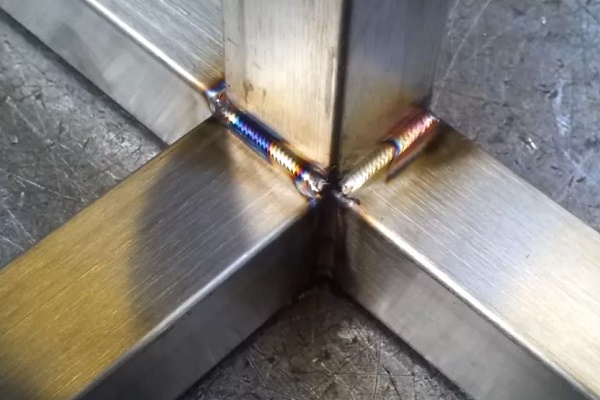
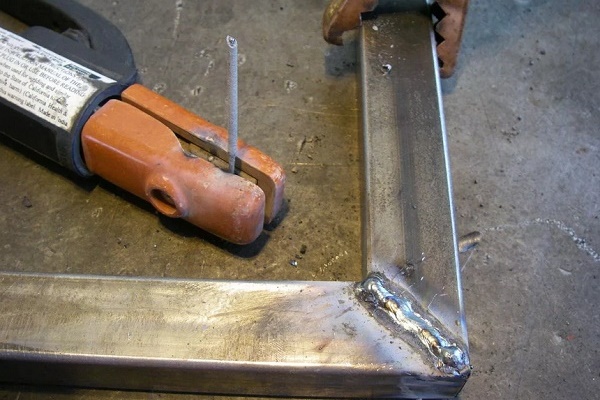
Dank u! Ik heb veel nuttigs geleerd. Hoe las ik vierkante buizen correct onder een hoek van 90 graden?
Naar mijn mening een nuttige video, vooral voor amateurs.
Dank u! Het was zeer interessant om kennis te nemen.
Dank u voor de informatie.