Temperatuur van het solderen van polypropyleen buizen: belangrijkste stappen van het zelfstandig lassen + tabel met waarden

Een van de stappen bij de bouw van particuliere huizen en appartementen is de installatie van leidingen voor watertoevoer of afvoer. Het monteren van buizen van polypropyleen is veel eenvoudiger dan het installeren van metalen constructies. Voor de verbinding worden fittingen gebruikt, die worden gelast met behulp van gespecialiseerde apparatuur – een lasapparaat.
In het door ons aangeboden artikel wordt de technologie voor het maken van verbindingen beschreven, wordt de normale temperatuur voor het lassen van polypropyleen buizen gegeven. We vertellen u over de voorbereidende maatregelen die nodig zijn om sterke en waterdichte verbindingen te maken. Met onze tips kunt u zonder problemen de leidingen assembleren.
Inhoud van het artikel:
Lassen als verbindingsmethode voor PPR-buizen
Bij het lasproces is alles belangrijk: diameter, lastemperatuur van PP-producten, de tijd dat het lasapparaat wordt gebruikt. Maar om te beginnen moet u de basis van de technologie kennen en leren hoe u de gereedschappen gebruikt.
U kunt niet beginnen met het lasproces zonder het type en de afmetingen van het materiaal te bepalen. We raden u aan kennis te nemen van nuttige informatie die u helpt bij het correct kiezen van polypropyleen buizen en fittingen, en ook bij het installeren ervan, met kennis van de nuances en de volgorde van het proces.
Wat moet u weten over polypropyleen buizen?
De technologie van het lassen (of solderen – beide termen zijn even van toepassing) wordt mogelijk gemaakt door de eigenschappen van polypropyleen – een technisch polymeer voor universele doeleinden. Het heeft een laag smeltpunt, maar na afkoeling en uitharding herwint het de sterkte en dichtheid.
Buizen verschillen in diameter, wanddikte, kleur en eigenschappen. Dankzij de spreiding in diameters – 16-110 mm – kan elke technische oplossing worden geïmplementeerd.
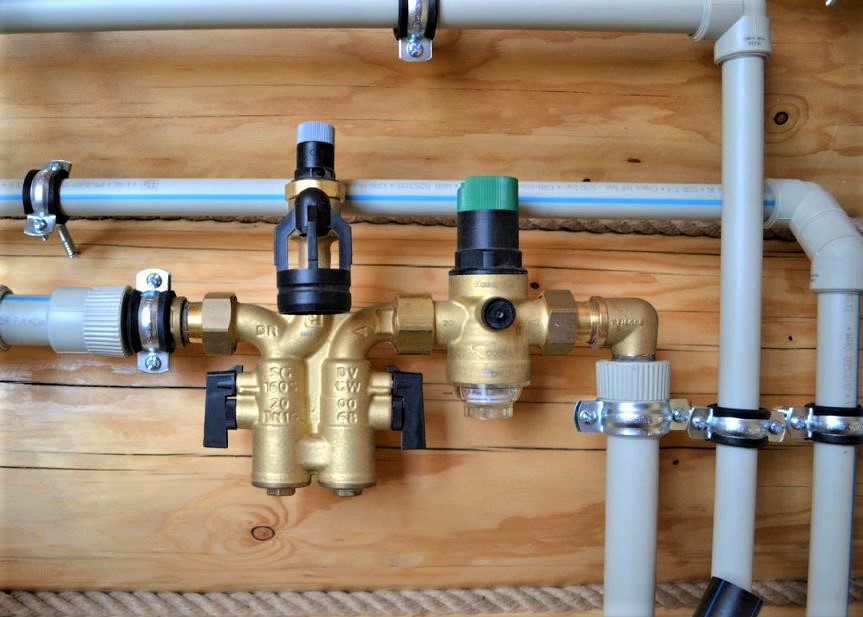
U kunt de kleur van het polymeer negeren, aangezien deze door de fabrikant naar eigen inzicht wordt gekozen, maar de kleur van de strepen is van belang:
- blauw – voor koud water;
- rood – voor warm water en verwarming.
Echter, de belangrijkste informatie waarop u moet vertrouwen bij het kopen en lassen van buizen, staat op de markering. Het polypropyleen buismateriaal wordt aangeduid met lettercombinaties PPR, PP-H, PP-B, PPRC.
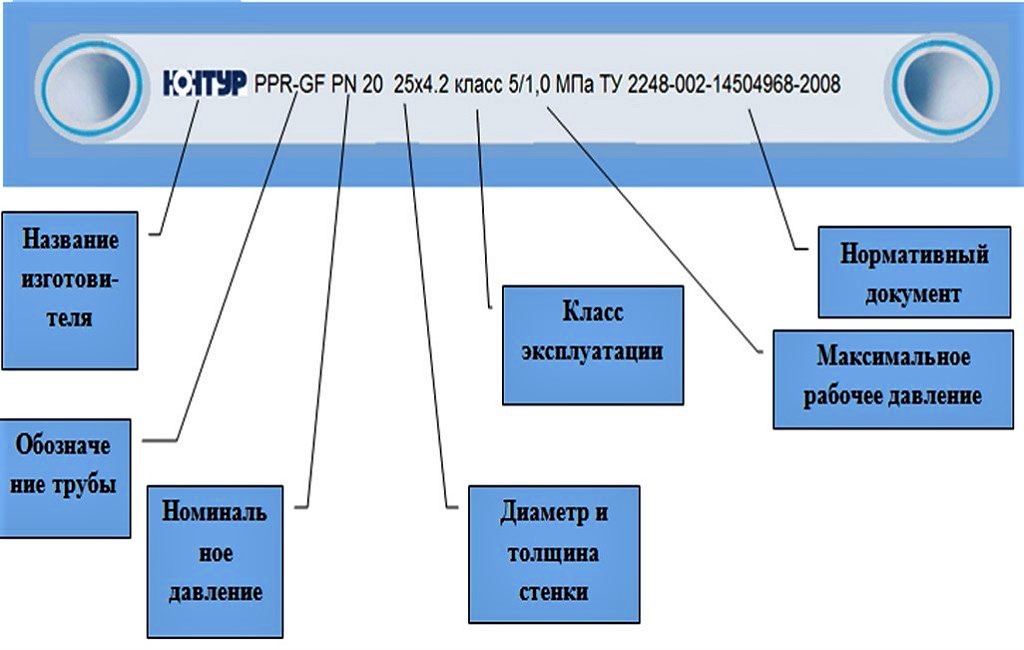
Classificatie op basis van de nominale druk, de maximaal toelaatbare druk voor installatie onder specifieke omstandigheden, helpt bij het kiezen van producten voor thuis- of industriële systemen.
Op basis hiervan worden 4 soorten PPR-buizen onderscheiden:
- PN-10 (nominaal 1,0 MPa) – bestemd voor transport van koud water. Soms worden ze gebruikt voor vloerverwarming, op voorwaarde dat het verwarmingsmedium niet boven +45 °C wordt verhit.
- PN-16 (nominaal 1,6 MPa) – worden gebruikt voor de montage van systemen voor warm/koud water. De maximaal toelaatbare temperatuur is +60 °C.
- PN-20 (nominaal 2,0 MPa) – zijn bestand tegen temperaturen tot +80-90 °C in leidingen die beschermd zijn tegen waterslag.
- PN-25 (nominaal 2,5 MPa) – zijn niet alleen geschikt voor autonome, maar ook voor centrale watervoorziening. De aanbevolen maximumtemperatuur is +95 °C, maar ze kunnen hogere temperaturen weerstaan.
Het is beter iets meer te betalen en betrouwbare buizen te kopen met een iets hogere waarde, dan te besparen en materiaal te nemen dat beperkt is in temperatuurparameters.
Bij de fabricage van buizen wordt het principe gehanteerd: hoe hoger de temperatuur van het verwarmingsmedium en de druk in het systeem, hoe dikker de wanden.
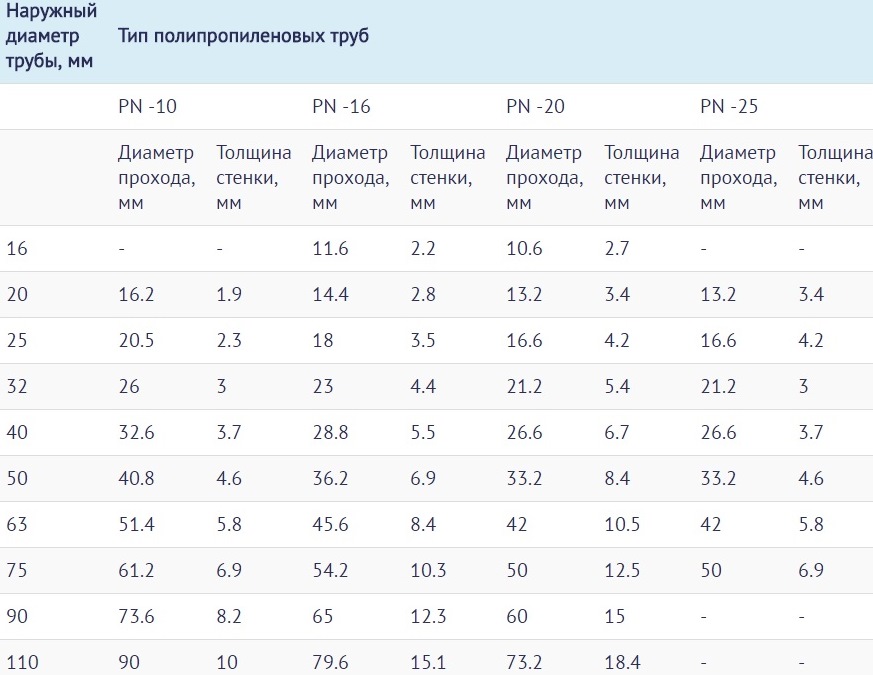
Dit is de minimale kennis die nodig is voor het correct gebruik van PPR-buizen. We gaan over naar een korte beschrijving van het proces.
Technologische beschrijving van het lasproces
Er zijn twee soorten polypropyleen lassen – stomplassen en moffellassen. De eerste wordt praktisch niet gebruikt voor huishoudelijke installaties, omdat het een complexe techniek is en uitsluitend wordt toegepast voor het verbinden van hoofdleidingen met grote diameter.
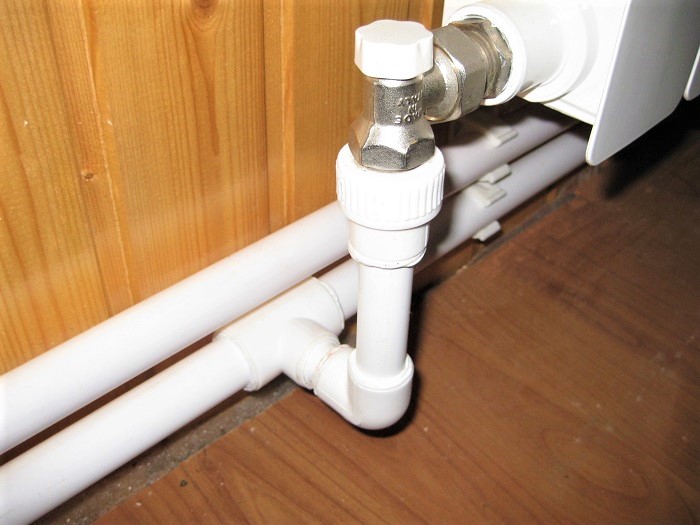
Het lasprincipe is dat twee pijpsegmenten, ongeveer gelijk in diameter en wanddikte, worden verhit met een speciaal gereedschap en worden verbonden middels de mofverbinding.
Het belangrijkste kenmerk: de mof moet in koude toestand iets kleiner zijn in diameter.
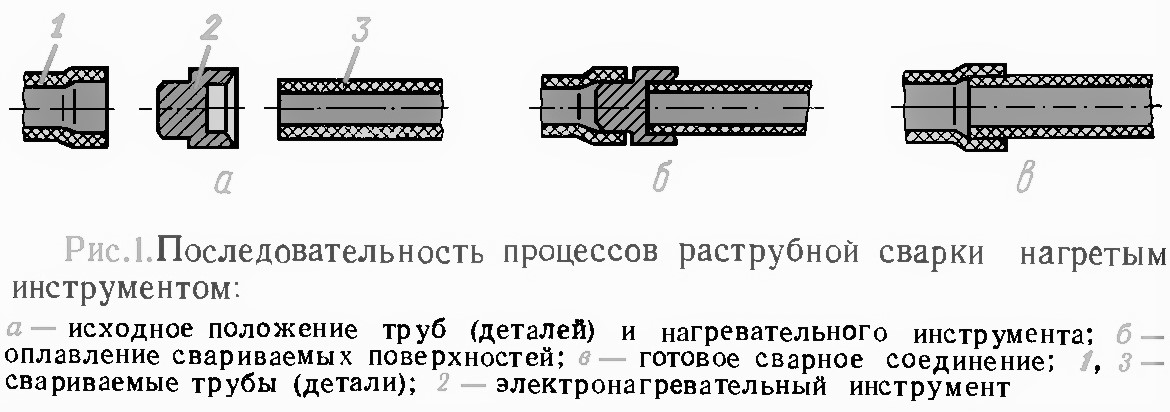
Bij het verhitten ontstaat een zone van polymeersmelting. Het is belangrijk dat deze alleen de werkende, tegen elkaar aanliggende oppervlakken omvat.
Hier is het belangrijk om de onderdelen snel van het gereedschap te halen en aan elkaar te verbinden, waardoor de twee segmenten worden samengevoegd tot één met daarna polymerisatie. De betrouwbaarheid van de verbinding hangt af van de tijd die aan het verhittingsproces is besteed en de correct gekozen temperatuur.
Standaard temperatuurparameters
Zowel oververhitting als onvoldoende verhitting hebben een negatief effect op het lasresultaat. In het eerste geval treedt vervorming van de onderdelen op, opwelling van de lasrups, vermindering van de binnendiameter. Later kan er in zones van ongelijkmatige verbindingen aanslag en verstopping ontstaan.
In het tweede geval zal de verbinding zwak zijn, en door onvoldoende afdichting blijft er risico op lekkage.
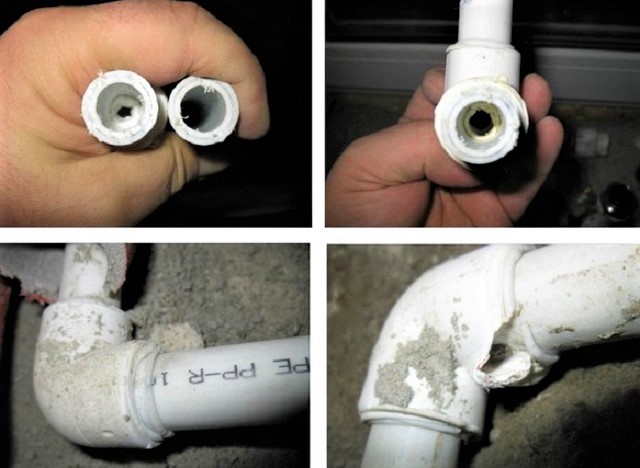
Juist vanwege het risico op breuk van de leiding is het noodzakelijk de lastechniek in acht te nemen en zeker rekening te houden met parameters zoals:
- de diameter van de te lassen onderdelen;
- de verhittings- en afkoelingstijd;
- de temperatuur van het gereedschap;
- de omgevingstemperatuur.
Het wordt beschouwd dat het lassen van PP-buizen niet aan te raden is bij temperaturen lager dan -10 °C, de bovengrens is +90 °C. De meest gunstige omgevingstemperatuur ligt tussen 0 °C en +25 °C. Voor het gemak zijn de benodigde temperatuur- en tijdswaarden in één tabel samengevat.
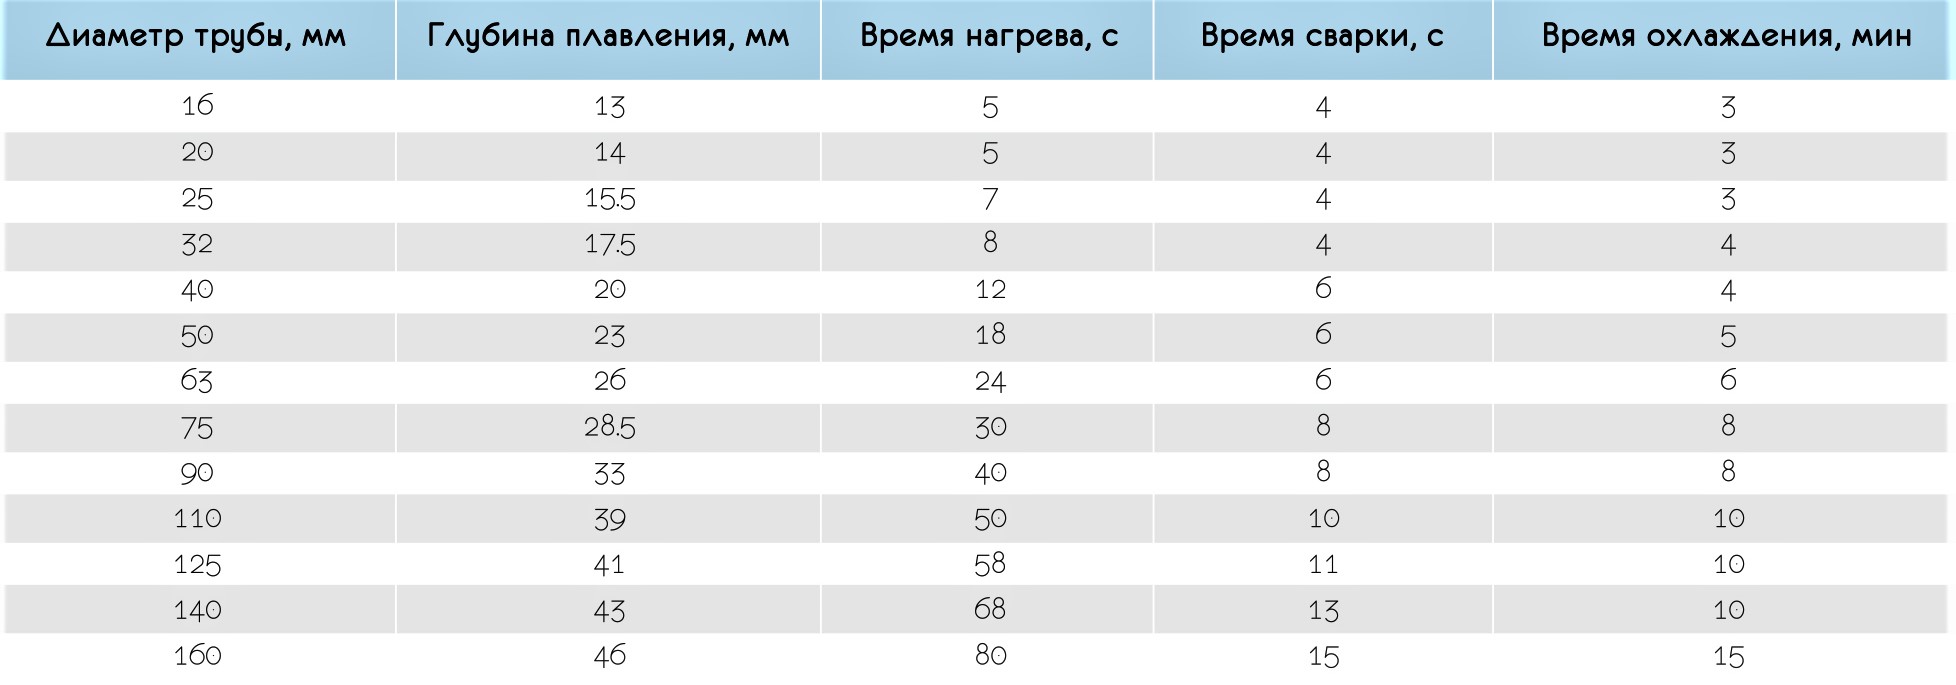
Als de luchttemperatuur in de ruimte of buiten lager is dan +5 °C, wordt de verhittingstijd met ongeveer 50% verlengd, dus verdubbeld. De verhittingstemperatuur is overal hetzelfde: +260 °C. Het toegestane bereik is +255-280 °C.
Het is interessant dat de keuze van de parameter niet afhankelijk is van de buisdiameter – voor zowel 16 mm als 50 mm worden dezelfde waarden gebruikt. Alleen de tijdsintervallen veranderen. Om deze reden wordt de lastemperatuur van polypropyleen fittingen en buizen meestal niet vermeld in de technische tabellen.
Gedetailleerde installatie-instructies
Het soldeerproces verloopt snel. Dit kunt u zien door de gegevens in de tabel te analyseren. Bijvoorbeeld: om twee elementen met een diameter van 20 mm te verbinden, is bij kamertemperatuur 5 seconden nodig om te verwarmen, nog 4 seconden voor de verbinding, vervolgens 180 seconden om af te koelen. Totaal – 3 minuten en 9 seconden.
Daarom is het belangrijk om alle bewegingen te oefenen, zodat er tijdens het verbinden van de reeds verwarmde elementen geen haperingen optreden. Laten we de nuances van elke fase van de montage van polypropyleen buizen afzonderlijk bekijken.
Stap #1 – voorbereiding van speciale gereedschappen
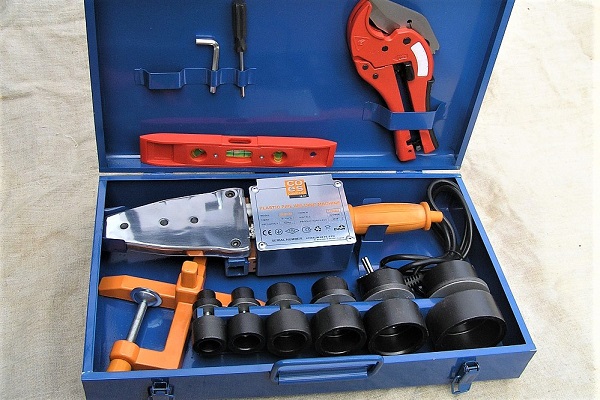
Voor het solderen in huisomstandigheden is apparatuur nodig die uitsluitend bedoeld is voor het lassen van polypropyleen onderdelen – buizen, hoeken, koppelingen, T-stukken, doppen.
Het is zinvol om nieuw gereedschap aan te schaffen als u een waterleidingsysteem 'vanaf nul' wilt opbouwen met verder onderhoud. Voor eenmalig werk kunt u apparatuur huren strijkijzer voor het lassen van PP buizen of tijdelijk lenen van kennissen. Naast speciale gereedschappen heeft u ook een waterpas, marker, liniaal of meetlint nodig.
Stap #2 – markeren en snijden van buizen
Het snijden van de buizen wordt vooraf gedaan, vóór het begin van de eerste soldeerbeurt. Wij raden aan om alle onderdelen voor te bereiden en ze op te bergen volgens het opgestelde schema. Dit maakt deel uit van het project voor de montage van het verwarmingssysteem of de waterleiding.
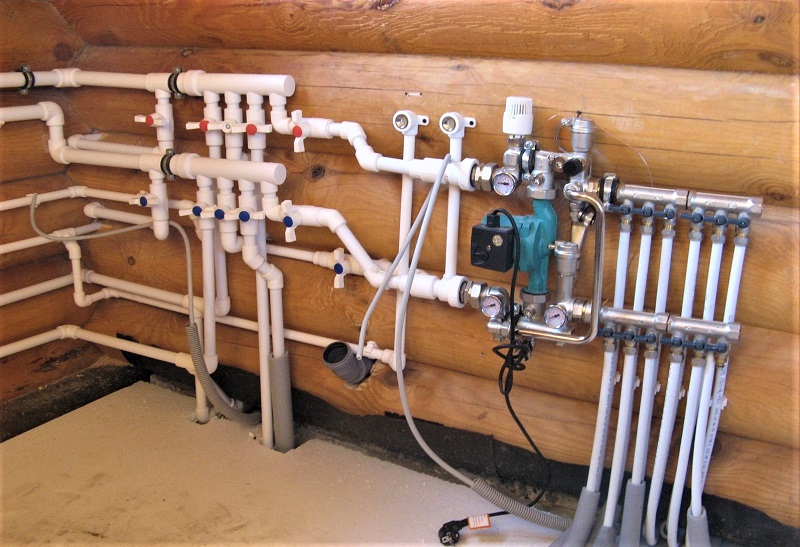
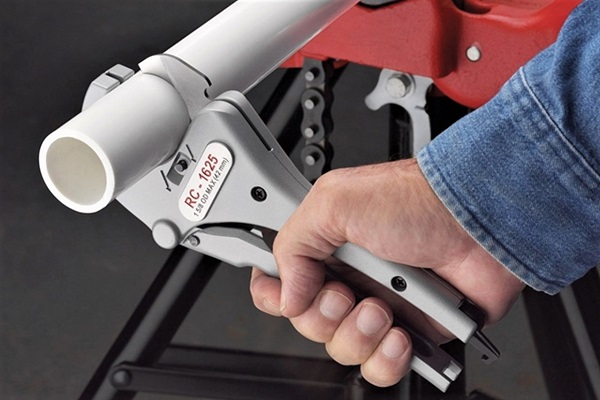
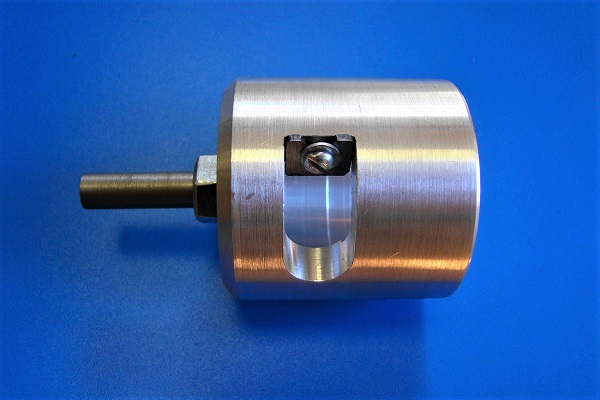
We meten de benodigde lengtes van de buisstukken, knippen ze voorzichtig af met een buissnijder. Vervolgens kiezen we fittingen met de juiste diameter – meestal zijn dit verbindingskoppelingen, T-stukken en hoeken. Als de elementen gewapend zijn, verwijderen we de aluminium laag.
Als gevolg hiervan moeten de randen van de te lassen onderdelen perfect recht zijn, loodrecht op de as van de pijpleiding worden afgesneden, gereinigd en ontvet.
Stap #3 – verbinden van onderdelen en verwarmen
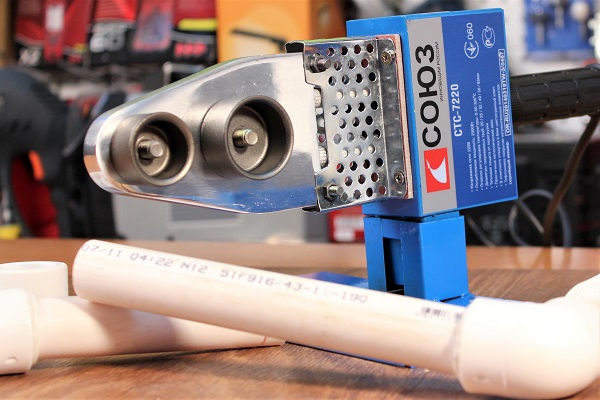
U plaatst het apparaat, kiest de koppelingen en doorns van de juiste diameter. U sluit het aan op het net en verhit het, omdat u al weet bij welke optimale temperatuur polypropyleen buizen moeten worden gelast – +260 °C. Die temperatuur staat vermeld in de gebruiksaanwijzingen van de lasapparaten.
Let u erop dat sommige fabrikanten apparaten produceren met een schaal tot +320 °C. Dit betekent niet dat u tot het maximum moet verhitten. Lees de instructie aandachtig – daarin staan de omstandigheden vermeld waarbij hoge verhittingswaarden zijn toegestaan.
Maakt u aan de uiteinden van de te verbinden onderdelen markeringen die de verhittingsdiepte aangeven. Controleert u nogmaals of de werkoppervlakken droog en ontvet zijn, aangezien vocht of een glad oppervlak lekkage van de verbinding kunnen veroorzaken.
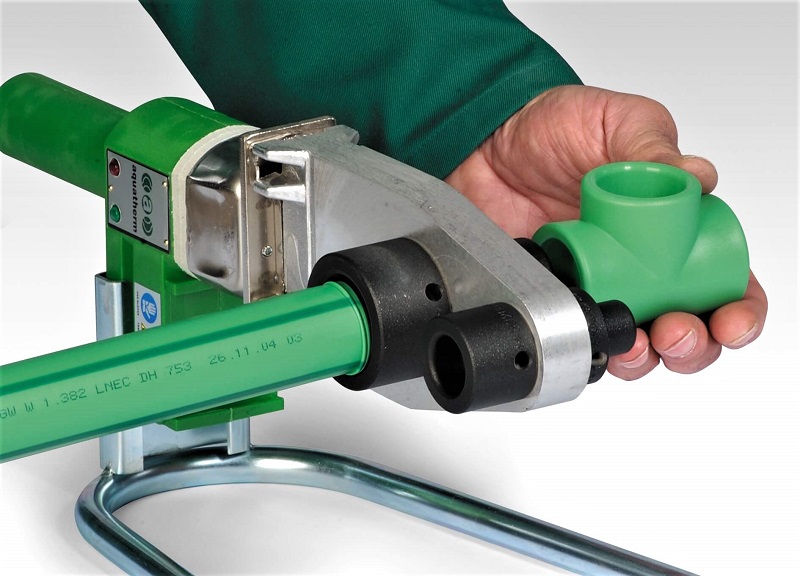
Vanaf het moment van plaatsing van de onderdelen begint u met het tellen van seconden – volgens de waarden in de tabel. Na de voorgeschreven tijd neemt u de onderdelen weg, steekt u snel de buis in het fitting – tot dezelfde markering. U probeert de onderdelen coaxiaal te plaatsen, voor het corrigeren van de positie is slechts enkele seconden beschikbaar. Scheefstanden en verdraaiingen van de elementen zijn niet toegestaan!
U houdt het geheel in de juiste positie totdat polymerisatie plaatsvindt. Dit duurt meestal 3 minuten of langer – u controleert de afkoeltijd in de tabel. Afgekoelde en correct gelaste onderdelen vormen een niet-losneembare verbinding, die lekdicht en sterk is.
U last achtereenvolgens de belangrijkste onderdelen, om ze vervolgens op de locatie van de montage van het verwarmingscircuit, de riolering of de waterleiding te monteren en aan elkaar te lassen.
Conclusies en nuttige video over het onderwerp
Video #1. Technologie voor het lassen van PPR-buizen:
Video #2. Analyse van veel voorkomende fouten:
Op internet is een groot aantal masterclasses over het lassen van polypropyleen buizen te vinden. Sommige zijn gemaakt door ongekwalificeerde amateurs, waardoor de adviezen over lastechniek en temperatuurkeuze onjuist kunnen zijn.
De fabrikant kent de mogelijkheden van het lasapparaat het beste, dus bestudeert u vóór het lassen de instructie grondig – dit beschermt u tegen technische fouten en onprofessionele adviezen.
Vertelt u over uw eigen ervaring met het monteren van een polypropyleen leidingsysteem en het uitvoeren van lasverbindingen. Deelt u technologische finesses die interessant kunnen zijn voor de bezoekers van de site. Laat u uw reacties achter in het onderstaande blok, stelt u vragen, publiceert u foto's over het onderwerp van het artikel.
 Gasbrander voor het solderen van koperen buizen: belangrijkste typen branders + tips voor potentiële kopers
 Lasapparaat voor polyethyleen buizen: welk is het beste om te kopen en hoe u het correct gebruikt
 Hoe wordt stomplassen van polyethyleen buizen uitgevoerd: instructies voor het uitvoeren van werkzaamheden
 Elektrisch lassen voor beginners: nuances van laswerkzaamheden en analyse van veelgemaakte fouten
 Hoe verticale en horizontale lassen te lassen met elektrisch lassen: stapsgewijze instructies
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten