Montage van verwarming met polypropyleen buizen: hoe u een verwarmingssysteem met polypropyleen maakt
Polypropyleen buizen worden steeds vaker een succesvol alternatief voor stalen en gietijzeren tegenhangers die eerder in de sanitair werden gebruikt. Veel nieuw gebouwde particuliere woningen worden nu uitgerust met verwarmingssystemen, koud- en warmwaterleidingen die met polypropyleen zijn gemonteerd.
Bovendien is het niet moeilijk om de montage van een verwarmingssysteem met polypropyleen buizen zelf uit te voeren. In ieder geval is het bouwen van een kunststof systeem aanzienlijk eenvoudiger dan een metalen systeem.
Inhoud van het artikel:
Verwarming op basis van polypropyleen
Als u besluit een verwarmingssysteem of een ander systeem met polypropyleen buizen te maken, heeft u naast de kunststof leidingen ook extra benodigdheden nodig.
In het bijzonder heeft u het volgende materiaal, apparatuur en gereedschap nodig:
- buisschaar of pijpsnijder;
- loodgieterslasapparaat;
- foliesnijder;
- afdichtingstape (PTFE);
- scherp mes;
- ontvettingsmiddel (bijv. Tangit doekjes);
- benodigd assortiment fittingen;
- rolmaat en markeerstift;
- bevestigingsonderdelen, schroeven en pluggen.
U moet aandacht besteden aan het belangrijkste materiaal: PP-buizen, waarvan u het verwarmingssysteem wilt maken. Omdat een verwarmingssysteem met polypropyleen buizen kan worden samengesteld op basis van materiaal van verschillende klassen.
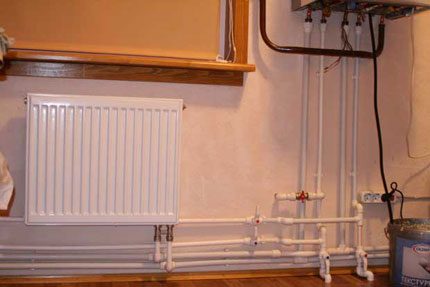
De specifieke keuze van de montage hangt af van de geplande gebruiksomstandigheden.
Classificatie en berekeningsparameters
Door de bestaande GOST-normen (ISO10508) is een classificatie van polypropyleen leidingen vastgesteld, op basis waarvan dit materiaal in bepaalde gebruiksomstandigheden mag worden toegepast.
Polypropyleen buizen in lengtematen worden ingedeeld in 4 klassen (1, 2, 4, 5) op basis van typische toepassingsgebieden en waarden van werkdruk (4, 6, 8, 10 ATI):
- klasse 1 (warmwatersystemen tot 60°C);
- klasse 2 (warmwatersystemen tot 70°C);
- klasse 4 (vloerverwarming en radiatoren tot 70°C);
- klasse 5 (radiatorsystemen tot 90°C).
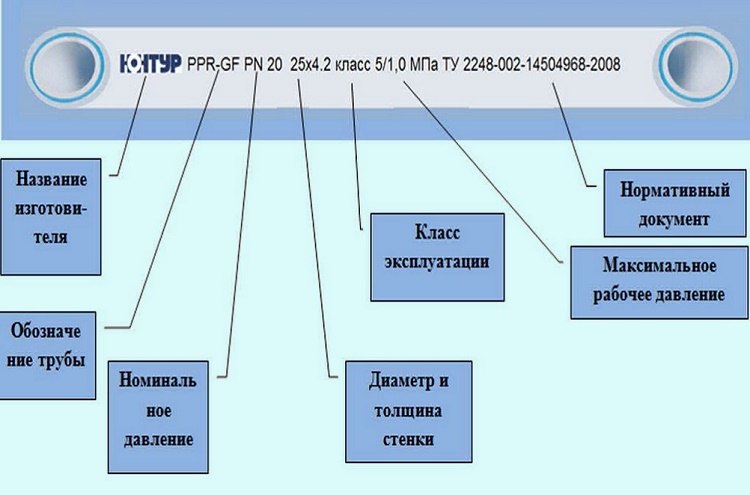
Bijvoorbeeld, er zijn polypropyleen buizen nodig om een laagtemperatuur verwarmingssysteem te maken. Aan de hand van de markering op het buitenoppervlak van de buizen kunt u het geschikte materiaal bepalen.
Voor dit geval zijn slangen met de aanduiding – Class 4/10, die overeenkomen met de grenstemperatuurparameter 70ºC en de toegestane grenswaarde van de werkdruk – 10 ATI, heel geschikt.
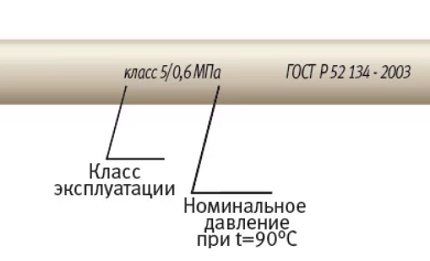
De industrie produceert over het algemeen producten voor universeel gebruik. De vervaardigde producten ondersteunen een uitgebreide classificatie. In de documentatie voor dit materiaal wordt de markering van PP-buizen aangegeven met een standaardopsomming van toegestane parameters (Class 1/10, 2/10, 4/10, 5/8 bar).
Indien u van plan bent om zelf een verwarmingssysteem in huis van polypropyleen te maken, wordt het hoofdmateriaal gewoonlijk door u gekozen in directe afhankelijkheid van:
- van de geplande bedrijfsparameters;
- van de methoden voor het verwarmen van de warmtedrager;
- van het toegepaste regelsysteem.
Het is ook aan te raden om de levensduur van het toekomstige verwarmingssysteem te berekenen met behulp van de volgende parameters:
- bovengrenzen van Twerk en Pwerk;
- de wanddikte van de buizen;
- de buitendiameter;
- de veiligheidscoëfficiënt;
- de duur van het stookseizoen.
Gemiddeld moet de levensduur van polypropyleen ten minste 40 jaar bedragen.
Fasen van de montage van een systeem met PP-buizen
We bekijken hoe u een leidingsysteem van polypropyleen kunt maken, rekening houdend met de normen en montagevoorschriften. Aan het begin van de aanleg van het netwerk moet een zorgvuldige inspectie van alle onderdelen van de set van het toekomstige systeem voorafgaan. De componenten (buizen, fittingen) moeten in goede staat zijn – schoon en zonder beschadigingen.
Het wordt aanbevolen om alleen onderdelen van één fabrikant te gebruiken. De omgevingstemperatuur op de werkplek mag niet lager zijn dan +5°C.
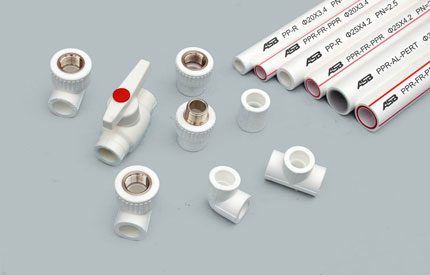
Polypropyleen onderdelen van het systeem mogen met elkaar worden verbonden door een van de drie lasmethoden:
- Polyfusielassen.
- Elektromoffellassen.
- Stootlassen.
Voor de montage van verwarmings- en watersystemen worden niet alleen polypropyleen buizen en fittingen voor lassen geproduceerd. Er worden ook speciale fittingen met schroefdraad vervaardigd, die nodig zijn voor het installeren van afsluit- en regelafsluiters met metalen behuizingen.
Op de polypropyleen buizen zelf wordt geen schroefdraad gesneden, noch in de fabriek, noch thuis. Ze worden alleen verbonden door heetlassen, of minder vaak door koudlassen.
Bijzonderheden van montagewerkzaamheden
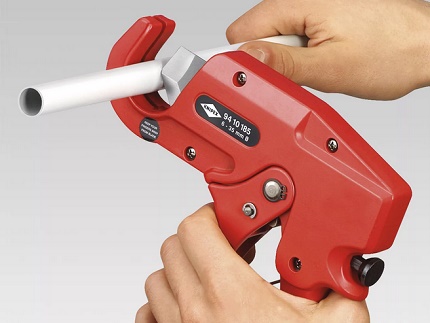
Alle bij de montage gebruikte componenten worden, wanneer ze op maat moeten worden aangepast, met een buizensnijder of met een speciaal daarvoor bestemde schaar gesneden.
Het werken met dit gereedschap resulteert in een zuivere, rechte snede, wat belangrijk is voor het realiseren van een kwalitatieve verbinding.
Indien een overgang van kunststof naar metaal nodig is, moeten op warmwater- en verwarmingsleidingen uitsluitend fittingovergangen worden gebruikt, voorzien van een ingeperste messing (genikkelde) huls met schroefdraad (inwendig of uitwendig). Het aandraaien van dergelijke verbindingen gebeurt met bandsleutels, indien er geen profiel voor een standaardsleutel aanwezig is.
Traditioneel wordt een verwarmingsleiding van polypropyleen, ook met de hand, samengevoegd door middel van polyfusielassen met een lasapparaat. De werkset van dergelijke apparaten bevat een set opzetstukken die zijn gemaakt voor verschillende diameters van kunststof buizen.
U moet de juiste opzetstukken kiezen, ze op de verhittingsplaat plaatsen en met schroeven vastzetten.
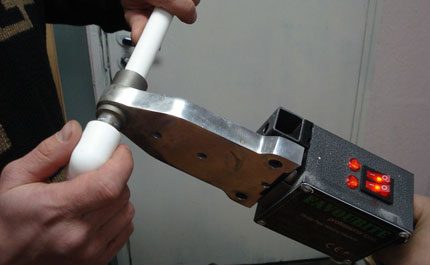
Met de stroomregelaar van het polyfusielasapparaat wordt de werktemperatuur ingesteld, doorgaans 250-270°C. U moet wachten tot het apparaat volledig is opgewarmd. Het bereiken van de werkmodus wordt aangegeven door een controle-led.
Sommige apparaten worden geleverd met een contactthermometer die de verhittingstemperatuur meet met een nauwkeurigheid van één graad.
Procedure voor het lassen van polypropyleen
Stap voor stap verlopen alle handelingen doorgaans als volgt:
- Meet het benodigde stuk buis af en snijd het af.
- Maak met een scherp mes een afschuining op het werkuiteinde onder een hoek van 30-40°.
- Meet het gedeelte af waar de buis in de fitting gaat en markeer de grens met een marker.
- Breng ook axiale markeringen aan op de onderdelen om draaiverplaatsing te voorkomen.
- Verwijder met een snijapparaat de kunststof (bovenste) en aluminium (middelste) lagen op het buisgedeelte van de verbinding.
- Ontvet de werkende (te lassen) oppervlakken met een speciaal middel.
- Begin met de verhittingsprocedure van de onderdelen.
Eerst wordt de fitting op het opzetstuk van de verhittingsplaat geschoven, rekening houdend met de dikkere wanddikte van dit onderdeel vergeleken met de buis. De fitting moet stevig op het opzetstuk van het lasapparaat passen. Indien er speling (speling, wiebelen) wordt waargenomen, moet de fitting worden afgekeurd.
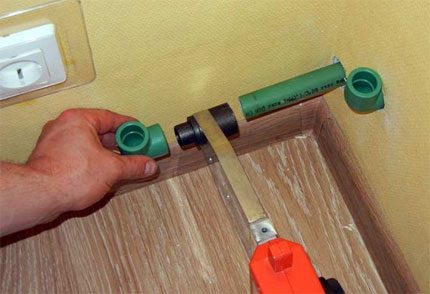
Vervolgens wordt het bewerkte uiteinde van de polypropyleen buis in een ander mondstuk geplaatst. Ook hier moet de pasdichtheid voldoen aan het criterium van gelijkmatig contact over de hele omtrek. Beide onderdelen worden gedurende de in de tabel aangegeven tijd op de verwarmingsplaat gehouden:
| Diameter van het onderdeel, mm | Verwarmingstijd, sec |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Diameter van het onderdeel, mm | Fixatietijd, sec |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
Na het verstrijken van de gecontroleerde seconden worden de onderdelen van de mondstukken verwijderd en verbonden door de buis soepel en gelijkmatig in de fitting te brengen (zonder axiale verschuiving).
Het inbrengen van de buis in de fitting wordt uitgevoerd tot aan de markeringsmarkering. Echter, de verbinding wordt niet volledig tot de aanslag gemaakt. Er moet een inwendige speling van ongeveer 1 mm worden gelaten.
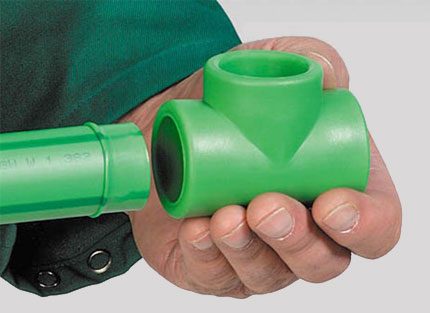
Na het verbinden van PP-buizen door solderen moet de verbindingsplaats van de onderdelen ten minste 20 seconden onbeweeglijk (gefixeerd) blijven. Gedurende deze tijd hardt de gesmolten kunststof uit en ontstaat er een sterke, waterdichte verbinding.
Om de volledige sterkte te bereiken, moet de lasverbinding ten minste 1 uur onbelast worden gehouden. Op deze manier wordt de gehele verwarmingsinstallatie gemonteerd, door korte secties te maken en deze later te combineren tot modules en hoofdleidingen.
Rekening houden met lineaire uitzetting (krimp)
Schommelingen in de externe en interne temperaturen leiden onvermijdelijk tot lineaire uitzetting of krimp van polypropyleen. Met deze eigenschappen moet rekening worden gehouden tijdens de installatie van PP-leidingen. Als de karakteristieke lineaire veranderingen van de leidingen van het verwarmingssysteem niet op de juiste manier worden gecompenseerd, leidt dit tot een verkorting van de levensduur van de gehele montage.
Compensatie van lineaire uitzetting voor polypropyleen producten wordt bereikt dankzij de flexibiliteit van het materiaal zelf. U hoeft alleen de aanleg van de hoofdleidingen correct uit te voeren. Een correcte aanleg betekent het garanderen van de bewegingsvrijheid van de leiding binnen de grenzen van de lineaire uitzetting.
Hoe zorgt u voor een dergelijke montage? Heel eenvoudig. In de montageset moeten speciale compensatoren worden opgenomen, evenals standaard bevestigingsklemmen die bestaan uit vaste en beweegbare elementen.
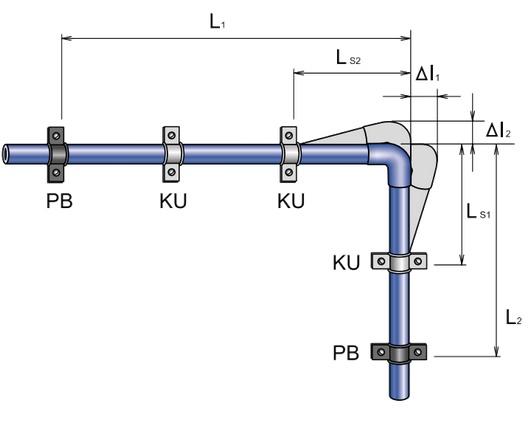
Lineaire uitzetting kan ook worden gecompenseerd door het voorspannen van de leiding. Deze aanpak verkort de uitzettingslengte. Hierbij is de richting van de voorspanning recht tegenovergesteld aan de lineaire uitzetting.
Bijzonderheden van hoofdleidingmontage
Het leggen van polypropyleen leidingen bij de installatie van zwaartekrachtverwarming wordt uitgevoerd volgens de normen (GOST 21.602-79; GOST 21.602-2003), die een minimale helling van de leiding richting het laagste punt van 0,5% voorschrijven. Daarbij moet op het laagste punt een aftapunit met een aftapkraan worden geplaatst.
Leidingen moeten worden verdeeld in secties die met behulp van afsluitkranen kunnen worden afgesloten, bijvoorbeeld in geval van een storing. Regelafsluiters en afsluitkranen moeten vóór installatie in het traject worden gecontroleerd op functionaliteit en kwaliteit van het openen/sluiten.
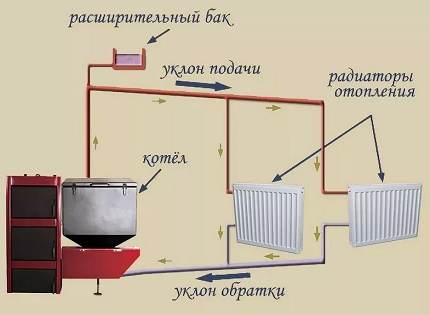
Bij het monteren van stijgleidingen moet bijzondere aandacht worden besteed aan vaste steunen en het opstellen van een correcte compensatieschema voor lineaire uitzetting.
De vereiste compensatieparameter van de stijgleiding kan op twee manieren worden gerealiseerd:
- Door beweegbare steunen.
- Door een compensatielus.
Voor de uitvoering van verwarming in een gewone woning wordt doorgaans alleen de eerste methode gebruikt. Vaste steunen worden op de stijgleiding geplaatst onder en boven het T-stuk, of op plaatsen van mofverbindingen van buizen. Deze bevestiging voorkomt verzakking van de stijgleiding.
De leidingen van het verwarmingssysteem moeten worden geïsoleerd, inclusief fittingen en afsluiters. Uitzondering zijn buissecties die direct in de woonruimte zijn gelegd en in feite een verlenging van de verwarmingsradiatoren zijn. Het is handig om polyurethaanschuim isolatiemoffen te gebruiken.
Conclusies en nuttige video over het onderwerp
Aan de hand van de aansluiting van een verwarmingsradiator wordt het proces van bewerken en lassen van polypropyleen producten met behulp van speciaal gereedschap getoond.
De opkomst van buizen op basis van polypropyleen en hun toepassing in de praktijk maakt het mogelijk om de arbeidsintensiteit van de montage bij de installatie van verwarmingssystemen aanzienlijk te verminderen, ook voor doe-het-zelvers. Dit moderne materiaal biedt meer mogelijkheden voor eigenaren van particuliere woningen waar de verwarmingssystemen worden gevoed door interne bronnen – gas-, elektrische en houtketels.
Vertel over uw eigen ervaringen tijdens het aanleggen van een leiding van polypropyleen buizen. Deel nuttige technische nuances die niet in het artikel zijn behandeld met de bezoekers van de site. Schrijf alstublieft uw opmerkingen in het blok hieronder, stel vragen, publiceer foto's over het onderwerp van het artikel.
 Montage van koperen verwarmingsbuizen: kenmerken van de uitvoeringstechniek
 Isolatie voor verwarmingsbuizen: overzicht van soorten + toepassingsvoorbeelden
 Welke leidingen zijn het beste voor verwarming: een vergelijkend overzicht
 Polypropyleen buizen voor verwarming: soorten, selectiecriteria, markering
 Hoe u zelf een schoorsteen maakt in een particuliere woning: constructievarianten en hun uitvoering
 Buizen voor verwarmingsketels: welke buizen zijn het beste voor de aansluiting van de ketel + montagetips
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten
Ik zou graag zelf thuis een soortgelijk systeem van polypropyleen buizen willen installeren om volledig vertrouwen te hebben in de kwaliteit van de verbindingen en mezelf te beschermen tegen geknoei van uitvoerders. Maar één ding baart mij zorgen: hoeveel kost de aanschaf van de benodigde apparatuur voor het lassen van buizen? Ik beschouw het feit dat polypropyleen buizen niet gebogen kunnen worden als een groot nadeel, in tegenstelling tot metaalkunststof buizen die wel buigbaar zijn.
Ik was in het begin ook bang, maar later heb ik thuis alles zelf gesoldeerd – en er lekte niets! De soldeerbout is goedkoop – 20-30 €. Alle benodigde apparatuur is aanwezig – lees de instructies en het zal u lukken! Veel succes!
Ik hoor voor het eerst over het ontvetten van buizen voor het solderen. Dat zijn toch onnodige bewegingen, en de soldeerbout kan oververhit raken. Volgens mij doet niemand dat, dat was 20 jaar geleden toen plastic nog gelijmd werd.
De lineaire uitzetting van polypropyleen kan worden geminimaliseerd met compensatoren. Dat maakt de installatie wel iets duurder, maar daardoor zullen er geen gebogen buizen ontstaan.
Wat zijn compensatoren? Kunt u mij er meer over vertellen?