Lassen van polypropyleen buizen: regels voor de uitvoering van werkzaamheden en analyse van mogelijke fouten

De mogelijkheid om leidingsystemen zelf te monteren – een onmiskenbaar voordeel van polypropyleen producten. Met behulp van een handig en licht materiaal kunt u eigenhandig een riolering aanleggen, een waterleiding repareren en moderniseren.
Het belangrijkste – begrijpen wat de specifieke kenmerken zijn van het verbinden van de samenstellende elementen. Geef toe, dit is een belangrijk onderdeel van het werk dat verantwoordelijk is voor de dichtheid van de leiding en een probleemloze werking.
Wij bieden u gedetailleerde informatie over het solderen van polypropyleen buizen, welke apparatuur wordt gebruikt, en we sommen de meest voorkomende fouten van beginnende lassers op.
De door ons verstrekte informatie helpt bij het bouwen van betrouwbaar werkende leidingen. Voor een beter begrip is het artikel aangevuld met grafische bijlagen en een videogids.
Inhoud van het artikel:
Specifieke kenmerken van het solderen van polypropyleen buizen
Het soldeerproces wordt mogelijk gemaakt door de uitgesproken thermoplastische eigenschappen van het materiaal. Polypropyleen wordt zacht bij verhitting – het krijgt een toestand vergelijkbaar met boetseerklei.
Algemene beschrijving van de technologie
Het terugbrengen van het materiaal naar normale temperatuuromstandigheden draagt bij aan het uitharden van de structuur tot de normale toestand. Deze eigenschappen vormen de basis van de soldeertechnologie, die in technische taal polyfusielassen wordt genoemd.
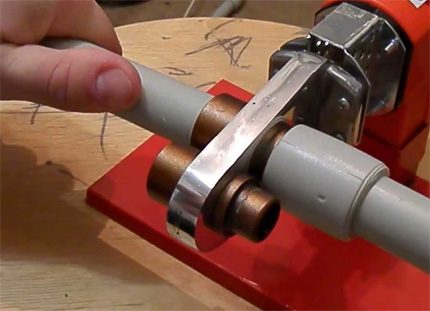
In de praktijk worden twee methoden gebruikt voor het verbinden van de te lassen delen:
- Mof.
- Rechte.
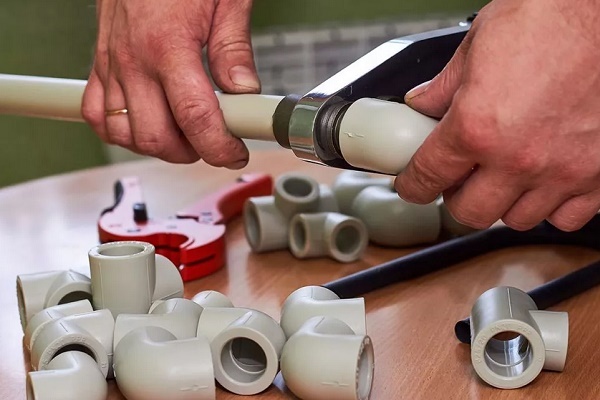
Mofmethode. De lastechniek laat zien hoe men polypropyleen buizen kan lassen met behulp van een mof of een buis met een grotere buitendiameter. Meestal wordt op deze manier het lassen van kunststofbuizen uitgevoerd waarvan de diameter niet groter is dan 63 mm.
Het principe van het lassen van twee delen is in dit geval gebaseerd op het smelten van een deel van de buis aan de buitenomtrek en een deel van de mof aan de binnenkant. Vervolgens worden beide delen stevig samengevoegd.
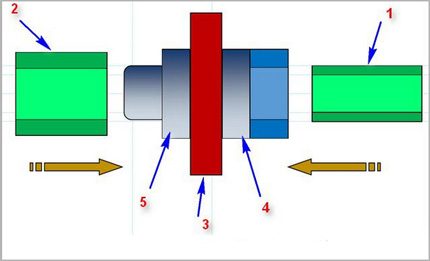
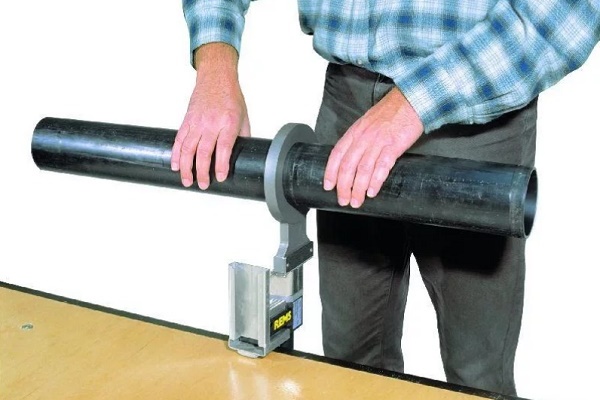
Directe methode. De methode is gebaseerd op hetzelfde principe van het smelten van kleine delen van kunststofbuizen en deze vervolgens samen te voegen. Maar in deze variant zijn de te verbinden delen twee buizen van gelijke diameter en worden ze met de uiteinden samengevoegd.
Deze op het eerste gezicht eenvoudige methode van het lassen van polypropyleen vereist een hoge precisie bij het bewerken van de lasvlakken en een nauwkeurige uitlijning van de twee delen langs hun assen tijdens het verbinden.
Naast de genoemde 'hete' technieken wordt ook de 'koude' verbindingsmethode toegepast. Hierbij wordt een speciaal oplosmiddel gebruikt als actief lasmiddel dat de structuur van polypropyleen kan verzachten. Deze methode is echter niet erg populair.
Soldeermachines voor het lassen van buizen
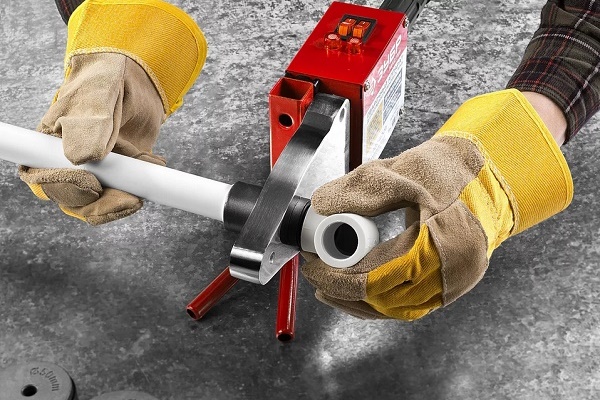
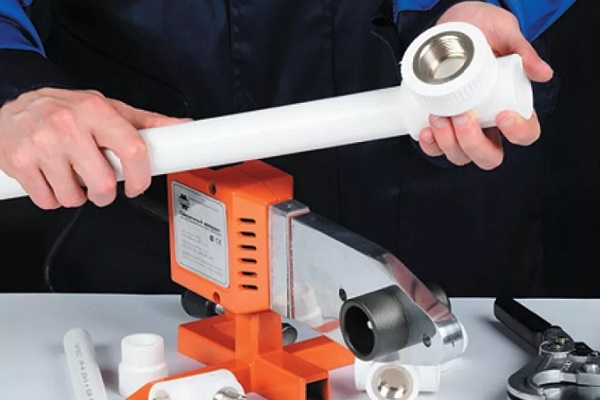
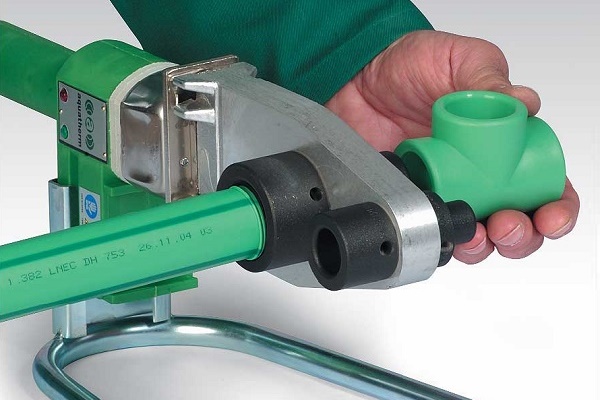
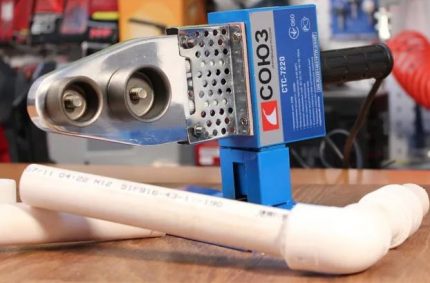
Zowel de mof- als de directe methode vereisen het lassen van kunststofbuizen met speciale lasapparaten. Qua constructie lijkt het lasapparaat op een elektrisch strijkijzer.
De basis van de apparaten is een massief metalen verwarmingselement, op het oppervlak waarvan verwisselbare opzetstukken worden geplaatst – metalen doornen van verschillende diameters. Zo'n soldeerbout wordt een lasstrijkijzer genoemd.
Voor het uitvoeren van stomplassen zijn de constructies van lasapparaten complexer. Meestal bevat dergelijke apparatuur niet alleen een verwarmingselement, maar ook een centreringssysteem voor de te lassen delen.
In de regel worden apparatuur voor direct lassen en de technologie zelf zelden toegepast in de huishoudelijke sector. Het gebruik ervan is vooral industrieel –.
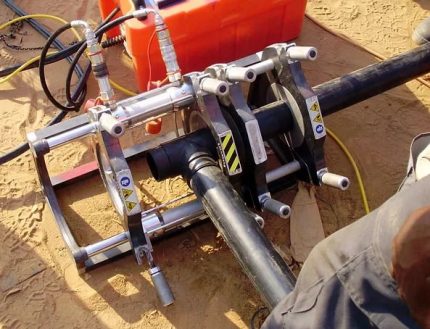
Naast soldeerbouten heeft u ook nodig:
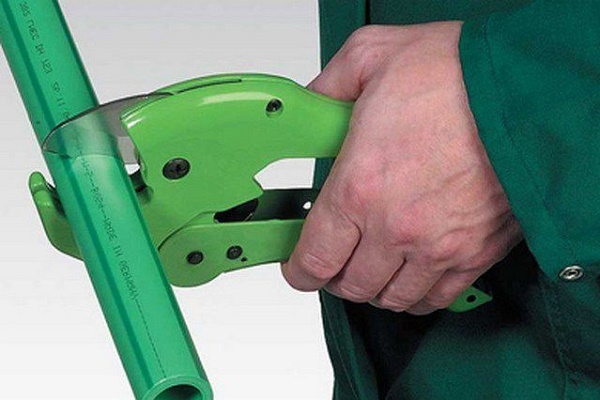
- schaar – buissnijder voor polypropyleen buizen;
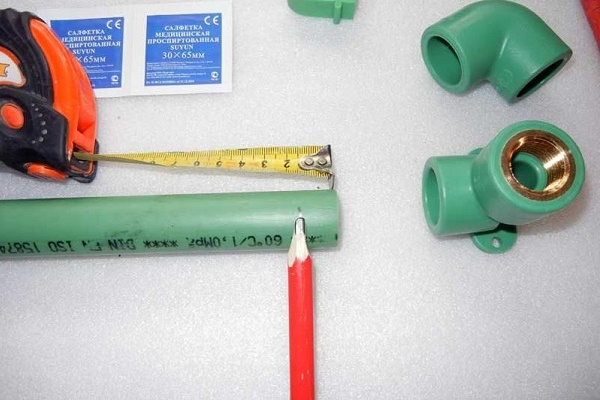
- rolmaat;
- winkelhaak (metaal);
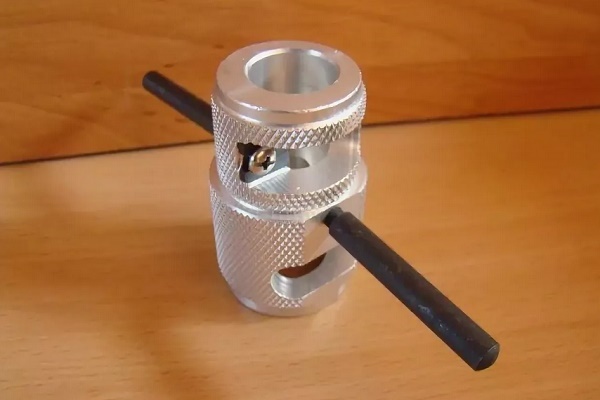
- schaver voor buizen met wapening;
- markeerstift of potlood;
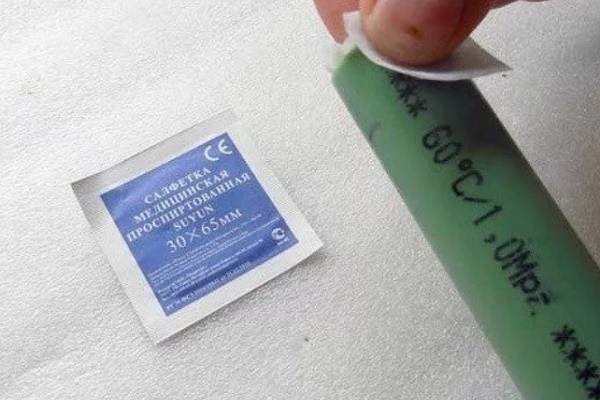
- ontvettingsmiddel voor oppervlakken.
Omdat de werkzaamheden met apparatuur op hoge temperatuur worden uitgevoerd, moet u stevige werkhandschoenen dragen.
Procedure voor het lassen van polypropyleen
Belangrijke waarschuwing! Laswerkzaamheden aan polymere materialen moeten worden uitgevoerd in een goed geventileerde ruimte. Bij het verhitten en smelten van polymeren komen giftige stoffen vrij die bij een bepaalde concentratie een ernstige invloed op de gezondheid hebben.
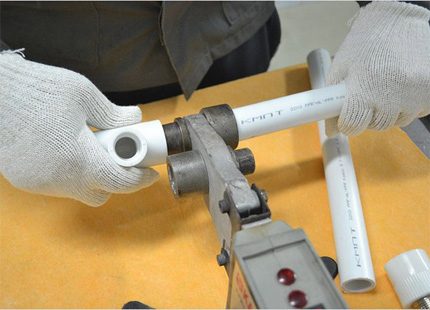
Allereerst moet u zich voorbereiden op het werk:
- Plaats de doornen van de juiste diameter op het verwarmingselement.
- Stel de regelaar van de soldertemperatuur in op 260°C.
- Bereid de te verbinden onderdelen voor – markeren, afschuinen, ontvetten.
- Schakel het soldeerstation in.
- Wacht tot de bedrijfstemperatuur is bereikt – tot het groene lampje gaat branden.
Plaats de te verbinden onderdelen (buis – koppeling) tegelijkertijd op de doornen van het soldeerstation. De polypropyleenbuis wordt op het binnenste gedeelte van de ene doorn geplaatst en de koppeling (of de mof van het vormstuk) op het buitenoppervlak van de andere doorn.
Gewoonlijk worden de uiteinden van de buis tot aan de eerder gemarkeerde lijn ingebracht en wordt de koppeling tot aan de aanslag geplaatst. Terwijl de polypropyleen onderdelen op de verwarmde doornen worden gehouden, moet u rekening houden met een belangrijk detail van de techniek: de verblijftijd.
Bij onvoldoende verblijftijd bestaat het risico van een lage diffusiegraad van het materiaal, wat de kwaliteit van de lasverbinding nadelig beïnvloedt. Als de onderdelen te lang worden verhit, is het risico op vervorming van de structuur van het product groot. Dit leidt tot een slechtere kwaliteit van de verbinding.
Het wordt u aangeraden de tabel te gebruiken waarin de optimale tijdsduur voor buizen met verschillende technische parameters wordt aangegeven.
Tabel met lastijden voor polypropyleen buizen
| Nominale buisdiameter, mm | Verwarmingstijd voor optimale diffusie, sec | Tijd voor het verbinden van de onderdelen, sec | Tijd voor het koelen van de onderdelen, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
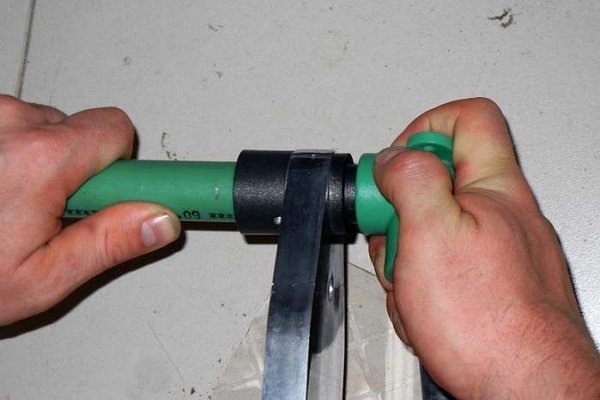
Nadat u de onderdelen gedurende de optimale tijd op de doornen heeft gehouden, verwijdert u ze en verbindt u ze snel met de verhitte delen. U moet de verbindingsprocedure nauwkeurig en snel uitvoeren (binnen de in de tabel aangegeven tijd), en ervoor zorgen dat de te verbinden onderdelen coaxiaal zijn uitgelijnd.
U mag een geringe correctie langs de assen uitvoeren (binnen 1-2 sec), maar het is niet toegestaan de onderdelen ten opzichte van elkaar te draaien.
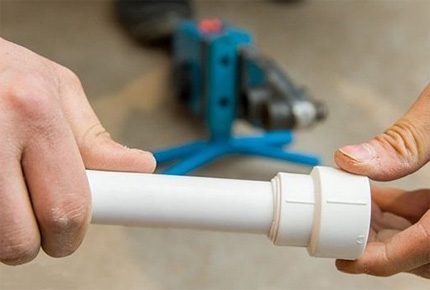
De aangegeven lastijd voor alle polypropyleen buizen kan worden aangepast afhankelijk van de werkomstandigheden en de materiaaleigenschappen.
Indien de montage bij vriestemperaturen wordt uitgevoerd, worden de aangegeven normen uiteraard verhoogd tot 50% van de nominale waarde. Voor elke afzonderlijke niet-standaard omstandigheid dient u de verwarmingstijd te bepalen door middel van een proeflas.
Verbinding van buizen door solderen met versterking
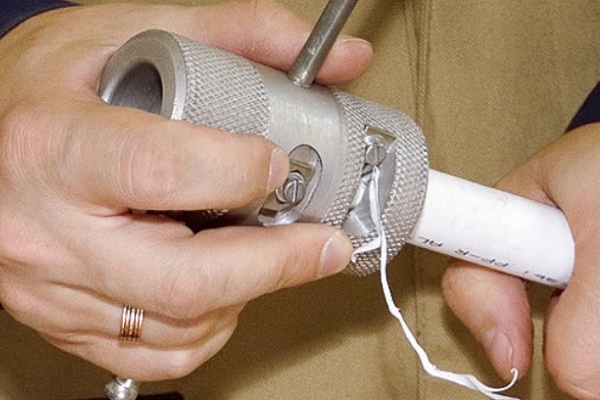
We bekijken hoe u versterkte polypropyleen buizen correct kunt lassen. Het verwijderen van het beschermende materiaal is hier verplicht. De aanwezigheid van een wapeningslaag (aluminiumfolie) in de structuur van de buis vereist extra verhitting. Maar dat is niet het belangrijkste.
Meestal hebben dergelijke producten een grotere diameter en passen ze niet op de standaard opzetstukken van het lasapparaat. U moet ze voor het lasproces reinigen. Een uitzondering vormen buizen die met glasvezel zijn versterkt. Deze worden op de standaard manier gelast.
Gezien de diversiteit aan wapeningstechnologieën voor polypropyleen buizen, worden verschillende verwerkingsmethoden toegepast voor het lassen. Traditioneel wordt voor het reinigen een schaaf gebruikt.
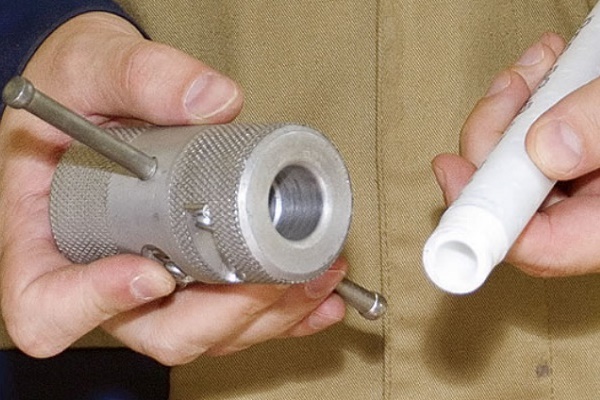
Een speciaal hulpmiddel in de vorm van een metalen huls met messen heeft deze naam. U plaatst de schaaf op het uiteinde van de te lassen buis en verwijdert met draaiende bewegingen rond de buisas de wapeningslaag tot op het kale plastic.
Als de versterkte laag zich in het middengedeelte van de wand van de kunststof buis bevindt, is het hier verstandiger om een ander gereedschap te gebruiken – een buisvlakfrees voor kunststofbuizen.
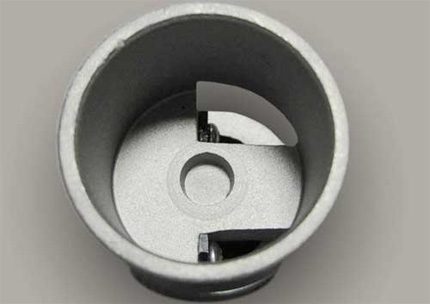
Het hulpmiddel verschilt weinig van de schraper, behalve wat betreft de plaatsing en constructie van de snij-elementen. Na bewerking met de buisvlakfrees wordt het uiteinde van de buis vlak gemaakt, en bovendien wordt over de gehele omtrek tot een diepte van 2 mm een deel van de versterkte laag weggesneden. Deze bewerking maakt een foutloze soldering mogelijk.
Invloed van fouten op de laskwaliteit
Rustige, zorgvuldig overwogen handelingen – een garantie tegen fouten die al het werk teniet kunnen doen. Men moet rekening houden met alle details van de soldeertechniek en er geen stap van afwijken.
Veelvoorkomende fouten die leiden tot defecte onderdelen in het gemonteerde polypropyleen waterleidingnetwerk:
- Het oppervlak van de buis is niet gereinigd van de vetfilm.
- De snijhoek van de te verbinden onderdelen wijkt af van 90º.
- Het uiteinde van de buis zit niet strak genoeg in de fitting.
- Onvoldoende of te sterke verhitting van de te solderen onderdelen.
- Onvolledige verwijdering van de versterkte laag van de buis.
- Het corrigeren van de positie van onderdelen nadat het polymeer is uitgehard.
Soms veroorzaakt overmatige verhitting bij hoogwaardige materialen geen zichtbare externe defecten. Er treedt echter interne vervorming op, waarbij gesmolten polypropyleen de binnenste doorgang van de buis afsluit. Later verliest zo'n onderdeel zijn functionaliteit – het raakt snel verstopt en blokkeert de waterstroom.
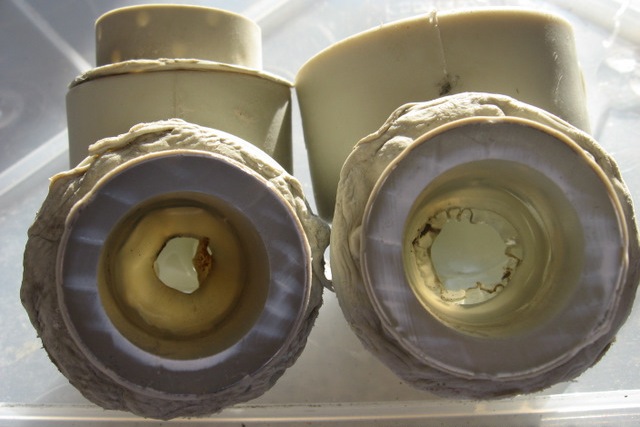
Als de snijhoek van de uiteinden afwijkt van 90º, komen de buiseinden tijdens het samenvoegen in een schuine vlak te liggen. Er ontstaat een ongelijkmatigheid van de onderdelen, die pas zichtbaar wordt wanneer de leiding enkele meters lang is gemonteerd.
Vaak moet om deze reden het hele onderdeel opnieuw worden gemaakt. Vooral bij het leggen van buizen in sleuven.
Onvoldoende ontvetting van de te verbinden oppervlakken bevordert de vorming van 'afstotingseilandjes'. Op zulke punten vindt er helemaal geen of slechts gedeeltelijke polyfusielas plaats.
Buizen met een dergelijk defect werken enige tijd, maar er kan op elk moment een breuk ontstaan. Ook fouten door het niet strak genoeg plaatsen van de buis in de fitting komen vaak voor.
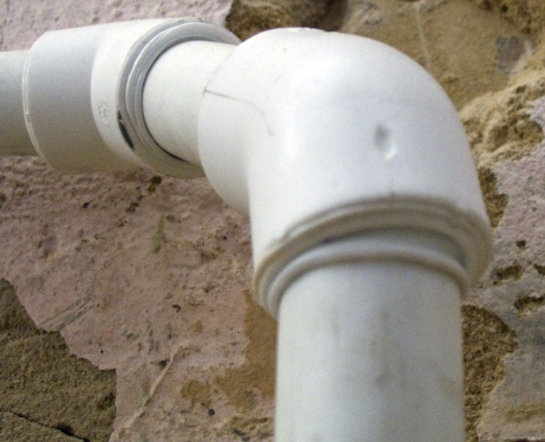
Vergelijkbare resultaten worden verkregen bij verbindingen die zijn gemaakt met onvolledige reiniging van de versterkingslaag. In de regel worden buizen met versterking gebruikt voor hogedrukleidingen. Restant aluminiumfolie creëert een niet-contactzone in het lasgebied. Op dat punt treden vaak lekkages op.
Een zeer grove fout is het proberen corrigeren van de te lassen elementen door ze ten opzichte van elkaar om hun as te draaien. Dergelijke acties verminderen het effect van polyfuse lassen drastisch.
Desalniettemin ontstaat er op sommige punten een lasverbinding, de zogenaamde 'hechtlas'. Bij een lichte trekkracht houdt de hechtlas de verbinding. Maar zodra de verbinding onder druk wordt gezet, begeeft de las het meteen.
Aanvullende informatie over het lassen van polypropyleen buizen vindt u in dit artikel.
Conclusies en nuttige video over het onderwerp
Professionals hebben altijd iets om van te leren. Hoe u met polypropyleen werkt, kunt u zien in de volgende video:
Het monteren van leidingen van polymeren door middel van heetlassen is een handige en populaire methode. Het wordt met succes toegepast bij het installeren van leidingen, ook op huishoudelijk niveau.
Deze lasmethode kan worden gebruikt door mensen zonder ervaring. Het belangrijkste is de technologie goed te begrijpen en de uitvoering nauwkeurig te waarborgen. De benodigde apparatuur kunt u kopen of huren.
Heeft u ervaring met het lassen van polypropyleen buizen? Deel dan uw informatie met onze lezers. U kunt reacties achterlaten en vragen stellen over dit onderwerp in het onderstaande formulier.
 Het solderen van koperen buizen: stapsgewijze uitleg van werkzaamheden en praktijkvoorbeelden
 Vervanging van leidingen in het toilet van A tot Z: ontwerp, keuze van bouwmateriaal, montagewerkzaamheden + foutanalyse
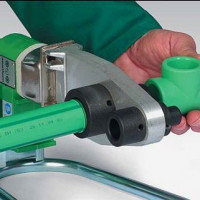 Montage van polypropyleenbuizen met uw eigen handen: technologie voor het werken met PP-leidingen
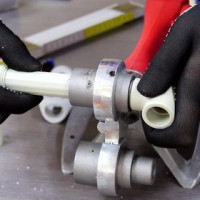 Zelf polypropyleen buizen lassen: een overzicht van methoden en nuances
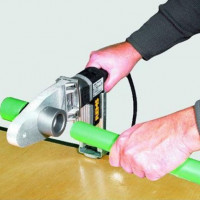 Lasapparaat voor polypropyleen buizen: classificatie, ranglijst van de beste + tips voor de keuze
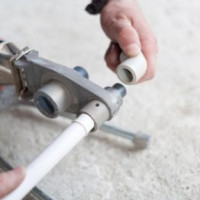 Sanitaire verbindingsmethoden voor buizen: overzicht van alle mogelijke uitvoeringsvarianten
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten