Het solderen van koperen buizen: stapsgewijze uitleg van werkzaamheden en praktijkvoorbeelden

Thuisklussers proberen bouw- en reparatiewerkzaamheden zelf uit te voeren, wat niet alleen het gezinsbudget kan besparen, maar ook absolute zekerheid geeft over een kwalitatief resultaat. Daarom moeten zij nieuwe methoden en technieken onder de knie krijgen – zoals het solderen van koperen buizen.
We vertellen u hoe de montage en verbindingen van leidingen van koperen buizen worden uitgevoerd. Bij ons leert u welke verbruiksmaterialen en gereedschappen de uitvoerder nodig heeft. Nuttige vaardigheden, zelfs voor thuisgebruik, geven u de mogelijkheid om zelfstandig leidingen met uitstekende gebruikseigenschappen te assembleren.
Inhoud van het artikel:
- Solderen van koper: waarom u dit zou moeten leren
- Methoden voor het solderen van koperen onderdelen
- Wat heeft u nodig tijdens het proces?
- Technologie voor het solderen van koperen producten
- Veiligheidstechnieken bij het solderen van koperen buizen
- Veelgemaakte fouten bij het solderen
- Conclusies en nuttige video over het onderwerp
Solderen van koper: waarom u dit zou moeten leren
Koperen leidingen worden in de praktijk zelden gebruikt. De reden hiervoor is de relatief hoge materiaalkosten. Koperen leidingen worden echter terecht als de beste beschouwd.
Dit metaal overtreft alle andere materialen qua hittebestendigheid, flexibiliteit en duurzaamheid. Verwarmingsleidingen van koper kunnen na montage in beton worden gegoten, in muren worden verborgen, enz. Tijdens het gebruik gebeurt er niets mee.
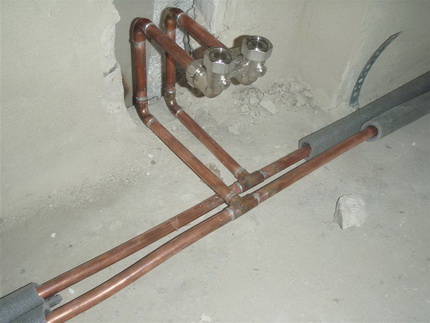
Dit is het overwegen waard bij het kiezen van materiaal voor het inrichten van verwarming of waterleiding. Op de lange termijn zijn de hogere kosten volledig terugverdiend. Naast de uitstekende gebruikseigenschappen van koper, is het vrij eenvoudig te monteren. De 'horrorverhalen' over moeilijkheden bij het solderen zijn meestal overdreven.
Koper is vrij eenvoudig te solderen. Het oppervlak heeft geen agressieve middelen nodig bij het reinigen. Veel laagsmeltende metalen hebben een hoge adhesie ermee, wat de keuze van het soldeer vergemakkelijkt.
Dure vloeimiddelen zijn niet nodig voor koper, omdat er bij het smelten van het metaal geen hevige reacties met zuurstof optreden. Tijdens het solderen vervormt de buis niet; de vorm en afmetingen blijven ongewijzigd. De verkregen lasnaad kan indien nodig worden losgesoldeerd.
Methoden voor het solderen van koperen onderdelen
Solderen wordt beschouwd als de optimale methode voor het verbinden van koperen onderdelen. Tijdens het werk vult het gesmolten soldeer een kleine opening tussen de elementen, waardoor een betrouwbare verbinding ontstaat.
De twee meest voorkomende manieren om dergelijke verbindingen te verkrijgen zijn hoge-temperatuur en lage-temperatuur capillaire soldering. Laten we bekijken waarin ze van elkaar verschillen.
Kenmerken van hogetemperatuurverbindingen
In dit geval vindt het verbindingsproces van koperen elementen plaats bij een temperatuur van meer dan +450 graden. Als soldeer worden samenstellingen gekozen waarvan de basis bestaat uit vrij hoogsmeltende metalen: zilver of koper.
Ze geven een sterke naad, bestand tegen mechanische schade en invloeden van hoge temperaturen. Zo'n verbinding wordt hard genoemd.
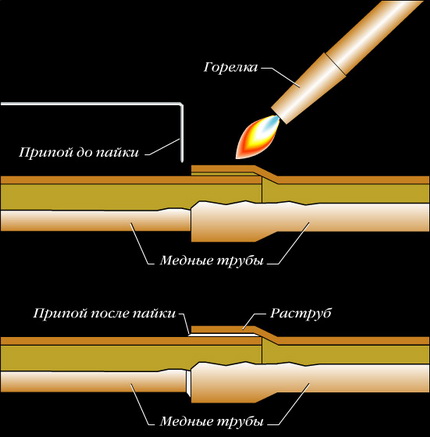
Het kenmerk van het zogenaamde harde solderen is het gloeien van het metaal, wat leidt tot het zachter worden. Om het verlies van sterkte-eigenschappen van koper minimaal te houden, moet de afgewerkte naad alleen op natuurlijke wijze worden gekoeld, zonder gebruik van kunstmatige luchtstroom of het onderdompelen van het onderdeel in koud water.
Harde verbinding wordt gebruikt voor buizen met een diameter van 12 tot 159 mm. Hoge-temperatuur solderen wordt gebruikt voor het verbinden van gasleidingen.
In sanitaire toepassingen wordt het gebruikt bij het monteren van waterleidingen voor een naadloze verbinding van delen met een diameter groter dan 28 mm. Bovendien wordt een dergelijke verbinding gebruikt wanneer de temperatuur van de vloeistof die in de leidingen circuleert hoger kan zijn dan +120 graden.
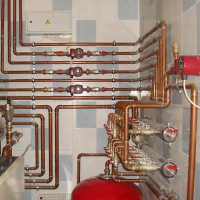
Hoogtemperatuursolderen wordt ook gebruikt voor het monteren van verwarmingssystemen. Het voordeel ervan is de mogelijkheid om een aftakking aan te leggen van een eerder geïnstalleerd systeem zonder dat dit eerst gedemonteerd hoeft te worden.
Lagetemperatuursolderen in detail
Zacht of laagtemperatuursolderen is het verbinden van koperen onderdelen waarbij een temperatuur onder +450°C wordt gebruikt. Als soldeer worden in dit geval zachte, gemakkelijk smeltbare metalen gekozen, zoals tin of lood.
De breedte van de naad die door dergelijk solderen wordt gevormd, kan variëren van 7 tot 50 mm. De resulterende verbinding wordt zacht genoemd. Het is minder sterk dan hard, maar heeft een aantal belangrijke voordelen.
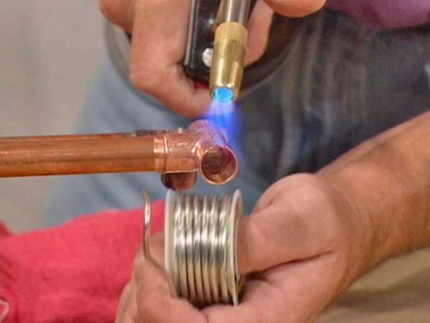
Het belangrijkste verschil is dat tijdens het solderen geen gloeien van het metaal plaatsvindt. De sterkte ervan blijft dan ook behouden.
Bovendien is de temperatuur tijdens laagtemperatuursolderen niet zo hoog als bij hoogtemperatuursolderen. Daarom wordt het als veiliger beschouwd. Zogenaamde zachte verbindingen worden gebruikt voor het monteren van leidingen met een kleine diameter: van 6 tot 108 mm.
In de sanitair worden laagtemperatuurverbindingen van koperen buizen gebruikt voor het monteren van waterleidingen en verwarmingsnetwerken, maar op voorwaarde dat de temperatuur van de daarin circulerende vloeistof lager is dan +130 graden. Voor gasleidingen is het gebruik van dit soort verbindingen streng verboden.
Wat heeft u nodig tijdens het proces?
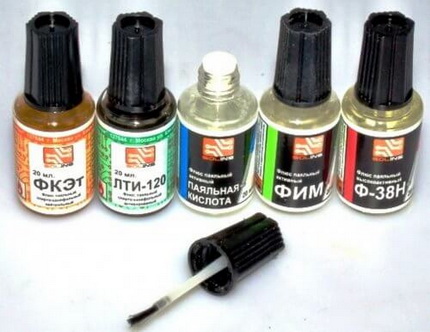
Voor het maken van kwaliteitsverbindingen zijn speciale materialen en gereedschappen nodig. Allereerst is er flux nodig voor het behandelen van het vooraf gereinigde oppervlak van de onderdelen. Het verwijdert oxiden van de basis, verbetert de vloeibaarheid van gesmolten soldeer en vermindert de oppervlaktespanning.
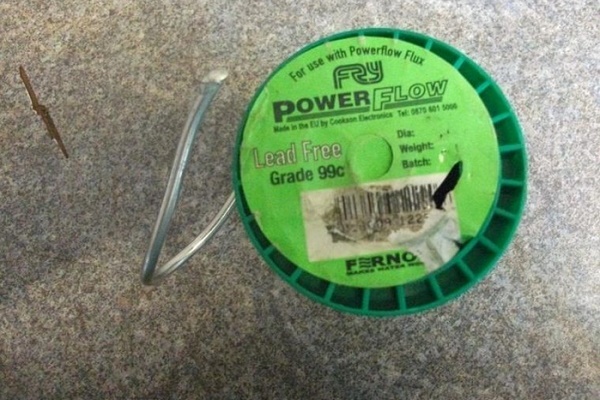
Daarnaast is ook soldeer voor het werken met koper nodig. Voor hoogtemperatuurlassen wordt een materiaal gekozen dat geen lood bevat. Op de verpakking moet 'lead free' of 'loodvrij' staan.
Voor laagtemperatuursolderen wordt een gemakkelijk smeltbaar soldeer gekozen dat tin, koper, bismut of zilver kan bevatten. Laagtemperatuursoldeer wordt geleverd als 3 mm draad.
Voor het werk heeft u gereedschappen nodig. Allereerst een buizensnijder. Hiermee kunt u onderdelen op de gewenste maat snijden. Het is belangrijk een kwaliteitsgereedschap te kiezen, zodat het zachte materiaal, namelijk koper, niet wordt verbogen.
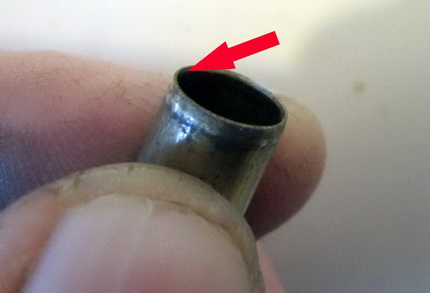
Ook een ontbraamgereedschap is nodig om bramen te verwijderen. Anders is het onmogelijk om het ene onderdeel in het andere te steken. Voor het reinigen van het binnenoppervlak van de buizen wordt ook een borstel of een rager gebruikt.
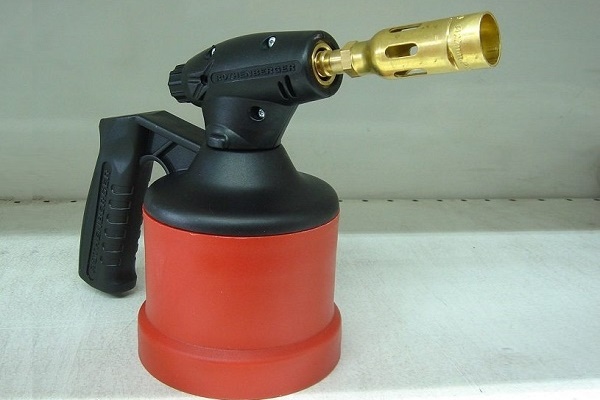
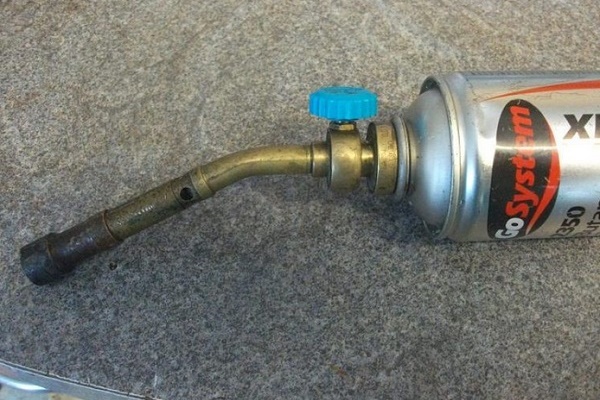
Voor het verwarmen van koperen elementen worden verschillende gereedschappen gebruikt. Meestal wordt voor laagtemperatuursolderen gekozen voor een gasbrander met een smalle vlam.
De gasapparatuur werkt in dit geval op een fles met een mengsel van propaan en butaan of met zuivere butaan. Eén zo'n vulling is voldoende voor 3-4 honderd verbindingen.
Het apparaat werkt efficiënt; bij verhitting met de brander warmt de buis binnen enkele seconden op. Hoogtemperatuursolderen wordt uitgevoerd met behulp van gasmengsels zoals propaan-zuurstof of acetyleen-lucht.
Bovendien kan het solderen worden uitgevoerd met een speciale elektrische soldeerbout, ontworpen voor het werken met koperen onderdelen. Het apparaat kan zowel met hard als zacht soldeer werken. De soldeerbout wordt op het net aangesloten en wordt gebruikt waar werken met open vuur niet mogelijk is. Het apparaat is voorzien van klemtang en verwisselbare elektroden.
Naast deze gereedschappen heeft u voor de montage van de leiding ook een markeerstift of potlood, een rolmaat, een hamer en een waterpas nodig.
Technologie voor het solderen van koperen producten
Nadat u de gereedschappen en materialen hebt voorbereid, kunt u beginnen met het soldeerproces. Voer alle handelingen in de volgende volgorde uit:
Het afsnijden van het onderdeel op de benodigde lengte
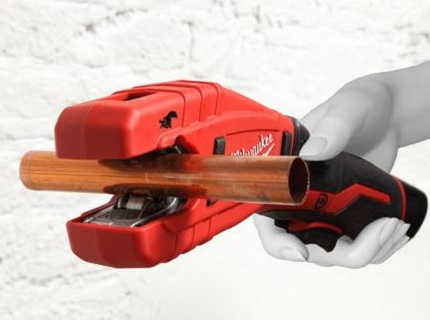
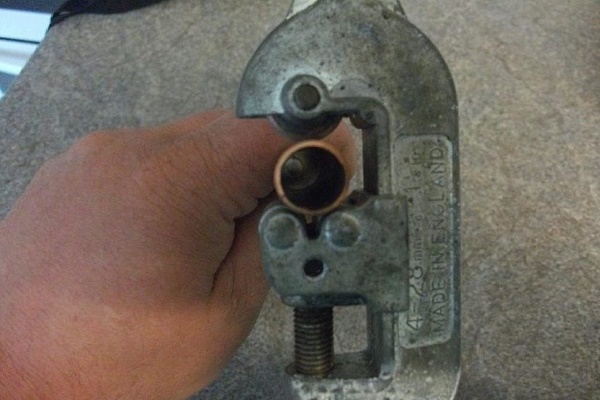
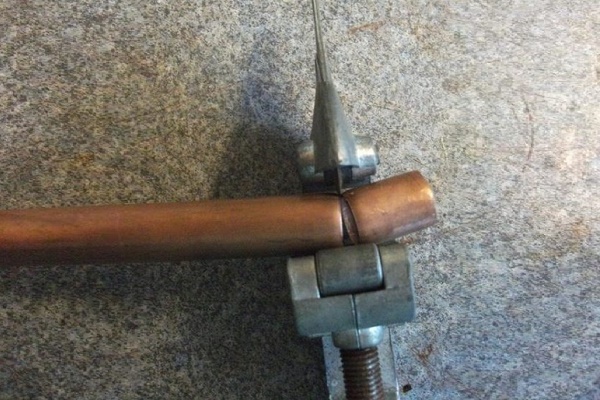
Voor het snijden van koperen buizen kunnen verschillende gereedschappen worden gebruikt. Meestal wordt een handsnijder gebruikt. Om een rechte snede te krijgen, houdt u de buis alleen loodrecht op het gereedschap.
Klemt u het onderdeel tussen het rolletje en het mes en draait u de snijder eromheen. Vergeet u niet om na elke omwenteling de stelschroef ongeveer een derde omwenteling aan te draaien. Bij gebruik van een buissnijder wordt de snede recht en ontstaan er alleen bramen aan de binnenkant van de buis.
Maar hierdoor zal de diameter van het product iets afnemen, wat ongewenst is. Vervorming van het onderdeel kan worden voorkomen door het met een ijzerzaag af te zagen. In dat geval zullen er echter veel bramen ontstaan, die verwijderd moeten worden, en zal er een mal nodig zijn om de afwijking van de snede te verminderen.
Verkreukeling of ovalisatie van de buissnede zal vervelende gevolgen hebben, omdat de maat van de montagespleet zeker zal veranderen. De grootte ervan moet tussen 0,02-0,4 mm liggen. Als de spleet kleiner wordt, kan het soldeer er niet in komen. Als de spleet groter wordt, kan het capillaire effect niet optreden.
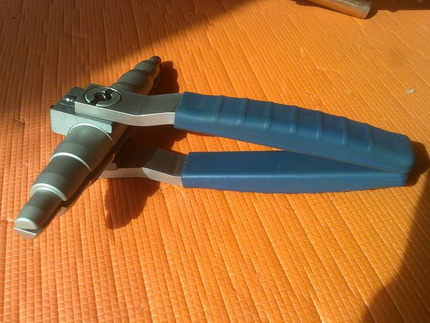
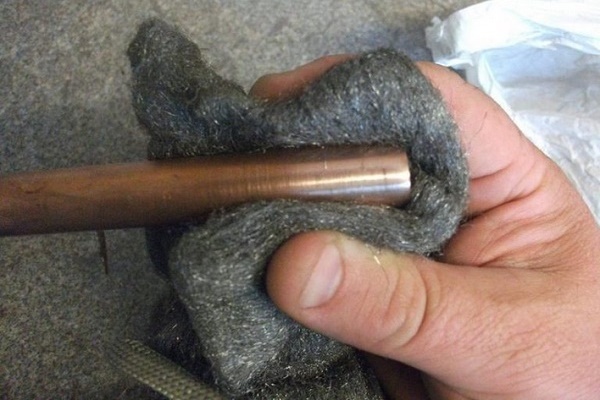
Het resultaat van het snijden moet een onderdeel zijn met een strikt cilindrisch uiteinde met een minimale afwijking van de snede. Van het onderdeel moeten de bramen worden verwijderd, de binnenoppervlakte worden gereinigd met een borsteltje en worden ontvet. Op dezelfde manier snijdt u het tweede buisfragment af. Neemt u een buisverwijderaar en vergroot u met behulp van een hamer de diameter van de tweede buis.
Controleert u hoe de onderdelen in elkaar passen, controleert u de afmetingen van de ontstane montagespleet. Deze moet exact overeenkomen met de norm. Reinigt u en ontvet u het tweede onderdeel. Voert u de bewerking uit over de gehele doorsnede van de buis, onthoudt u dat de lengte van de verbinding gelijk moet zijn aan de diameter van het onderdeel.
Het aanbrengen van vloeimiddel op het oppervlak van de buis
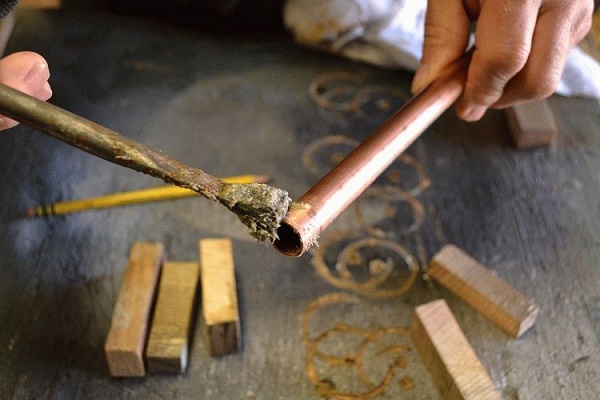
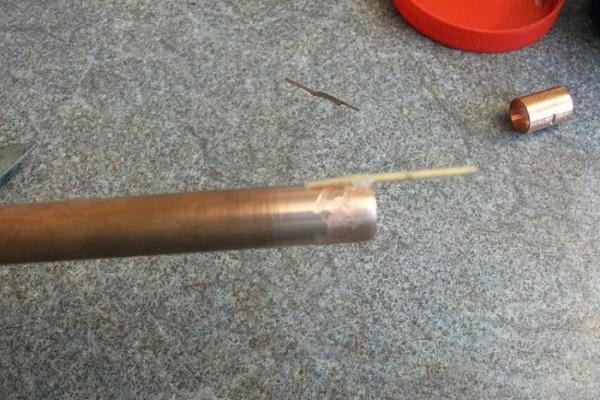
Volgens de regels van de techniek het solderen van koperen buizen, moet er een laag vloeimiddel op de onderdelen worden aangebracht. Neemt u het middel en brengt u het voorzichtig met een kwast aan op het buitenoppervlak van de buis dat zich binnen de verbinding zal bevinden.
Voert u de bewerking zeer voorzichtig uit. Probeert u een minimale hoeveelheid oplossing op te nemen en verdeelt u deze volledig over het onderdeel. Er mogen geen overtollige resten vloeimiddel op het oppervlak achterblijven.
Het verbinden van de onderdelen vóór het solderen
Zodra de flux op de onderdelen is aangebracht, moeten ze worden verbonden. Dit moet snel genoeg gebeuren om te voorkomen dat er vuildeeltjes op het vochtige oppervlak terechtkomen. Als we met een fitting of een mof werken, voeren we een volledige verbinding van de elementen uit.
Hiervoor draaien we ze tot ze niet verder kunnen. Tijdens het draaien komen de onderdelen niet alleen op hun plaats, maar wordt de flux ook zo gelijkmatig mogelijk over de montagespleet verdeeld.
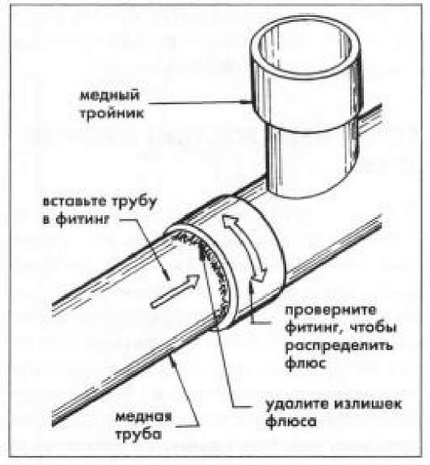
Het is verboden om flux op het onderdeel achter te laten, aangezien dit een agressieve chemische stof is.
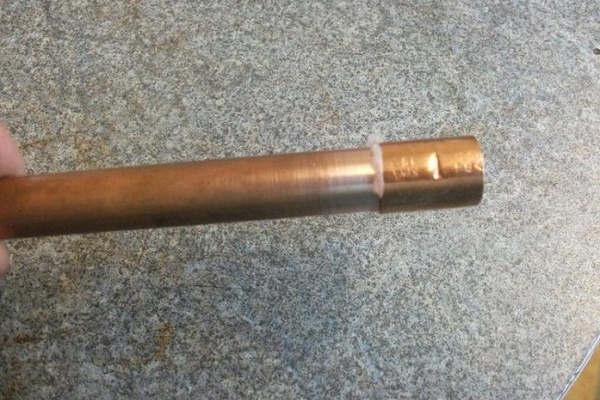
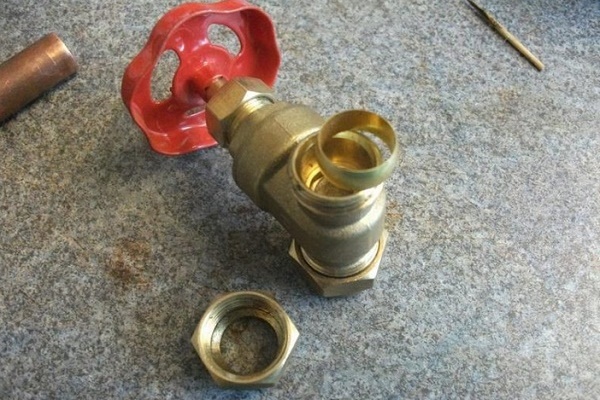
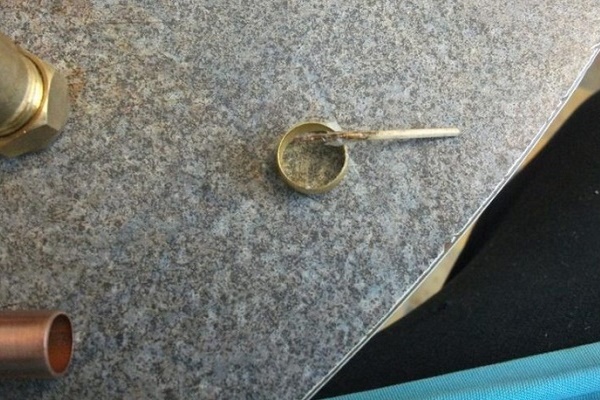
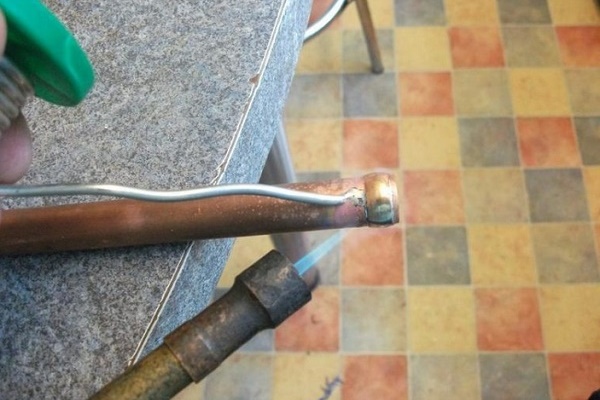
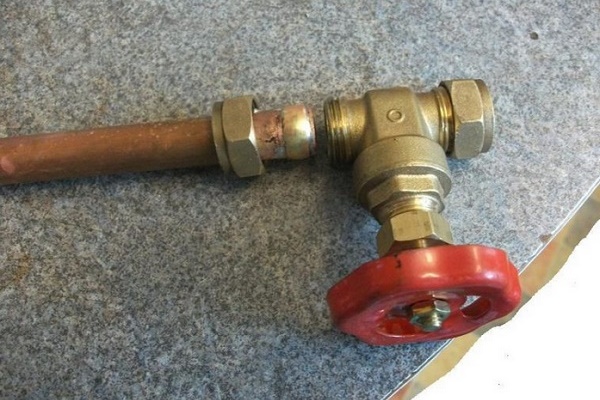
Het solderen van een kraan met een fitting op basis van een compressiering gebeurt in de volgende volgorde:
Vorming van de verbinding bij lagetemperatuursolderen
Bij het maken van een zachte verbinding wordt verplicht gebruik gemaakt van een laagsmeltend soldeer en een lage-temperatuurflux. Voor het verwarmen kan een standaard of compacte gasbrander worden gebruikt, die wordt gevuld met een mengsel van propaan en lucht of propaan, butaan en lucht. Er kan ook een speciale elektrische soldeerbout worden gebruikt.
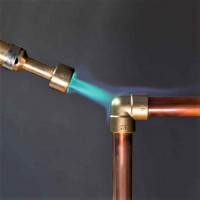
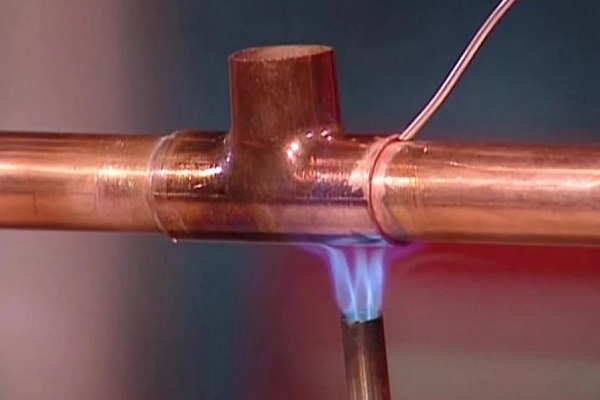
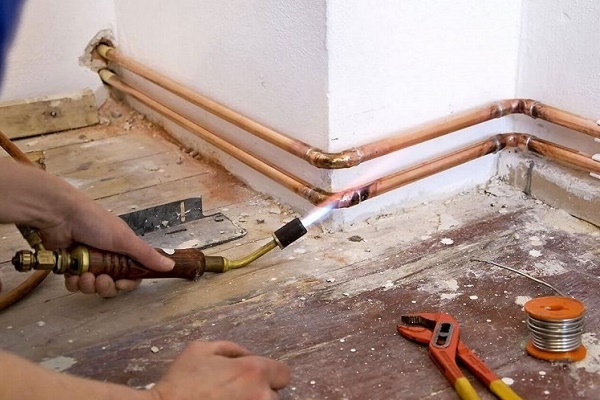
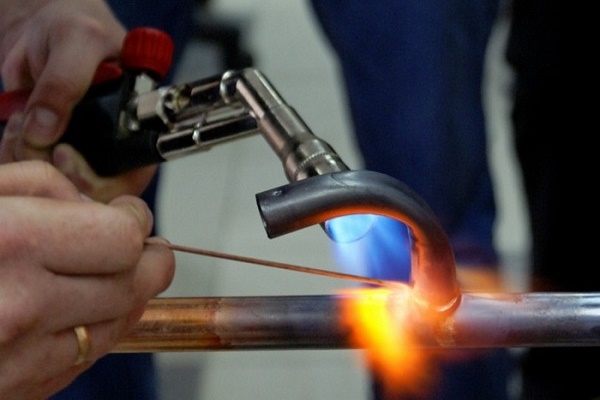
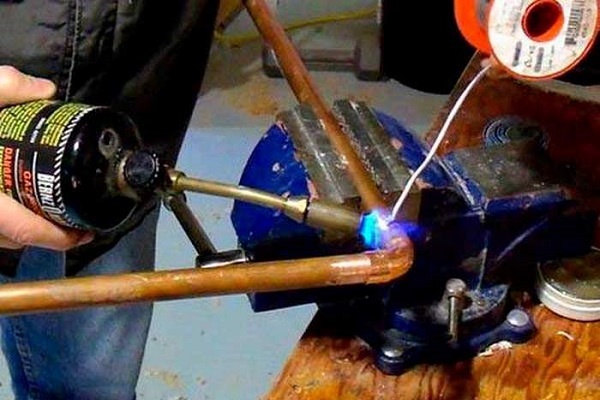
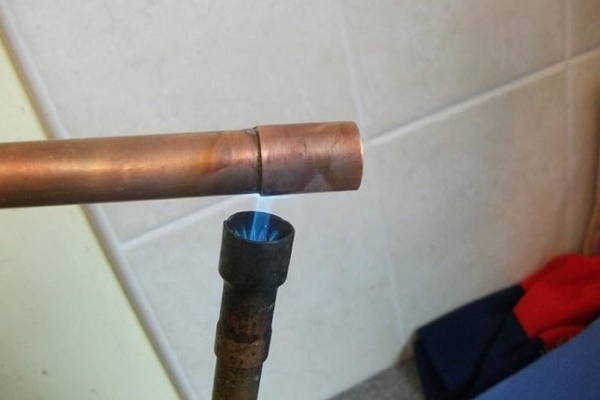
We nemen de brander, zetten hem aan en richten de vlam op de verbinding van de buizen. Het contactpunt tussen de vlam en het onderdeel moet constant worden verplaatst. Dit is nodig zodat de elementen gelijkmatig worden verwarmd. We nemen het soldeer en raken daarmee van tijd tot tijd de montagespleet aan. Bij voldoende verhitting begint het soldeer te smelten.
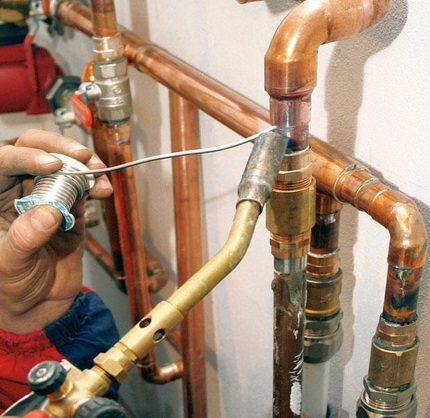
Zodra dit gebeurt, zetten we de brander opzij om het soldeer de kans te geven de capillaire spleet volledig te vullen. Als het soldeer nog niet is gesmolten, zetten we de verwarming voort. Het kenmerk van lage-temperatuursolderen is dat het soldeer niet speciaal wordt verwarmd. Het moet smelten door de warmte van de verwarmde verbindingselementen.
Nadat het soldeer de capillaire opening volledig heeft gevuld, moet het afkoelen, bij voorkeur onder natuurlijke omstandigheden. U moet onthouden dat de resulterende zachte verbinding een lage sterkte heeft, dus het is verboden deze aan te raken terwijl hij heet is.
Nog een belangrijk punt. Tijdens het solderen is het uiterst belangrijk om het koper niet te oververhitten. Anders zal de op het metaal aangebrachte flux worden vernietigd en zal deze niet in staat zijn oxiden op te lossen en te verwijderen, wat een zeer negatieve invloed zal hebben op de kwaliteit van de verbinding.
Daarom is het wenselijk om flux met soldeerpoeder te gebruiken. Wanneer de temperatuur van het onderdeel voldoende is om het soldeer te verhitten, smelt het poeder en kunt u zien hoe er in de flux glinsterende druppels van het smeltmetaal verschijnen.
Als het gebruik van een vlam om welke reden dan ook niet is toegestaan, gebruikt men elektrische soldeerapparaten. Dergelijke apparatuur bestaat uit een set van een voeding, elektrische tang en een soldeerbout.
De procedure van verwarming en het daaropvolgende vormen van de verbinding met een soldeerbout verschilt niet van de hierboven beschreven. Het enige nuance: het kan minder tijd kosten om de onderdelen volledig te verhitten dan bij verhitting met een brander.
Vorming van de lasnaad bij hogetemperatuursolderen
Tijdens dergelijk solderen wordt ook een gasbrander gebruikt om de onderdelen te verhitten. Deze wordt gevuld met een mengsel van propaan en zuurstof of acetyleen en lucht. Het gebruik van een acetyleen-zuurstofmengsel is mogelijk.
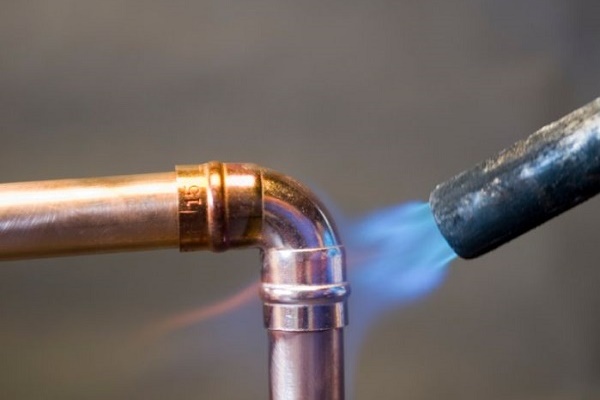
Vakmensen raden aan de onderdelen gelijkmatig en snel te verhitten. Dat wil zeggen, het verhittingsproces moet kort zijn. Het brandende gas in het apparaat moet een helderblauwe vlam van geringe intensiteit geven.
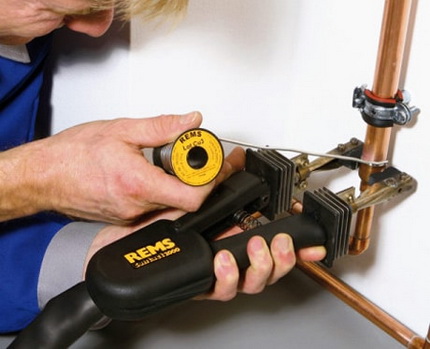
U beweegt de brander langzaam langs de toekomstige verbinding zodat de verhitting zo gelijkmatig mogelijk is. Wanneer het koper tot ongeveer 750°C is verhit, krijgt het een donker kersenrode kleur. Op dat moment brengt u het soldeer aan.
Om het beter te laten verhitten, kunt u het een beetje met de brander verwarmen. Maar u moet eraan denken dat het soldeer moet smelten door de verhitte onderdelen van de verbinding, niet door de brander. Idealiter moet u de verbinding een minimale verhitting geven waarbij het soldeer onmiddellijk smelt en in één keer de montageopening vult.
Het lukt misschien niet meteen, maar naarmate u ervaring opdoet, zal het resultaat verbeteren. Na het volledig vullen van de opening met soldeer laat u de verbinding afkoelen. Het wordt afgeraden deze gedurende deze tijd aan te raken. De afgekoelde naad wordt grondig afgeveegd om fluxresten te verwijderen.
Een gedetailleerde uiteenzetting van de techniek van het solderen van koperen leidingen met een gasbrander wordt gegeven in het artikel, waarvan wij u aanraden kennis te nemen.
Veiligheidstechnieken bij het solderen van koperen buizen
Beginnende vakmensen vragen zich af hoe ze koperen buizen correct moeten solderen, maar vergeten daarbij de veiligheid. Dit mag u niet doen. U moet begrijpen dat koper een hoge warmtegeleiding heeft, dus u mag de onderdelen niet zonder enige bescherming in uw handen houden.
Onaandachtigheid en onzorgvuldigheid bij het monteren van een koperen leiding kunnen leiden tot een thermische brandwond. Kleine onderdelen met een lengte tot 0,3 m neemt u alleen met beschermende handschoenen of houdt u vast met een tang.
Voorzichtigheid is ook nodig bij het werken met vloeimiddel. Dit is een uiterst agressieve stof. Als het tijdens het solderen op uw huid terechtkomt, moet u onmiddellijk de werkzaamheden stoppen en het vloeimiddel van uw huid afspoelen met veel zeepwater. Anders kan er op de huid niet alleen een thermische, maar ook een chemische brandwond ontstaan.
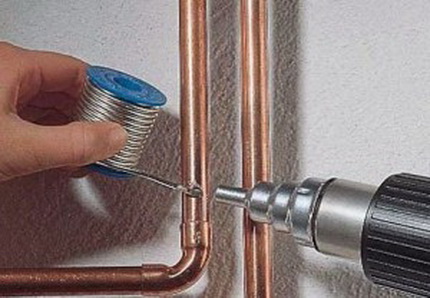
U moet ook de juiste werkkleding kiezen. Synthetische stoffen zijn absoluut niet geschikt. Kunstvezels zijn erg gevoelig voor hoge temperaturen. Ze smelten en vatten gemakkelijk vlam, dus kiest u voor het werk het beste voor stevige kleding van natuurlijk katoen.
Nog een belangrijk punt. Bij het verhitten van de onderdelen begint het vloeimiddel te branden. De dampen ervan zijn gevaarlijk voor de mens. Om die reden moet de ruimte waarin de soldeerwerkzaamheden aan koperen buizen worden uitgevoerd goed geventileerd worden.
Ervaren vakmensen adviseren degenen die voor het eerst gaan solderen om eerst te oefenen op afgeknipte buisstukken. De praktijk leert dat na drie tot vier zelfgemaakte verbindingen u al kunt beginnen met de montage van de leiding. Daarbij is het raadzaam om het systeem op de vloer samen te stellen en pas daarna te gaan solderen.
De voltooide leiding moet u goed naspoelen met schoon heet water om het soldeer en vloeimiddel van de binnenkant van de onderdelen te verwijderen.
Veelgemaakte fouten bij het solderen
Het proces van het solderen van koperen buizen is vrij eenvoudig, maar vereist enige ervaring. Beginners maken vaak fouten in het werk.
Laten wij de belangrijkste bekijken.
- Aanwezigheid van defecten op het oppervlak van de te verbinden onderdelen. Dergelijke gebreken kunnen ontstaan tijdens het doorsnijden van de buis. Als er over een defect heen wordt gesoldeerd, zal de las niet sterk zijn.
- Verontreinigingen op het verbindingsgebied van de elementen. Onderdelen moeten na het snijden en reinigen absoluut worden ontvet.
- Onvoldoende breedte van de montagespleet. Volgens de regels moet voor onderdelen met een doorsnede van 6 tot 108 mm de spleetafmeting 7 tot 50 mm bedragen.
- Onvoldoende verhitting van de onderdelen. In dat geval kan het soldeer niet goed met de basis versmelten. Zo'n las zal gemakkelijk breken, zelfs bij een lichte belasting.
- Het vloeimiddel bedekt niet het gehele oppervlak van de buis. Oxiden blijven op het oppervlak van het onderdeel achter, wat de kwaliteit van de las negatief beïnvloedt.
- Oververhitting van het verbindingsgebied. Leidt tot verbranding van het vloeimiddel en vorming van oxide en aanslag. Hierdoor verslechtert de kwaliteit van de verbinding aanzienlijk.
- Het controleren van een nog niet afgekoelde verbinding. Voordat u de kwaliteit van de las controleert, moet u ervoor zorgen dat de buis is afgekoeld. Anders zal de verbinding onvermijdelijk vervormen en zijn sterkte verliezen.
- Het negeren van veiligheidsvoorschriften. Solderen wordt uitgevoerd bij hoge temperaturen en met agressieve chemische stoffen. Beschermende kleding, masker en handschoenen zijn verplicht.
Het kan zijn dat een beginnende vakman het moeilijk vindt om zelf de opwarmgraad van de onderdelen te bepalen; dan kunt u beter een professional inschakelen en de eerste verbindingen onder zijn begeleiding maken.
Met de methoden voor het bouwen van verwarmingscircuits uit koperen buizen maakt u kennis in het volgende artikel, dat wij u aanraden te lezen.
Conclusies en nuttige video over het onderwerp
Nog meer interessante informatie over het solderen van koperen buizen kunt u vinden in de volgende video's.
Video #1. Kenmerken van hoogtemperatuursolderen van koper:
Video #2. Hoe u koperen fittingen correct soldeert:
Video #3. Welke soldeerfluxen zijn er:
Zelf koperen buizen solderen is een nuttige vaardigheid die elke thuisvakman van pas zal komen. Koperen leidingen gaan zeer lang en probleemloos mee. Gezien de vrij hoge kosten van dergelijke onderdelen kunt u met zelfmontage aanzienlijk besparen en een hoogwaardige leiding krijgen tegen een zeer redelijke prijs.
Heeft u persoonlijke ervaring met het verbinden van koperen buizen door solderen? Beschikt u wellicht over kennis over de nuances van het uitvoeren van de werkzaamheden? Schrijf dan alstublieft een reactie in het onderstaande blok, stel vragen, deel uw mening en foto's over het onderwerp van het artikel.
 Lassen van polypropyleen buizen: regels voor de uitvoering van werkzaamheden en analyse van mogelijke fouten
 Het solderen van koperen buizen met een gasbrander: nuttige tips en stappen voor het zelf solderen
 Zelf koperen leidingen installeren: installatietechniek van een koperen leidingnet
 Het verbinden van koperen buizen: instructies en vergelijking van verschillende montagetechnieken
 Hoe takt u aan op een kunststof buis: bijzonderheden van de werkzaamheden en analyse van alle belangrijke nuances
 Kapstok van PVC-buizen: populaire varianten + stapsgewijze instructies
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten
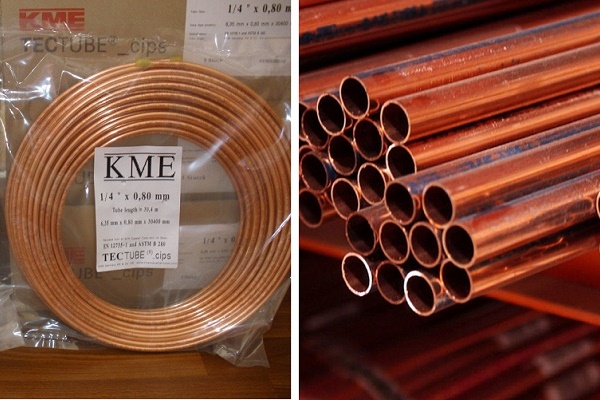
Ik kom zeer zelden koperen buizen tegen; ze worden inderdaad door weinig mensen gebruikt, die de voorkeur geven aan goedkoper en utilitaire plastic. Maar ik heb zulke buizen gezien in huizen die de status van “elite” claimen. Ze pasten daar prachtig in het interieur. En ik heb ze ook moeten solderen. Ik kan uit eigen ervaring zeggen dat deze klus zowel eenvoudig als met nuances is.
Koper is een meegaand metaal, het zal u op zichzelf geen problemen bezorgen. Maar als u zelf fouten maakt, zal na verloop van tijd ook uw soldeerverbinding gaan lekken. Tegen iedereen die plotseling voor de noodzaak staat om een koperen buis te solderen, zeg ik allereerst: wees niet lui en bespaar geen tijd op voorbereidend werk! Een goed begin is het halve werk.
Als u slecht ontvet, zal het lekken. Slecht reinigen, hetzelfde. Ten tweede: matige maar voldoende hoeveelheid vloeimiddel. Bespaart u erop, het zal lekken. Overdrijft u, dan krijgt u een lelijke soldeerplek. Ten derde: een correct temperatuurregime. Zowel oververhitting als onderverhitting zijn even slecht. Over het algemeen, als u voor het eerst gaat solderen, kunt u het beste ergens een stukje koperen buis zoeken en oefenen, als op een proefstuk. Tegelijkertijd bepaalt u uw mogelijke fouten.