Zelf polypropyleen buizen lassen: een overzicht van methoden en nuances

U wilt communicatiesystemen van polymeerbuizen repareren of vervangen? Geef toe, het is helemaal niet slecht om te besparen op het inschakelen van een vakman door de montage van een nieuwe leiding zelf uit te voeren. Maar u weet niet hoe u de afzonderlijke elementen van het systeem met elkaar kunt verbinden en wat u daarvoor nodig heeft.
In het door ons gepresenteerde artikel wordt de technologie van het lassen van polypropyleen buizen in detail beschreven – elke beginnende loodgieter kan ze met de eigen handen verbinden. We vertellen u wat u in overweging moet nemen, hoe u een soldeerbout gebruikt voor het aan elkaar zetten van kunststof elementen. We geven tips in welke gevallen andere methoden worden toegepast.
Om de beginnende vakman te helpen hebben we gedetailleerde video's geselecteerd die het stapsgewijze proces van het lassen van polypropyleen demonstreren, en foto-illustraties.
Inhoud van het artikel:
- Leidingen en hulpelementen voor montage
- Methoden voor het verbinden van polymeerbuizen
- Gereedschappen voor verbinding
- Belangrijkste fasen van de soldeertechnologie
- Korte fotogids voor het lassen van PP-buizen
- Typische fouten bij montage
- Montage van elementen zonder soldeertoepassing
- Conclusies en nuttige video over het onderwerp
Leidingen en hulpelementen voor montage
Een van de onbetwistbare voordelen van polymeerbuizen is het eenvoudige montagegemak.
De montage van elementen kan vrijwel overal worden uitgevoerd: ze open aan de muren leggen of verborgen onder de vloer plaatsen.
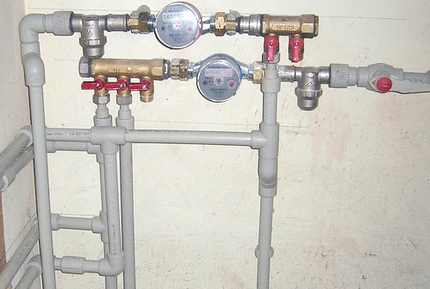
Polymere buizen worden geproduceerd met diameters van 20 tot 110 mm. Voor huishoudelijke doeleinden worden meestal producten van 20/25/32/40 mm gebruikt. Het toepassingsgebied wordt bepaald door de nominale drukwaarde van het materiaal.
In de markeringsaanduiding wordt dit aangeduid met de letters «PN»:
- PN 10 – wordt gekozen voor de aanleg van koudwatervoorziening.
- PN 16 – wordt gebruikt voor koud water, maar met een hogere druk, en ook bij de aanleg van een 'vloerverwarming'-systeem.
- PN 20 – producten waarvan de enige beperking de temperatuurregeling is van de vloeistoffen die erdoor worden getransporteerd. Deze mag niet hoger zijn dan 75 °C.
- PN 25 – universele producten, gebruikt voor de aanleg van zowel 'koude' als 'warme' systemen, waarvan de temperatuur 90 °C bereikt.
In de handel zijn polymeerproducten te vinden die zijn uitgerust met extra wapening.
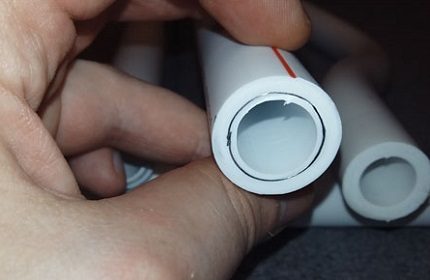
Het belangrijkste kenmerk van polymeerbuizen is dat ze niet gebogen kunnen worden.
Daarom worden alle veranderingen in het traject van de aan te leggen leiding alleen uitgevoerd met rechte stukken, die met elkaar verbonden zijn door hulpstukken:
- kruisstukken – om een aftakking van de hoofdstroom mogelijk te maken;
- T-stukken – om stromen te splitsen;
- koppelingen – om buizen op een recht stuk te verbinden;
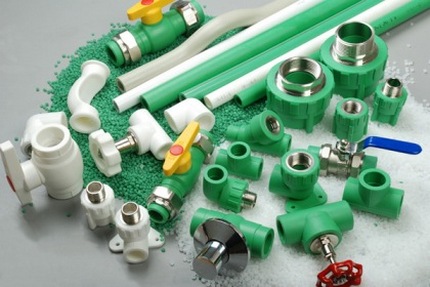
- bochten – om de richting van de leiding te veranderen.
Fittingen kunnen zijn voorzien van ingesmolten schroefdraad van metaal, waarmee een polymeerleiding met metalen onderdelen kan worden verbonden.
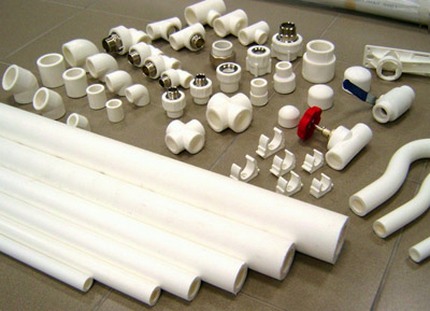
Bij het kiezen van hulpstukken moet u uitgaan van twee parameters: de binnendoorsnede van de producten en de wanddikte. Deze parameters moeten overeenkomen met de technische specificaties van de gebruikte polypropyleenbuizen.
Methoden voor het verbinden van polymeerbuizen
Bij het verbinden van buizen van polymeermaterialen wordt, afhankelijk van de montageomstandigheden, een van de twee methoden gebruikt:
- Lassen – omvat het verhitten en samenvoegen van de gesmolten uiteinden van de onderdelen.
- Zonder lassen – omvat het verbinden van buizen door middel van compressiefittingen of door zogenaamd 'koud lassen'.
De tweede montagemethode is handig omdat er geen gespecialiseerde apparatuur nodig is. Al het werk kan worden uitgevoerd met een eenvoudig gereedschap: een kneltang.
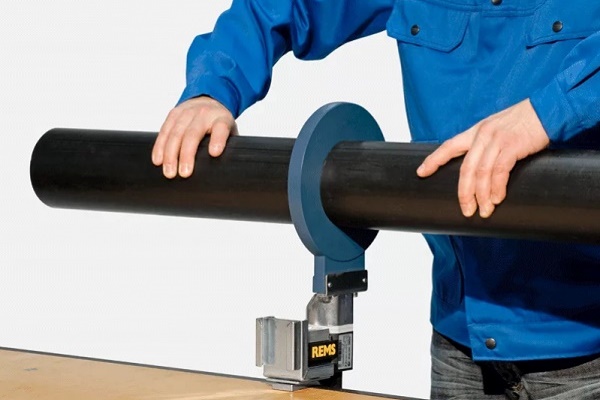
Een polypropyleenbuis met een wanddikte van meer dan 4 mm en een diameter van meer dan 50 mm wordt verbonden volgens de methode van stomplassen:
Gereedschappen voor verbinding
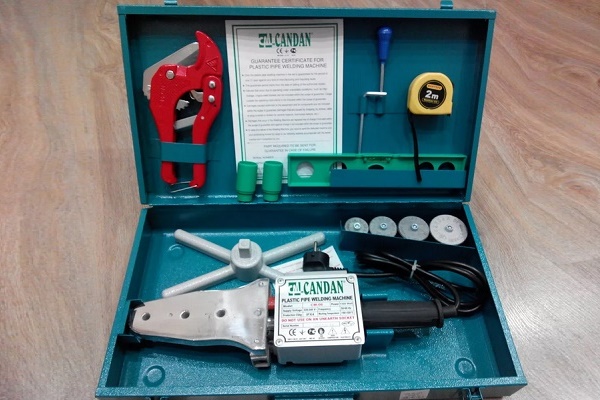
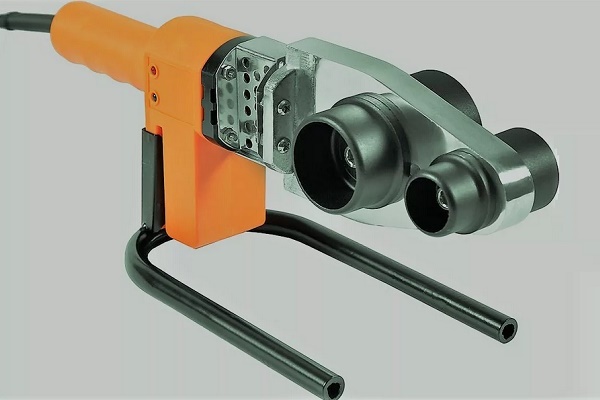
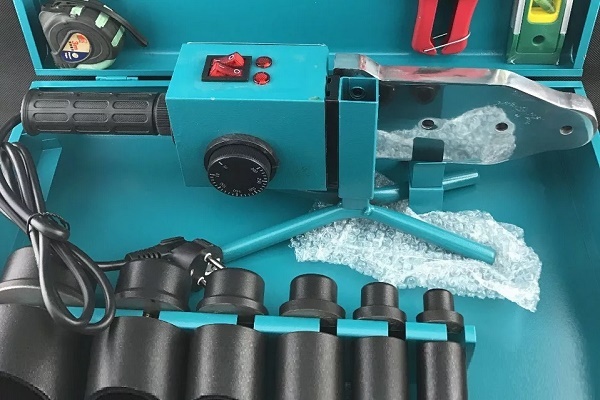
Het belangrijkste gereedschap dat wordt gebruikt voor het verbinden van kunststofbuizen is het strijkijzer voor het lassen. Dit is een soort soldeerbout die werkt op 220 V. Het werkingsprincipe van het apparaat is vrij eenvoudig. De rol van het verwarmingselement van het strijkijzer wordt vervuld door een lasverwarmingselement, geplaatst in een metalen omhulsel.
Het verwarmt de plaat tot de ingestelde temperatuur, die de opzetstukken verhit. Een thermostaat zorgt voor het handhaven van de optimale temperatuur van de opzetstukken. Aan het solderen en de typische fouten die worden gemaakt bij het koppelen van polypropyleenbuizen is het volgende artikel gewijd, dat we u aanraden te lezen.
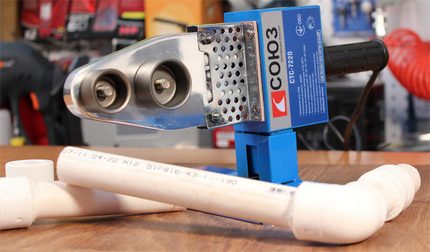
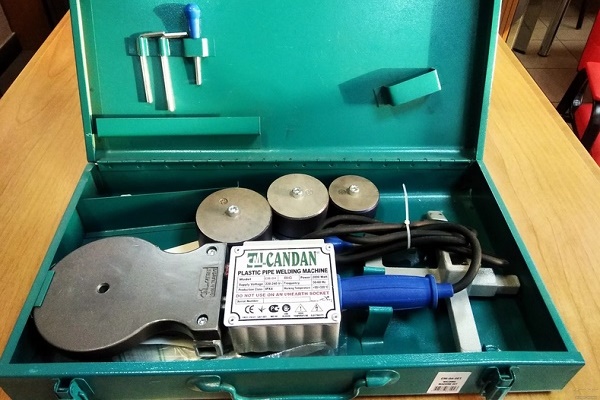
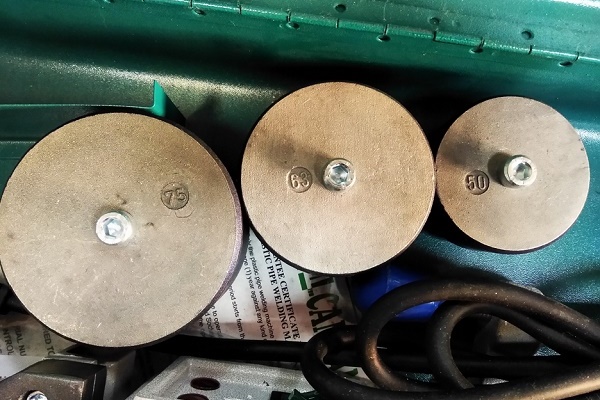
Bij het strijkijzer worden verwarmingsopzetstukken van standaardafmetingen geleverd. Wanneer ze tot een bepaalde temperatuur worden verhit, verzachten ze het polypropyleen tot een viscositeit die een waterdichte verbinding van de elementen garandeert.
De opzetstukken worden gekozen op basis van de diameter van de gebruikte buizen:
- 20 maat – voor buizen met een diameter van een halve inch;
- 25 – voor producten met een diameter van 0,75 inch;
- 40 – voor elementen met een doorsnede van 1,25 inch.
Aangezien de prijs van een dergelijk lasapparaat vrij hoog is, en het niet zo vaak wordt gebruikt, is het niet de moeite waard om het apparaat aan te schaffen. Het gereedschap kunt u beter voor een dag of twee huren.
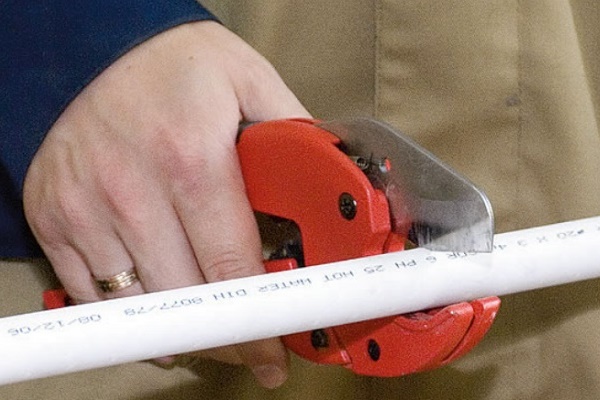
Voor het hoogwaardig snijden en voorbereiden van de te lassen delen kunt u het beste een speciaal daarvoor bestemd gereedschap gebruiken – buizensnijder. Hiermee kunt u een rechte, gladde en mooie snede verkrijgen.
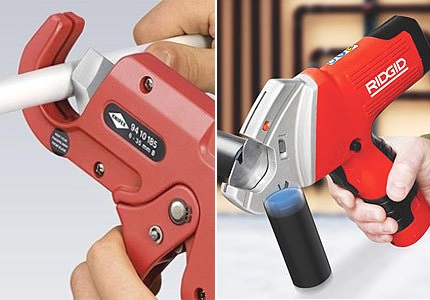
Bij gebrek aan een buizensnijder kan het werk worden uitgevoerd met een haakse slijper of metaalzaag. Het enige is dat op de snijplaats na dergelijke gereedschappen een rafelrand achterblijft. Maar het is geen probleem om die te verwijderen door met een strook schuurpapier te schuren.
Naast de basisgereedschappen zijn voor de werkzaamheden ook nodig:
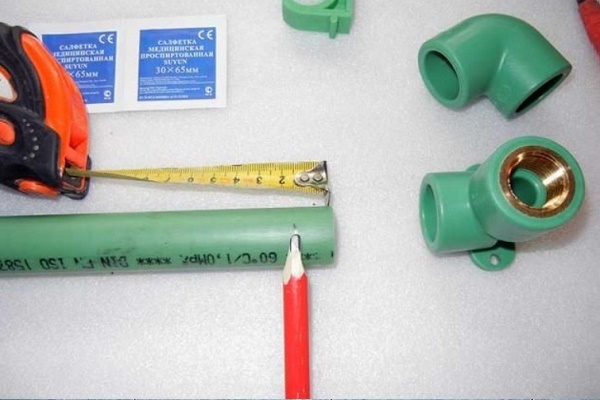
- winkelhaak;
- bouwlint;
- gewoon potlood of marker.
Als u van plan bent buizen te verbinden met de koudelasmethode, dient u vooraf een thermoactieve lijm aan te schaffen, gemaakt op basis van polyester- of epoxyhars, of de thermoplastische variant daarvan, geproduceerd op basis van rubber.
Belangrijkste fasen van de soldeertechnologie
De belangrijkste voorwaarden voor een succesvolle montage van een waterleiding- of verwarmingssysteem van polymeren zijn een zorgvuldige berekening van het benodigde materiaal en correct uitgevoerd lassen van de onderdelen.
Fase #1 — berekening van materiaal en componenten
Om uw werk te vergemakkelijken en daarmee fouten tijdens de montage te minimaliseren, dient u eerst een schema van het toekomstige systeem te tekenen, waarin u het aantal bochten en vertakkingen aangeeft. Bij het berekenen van de hoeveelheid buizen moet u bij elke lengte van een segment 25-40 mm toevoegen, die nodig zijn voor het lassen.
Als u nog nooit polypropyleen buizen heeft gelast, raden ervaren specialisten aan om zelfs een paar stukken buizen aan te schaffen voor een voorbereidende oefening. Dergelijke kosten zijn niet duur en stellen u in staat grove fouten bij de montage van het systeem te voorkomen.
Een kenmerk van polypropyleen buizen is de toename van de lineaire uitzettingscoëfficiënt onder invloed van hoge temperaturen.
Als gevolg hiervan: bij verhitting of toenemende druk in het systeem worden de buizen langer en beginnen na verloop van tijd door te hangen. Om dit fenomeen te voorkomen, is het bij het aanleggen van trajecten van meer dan 4-5 meter ook nodig om compensatoren te gebruiken.
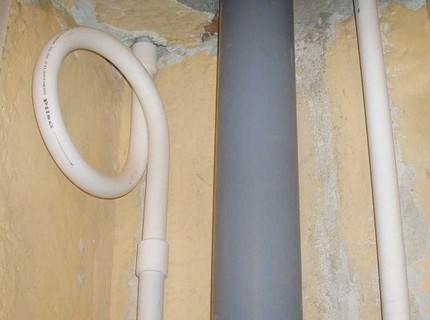
Compensatoren worden zowel op horizontale als verticale delen geïnstalleerd, waarbij ze tussen twee vaste steunen worden gemonteerd. Indien nodig kunnen ook compensatoren van een speciale modificatie worden aangeschaft, die lineaire uitzetting bij hoekbochten van de pijpleiding kunnen opheffen.
Laten we nagaan hoe u polypropyleen buizen correct last, zodat er bij de verbindingen geen lekkages optreden.
Fase #2 — solderen van leidingelementen
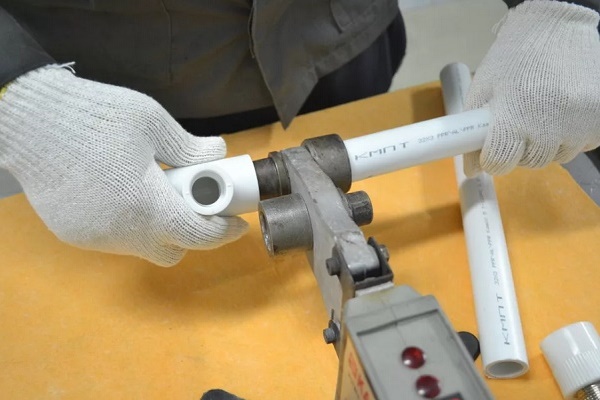
In het kort komt de essentie van de lastechniek van polypropyleen buizen erop neer dat onder invloed van hoge temperatuur de uiteinden van de aan te sluiten elementen worden verhit en door stevig tegen elkaar te drukken worden verbonden.
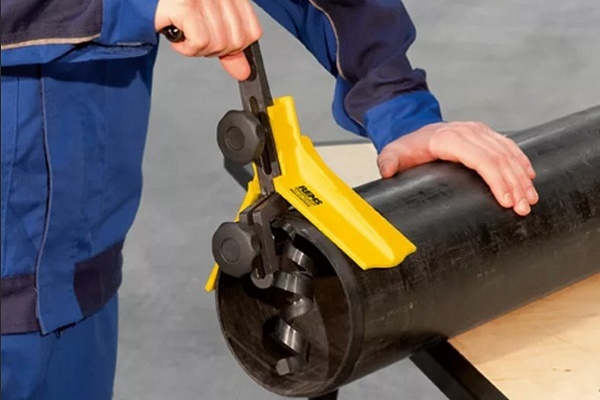
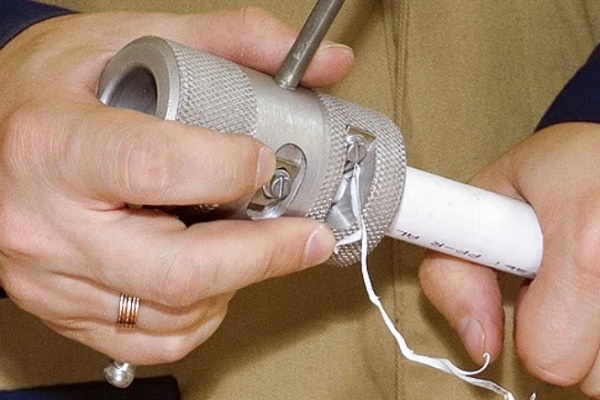
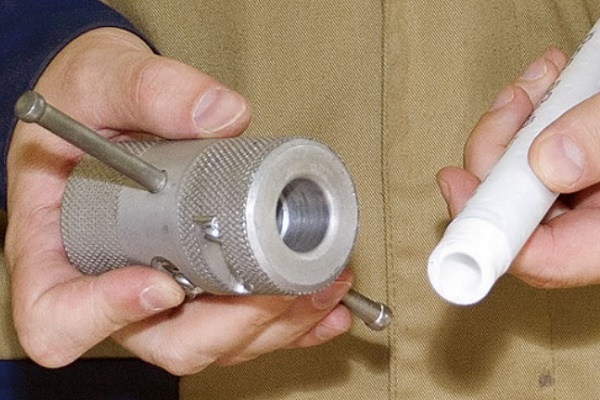
Voor aanvang van de werkzaamheden worden de op de aangegeven lengte afgesneden buisstukken ontdaan van oneffenheden en bramen. Als de buis een binnen- of buitenfolielaag heeft, moet deze vooraf worden gereinigd met een afschuinapparaat dat is uitgerust met goed geslepen en afgestelde messen.
Bij het uitvoeren van de reiniging met behulp van een afschuinapparaat moet de buis tot aan de aanslag in het gereedschap worden geduwd.
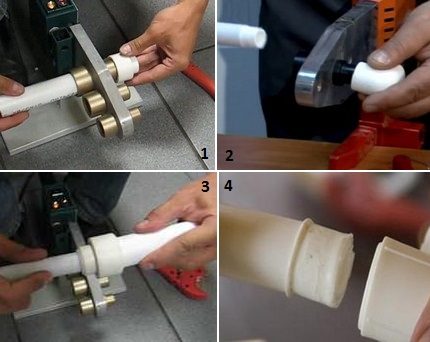
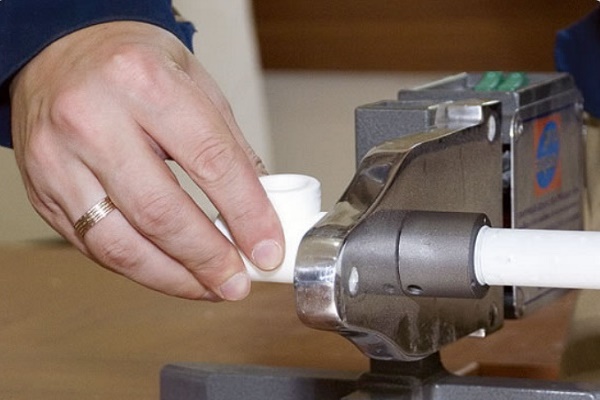
Het werk van het zelf lassen van kunststof buizen wordt in de volgende volgorde uitgevoerd:
- Sluit de soldeerbout voor PP-buizen aan op de stroomvoorziening om de apparatuur op te warmen tot de optimale temperatuur van 260-270 °C.
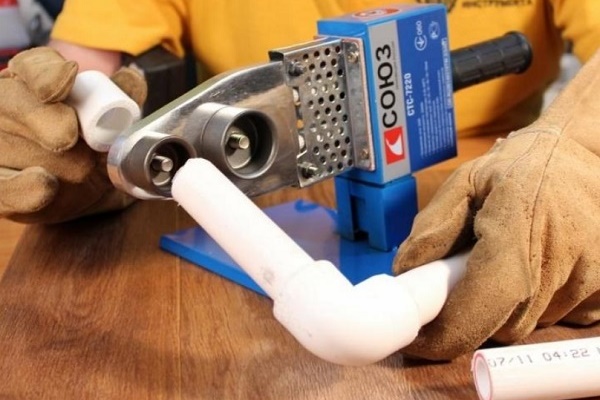
- De te verbinden buisstukken worden gelijktijdig op de hulpstukken geplaatst, met een zo gelijkmatig mogelijke inbreng. Deze handeling moet snel en zelfverzekerd worden uitgevoerd.
- Na de in de instructies aangegeven tijd te hebben aangehouden, tot de fittingen en uiteinden van de buizen zijn gesmolten, worden de elementen uit de verwarmingshulpstukken gehaald.
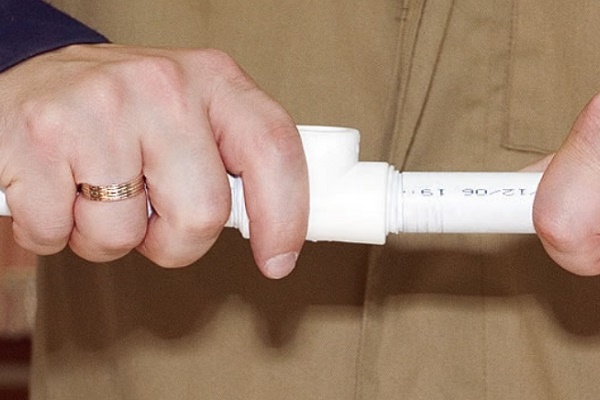
- De gesmolten uiteinden worden tegen elkaar geplaatst, voorzichtig 15-20 seconden in elkaar gedrukt.
- De samengevoegde delen worden in een statische positie gelaten, zodat de las volledig kan afkoelen en de verbinding monolithisch wordt.
De verwarmingsduur kan worden bepaald uit de bij de apparatuur geleverde instructies of met behulp van de onderstaande tabel.
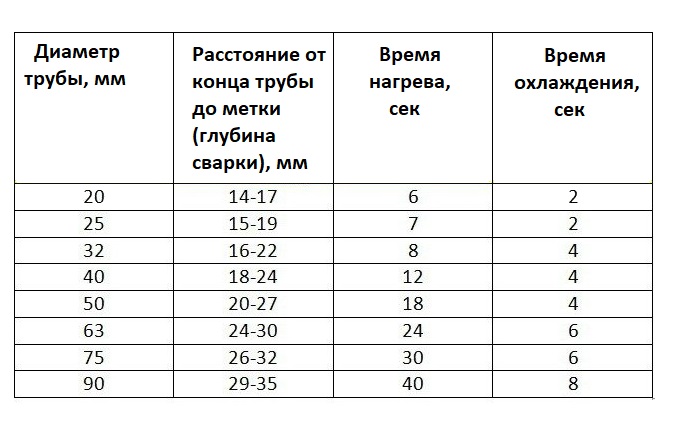
De in de tabel vermelde vereisten voor verwarmingstijd mogen niet worden genegeerd. Onvoldoende verwarming kan geen betrouwbare verbinding garanderen. Overmatige verhitting zal ertoe leiden dat polypropyleen 'vloeit' en de onderdelen vervormen.
Als gevolg hiervan vormen zich uitsteeksels op het binnenoppervlak van de lasnaden, die de diameter van de leiding aanzienlijk verkleinen.
Nadat de polymerisatie en het uitharden zijn voltooid, wat ongeveer 20 seconden duurt, is de verbinding klaar. Met dezelfde technologie worden alle volgende knooppunten aan elkaar gesoldeerd totdat de klus geklaard is, totdat het verwarmingssysteem of de polypropyleen waterleiding volledig is gemonteerd.
De temperatuurparameters voor het uitvoeren van het lassen van PP-buizen worden vermeld in het artikel, waarmee u zich vertrouwd moet maken voordat u met de werkzaamheden begint.
Korte fotogids voor het lassen van PP-buizen
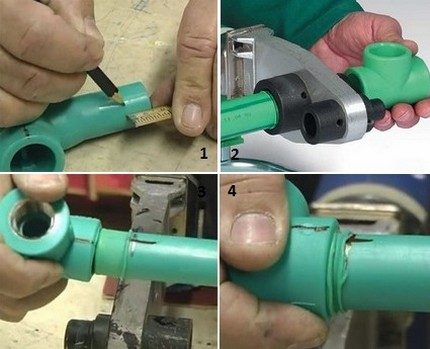
De volgende verzameling stapsgewijze foto's helpt om de volgorde van de werkzaamheden voor het assembleren van de polypropyleen pijpleiding en het verbinden van de onderdelen visueel voor te stellen.
Typische fouten bij montage
De belangrijkste fouten die beginnende vakmensen maken bij het werken met polymeerproducten:
- Verwarming van de onderdelen. Op het moment van verwarming moeten de onderdelen in een zo recht mogelijke positie worden geplaatst. De geringste verschuiving kan een negatieve invloed hebben op de operationele parameters van het hele sanitaire systeem.
- Aaneenkoppeling van gepolymeriseerde uiteinden. Bij het indrukken van de gesmolten uiteinden van de elementen mag u de onderdelen niet om hun eigen as draaien. Dit kan ertoe leiden dat de las niet sterk genoeg is.
- Aanpassen van de coaxiaaliteit. Bij het aaneenkoppelen van elementen is slechts een lichte aanpassing van hun coaxiaaliteit toegestaan, waarvan de duur van de procedure niet meer dan 1-2 seconden bedraagt.
Nog een belangrijk punt: bij het inlassen van fittingen met armaturen moet u absoluut rekening houden met de plaatsing van de kleppen, zodat ze een vrije volledige slag hebben.
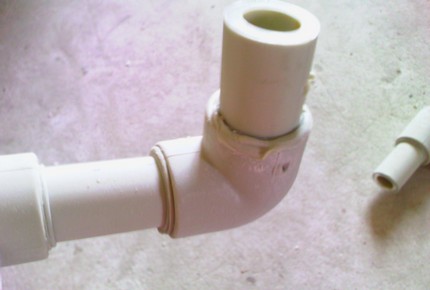
Indien u na het samenvoegen van de elementen twijfels heeft over de kwaliteit van een bepaalde las, kunt u de verbinding beter uitsnijden en opnieuw uitvoeren.
Het verdient aanbeveling om defecten te corrigeren tijdens de montage van de constructie, aangezien het vervangen van een lekkende verbinding in een in bedrijf zijnd systeem aanzienlijk moeilijker is.
Montage van elementen zonder soldeertoepassing
Door het gebruik van compressiefittingen en moderne lijmsoorten kunt u polypropyleen leidingen op een kwalitatieve, snelle manier monteren met minimale materiaalinvesteringen.
Optie #1 — plaatsing van compressiefitting
Om deze verbindingsmethode te realiseren, dient u compressiefittingen aan te schaffen en een kneltang te gebruiken.
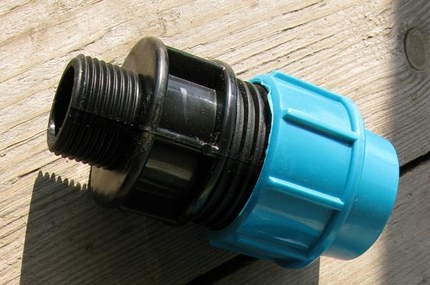
De montage van een compressiefitting omvat drie hoofdfasen:
- Op het haaks afgesneden en ontbraamde uiteinde van de buis brengt u een blauwe moer aan. Bij het plaatsen van de witte klemring dient u deze zo te positioneren dat het verdikte deel naar het uiteinde van de buis is gericht.
- U steekt de buis tot de aanslag in de fitting en schuift de klemring maximaal naar voren.
- U draait de blauwe moer vast; eerst met de hand ‘opschroeven’ en vervolgens met een sleutel aandraaien.
Voor de montage van compressiefittingen zijn geen speciale kennis of vaardigheden vereist. De producten worden volledig klaar voor montage geleverd. Hun installatie kan onder alle temperatuuromstandigheden worden uitgevoerd.
Optie #2 — lijmen van elementen
De lijmverbinding wordt toegepast voor de montage van een waterleiding waar alleen koud water doorheen getransporteerd wordt. Om de methode van ‘koud’ lassen toe te passen, dient u een ‘agressieve’ lijm zoals LN-915 te gebruiken.
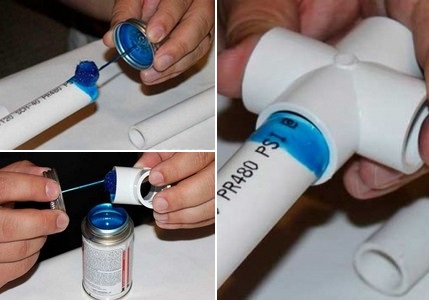
Ter bescherming van de handhuid tegen accidenteel contact met de lijm en het ‘wegvreten’ door de actieve bestanddelen, dient u de lijmhandelingen bij voorkeur met beschermende handschoenen uit te voeren.
Volgorde van handelingen bij het lijmen van de onderdelen:
- U controleert of de afschuining van de aan elkaar te koppelen delen overeenkomt en markeert met potlood de plaatsen die gelijmd moeten worden.
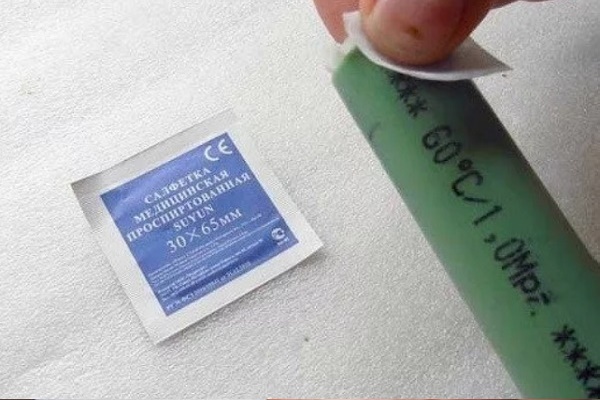
- U reinigt en ontvet de te verbinden buisuiteinden.
- U brengt een gelijkmatige laag lijm aan op de uiteinden van de buizen en het binnenvlak van de fittingen.
- U steekt de pijpeinden in de openingen van de fitting, geleid door de met potlood gemaakte markeringen. U houdt de constructie gedurende drie minuten in een vaste positie, waarna u met een doek overtollig materiaal verwijdert.
- U legt de verbonden elementen op een vlakke ondergrond en laat ze 5-6 uur liggen tot volledige droging.
U kunt pas een dag na voltooiing van de installatie water laten lopen om de kwaliteit van de lijmverbinding te controleren.
Bij de implementatie van deze techniek voor het monteren van PP-buizen is het belangrijk dat u twee basisvoorwaarden naleeft: de temperatuur- en vochtigheidsgraad. Alle werkzaamheden moet u uitvoeren bij een temperatuur tussen +5 en +35 °C. Als u lijmt bij warm weer, moet u zo snel mogelijk werken zodat de lijm niet droogt voordat de montage klaar is.
Conclusies en nuttige video over het onderwerp
Over de fijne kneepjes van het solderen en lijmen van buizen kunt u meer leren uit de volgende video's:
Video #1. Hoe u buizen op de juiste manier soldeert:
Video #2. Montage van waterleiding zonder solderen:
Werkzaamheden voor het zelfstandig verbinden van polypropyleen buizen mogen zelfs bij een beginnende vakman geen bijzondere problemen veroorzaken. U hoeft alleen alle technische normen duidelijk en gewetensvol op te volgen. En dan zal de zelf gemonteerde pijpleiding u verblijden met probleemloze werking.
U kunt alstublieft commentaar geven in het blok hieronder. Stel vragen over punten van onenigheid, deel informatie die nuttig kan zijn voor de bezoekers van de site. Plaats berichten met uw eigen mening, plaats foto's over het onderwerp van het artikel.
 Montage van polypropyleenbuizen met uw eigen handen: technologie voor het werken met PP-leidingen
 Hoe u een stoel van polypropyleen buizen maakt: stapsgewijze instructie voor het maken
 Zelf koperen leidingen installeren: installatietechniek van een koperen leidingnet
 Zelf metaal-kunststof leidingen installeren: verbindingstechniek en voorbeelden van leidingaanleg
 Verbinding van kunststof buizen met metalen buizen: analyse van de beste methoden en montage nuances
 Zelf HDPE-buizen installeren: lasinstructie + hoe dergelijke buizen te buigen of recht te maken
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten
Het artikel zal nuttig zijn voor mensen die nog nooit met plastic buizen en de verbindingsmethoden te maken hebben gehad. Ik ben geen nieuweling hierin, maar ik heb een vraag. Er is een probleem ontstaan met de autonome verwarming. We vermoeden een lekkage in het systeem. Dus, kan een polypropyleen buis uitzetten bij verhitting van het systeem, maar gebeurt dit niet na 30-40 minuten, maar na 3 uur? Er wordt gezegd dat het kan, maar ik denk dat het een voorzorgsmaatregel van de fabrikant is. Kunt u mij advies geven?
Hallo. Ten eerste wil ik u zeggen dat u versterkte buizen moet gebruiken, die een veel lagere lineaire uitzettingscoëfficiënt hebben. Ook moet u rekening houden met het feit dat PP-buizen zachter worden bij +140 °C, hoewel wordt beweerd dat ze temperaturen tot +170 °C kunnen verdragen.
Voor een duidelijk voorbeeld voeg ik schema's en tabellen bij:
– met lineaire uitzettingscoëfficiënten;
– verandering van buislengte bij verhitting van 0 tot 60 °C (verschillende materialen);
– structuur van een versterkte PP-buis.
Deze informatie zal u helpen bij het oplossen van uw vraag.
Ja, bij een normale schroefverbinding kunt u die visueel controleren en bij lekkage zelf aandraaien of afdichten. Maar hoe controleert u de kwaliteit van lasnaden bij het aanvaarden van werk van een vakman? Bij wie kunt u een klacht indienen, nadat de verbinding in uw afwezigheid is gebarsten en alle onderste verdiepingen onder water heeft gezet? Dergelijk werk moet u inderdaad zelf uitvoeren.
Dus moet de vakman zelf de kwaliteit van het uitgevoerde werk controleren. Om de betrouwbaarheid van alle verbindingen en de functionaliteit van de leidingen te garanderen, wordt er een druktest van het verwarmingssysteem uitgevoerd. Op de website vindt u een heel artikel hierover.
Daarnaast raad ik u aan om een dergelijke procedure uit te voeren na het vervangen van apparatuur, adapters en afdichtingen. En controleer in het algemeen het verwarmingssysteem door middel van een druktest vóór elk stookseizoen, om onaangename verrassingen te voorkomen. In principe is hiervoor een gewone autobandpomp, een adapter en een manometer voldoende.