Zelf HDPE-buizen installeren: lasinstructie + hoe dergelijke buizen te buigen of recht te maken

Polyethyleen met lage dichtheid bekleedt een toppositie in de populariteitsranglijst van materialen die worden gebruikt voor de aanleg van leidingen. Het geheim van deze vraag wordt eenvoudig verklaard door de veelzijdigheid van toepassing en het eenvoudige monteren van polyethyleen buizen.
Maar zoals bij elke andere polymeer, kan men HDPE-buizen alleen met eigen handen kwalitatief monteren als de technologie strikt wordt nageleefd. Wij vertellen u welke nuances u in acht moet nemen bij het verbinden van de elementen. Wij leggen uit hoe u het buigen en strekken ervan correct uitvoert.
Inhoud van het artikel:
Effectieve manieren om HDPE-buizen te verbinden
Technologisch gezien kunnen HDPE-buizen op twee hoofdlijnen worden verbonden – vast en losneembaar.
De eerste maakt gebruik van een lasapparaat, de tweede wordt zonder dat gerealiseerd.
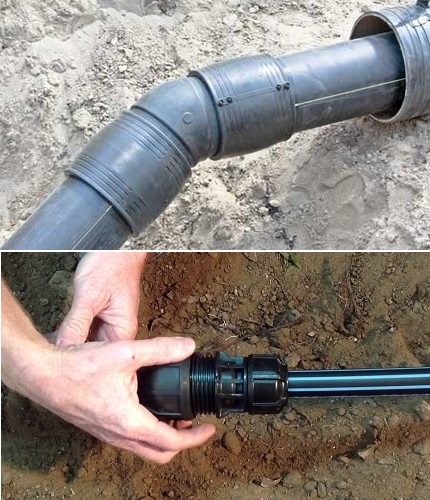
Gelaste vaste verbindingen bieden maximale afdichting, wat vooral relevant is bij de aanleg van leidingen onder druk. Losneembare verbindingen zijn gemakkelijk te monteren en maken het mogelijk om de leiding op elk moment te demonteren om de configuratie te wijzigen of aan te vullen met nieuwe aftakkingen.
Vaste verbindingsmethoden
Voor het verbinden van HDPE-buizen worden twee vaste verbindingsmethoden gebruikt: door middel van stomplassen en door het plaatsen van een elektromof.
In ieder geval worden bij de uitvoering van deze methoden de volgende eisen aan de verbindingen gesteld:
- De maximale afwijkingshoek van de te lassen stukken mag niet meer dan 10% bedragen ten opzichte van de wanddikte van de te verbinden buizen.
- De lasnaad moet hoger zijn dan het buitenoppervlak van de aangrenzende stukken.
- De hoogte van de rul van een goed uitgevoerde lasnaad moet variëren tussen 2,5-5 mm.
De optimale waarde van de rulhoogte hangt af van de wanddikte van het te lassen product. Bij dunwandige buizen (tot 5 mm) mag deze niet meer dan 2,5 mm zijn. Als de wanddikte van de buizen varieert tussen 6-20 mm, mag de rulhoogte niet meer dan 5 mm zijn.
Door middel van stomplassen van buizen
Het creëren van een permanente verbinding gebeurt door het materiaal te verzachten tot een rekbare substantie, zodat de delen diffusief worden verenigd. Het wordt toegepast voor buizen met een wanddikte van meer dan 5 mm.
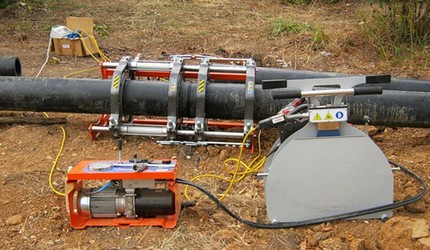
De lasverbindingsmethode wordt gebruikt op rechte stukken van de waterleiding die onder druk zal worden gebruikt. Alleen hiermee wordt een afdichtende verbinding verkregen bij diameters groter dan 200 mm, omdat er geen verlies van stijfheid van de buizen optreedt dat tot vervorming leidt.
Het stevig lassen van PND-buizen wordt handmatig uitgevoerd met behulp van speciaal gereedschap. De essentie van de methode is het verhitten van de uiteinden van de samen te voegen elementen tot een viskeuze toestand met behulp van een verwarmingsopzetstuk. De verzachte uiteinden worden eenvoudig onder druk met elkaar verbonden, waarna men het lasdeel laat afkoelen.
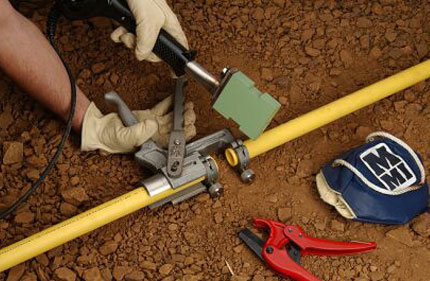
Bij het uitvoeren van laswerkzaamheden is het belangrijk om het temperatuurregime van de verwarmingselementen aan te houden.
De parameters voor de uithardingstijd en temperatuur van de verwarmingselementen worden bepaald door rekening te houden met drie factoren:
- Wanddikte van de buizen.
- Diameter van de aftakkingen.
- Technische parameters van het lasapparaat.
Het verbinden van buizen door middel van lassen is de meest betrouwbare en duurzame optie. Hiermee kan een permanente bevestiging worden gemaakt die bestand is tegen de druk van zowel niet-onder druk staande als onder druk staande watervoorzieningssystemen.
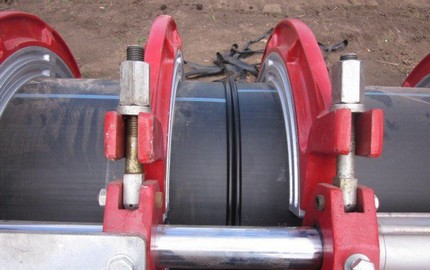
Het lassen wordt in de volgende volgorde uitgevoerd:
- De leiding wordt op de gewenste maat afgesneden. De paralleliteit van de vlakken van de uiteinden wordt bijgewerkt. De uiteinden worden schoongemaakt door met schuurpapier te schuren.
- Van de uiteinden wordt een afschuining van 2-3 mm breed verwijderd. De lasplaats wordt grondig gereinigd en behandeld met een ontvetter.
- Het lasapparaat wordt ingesteld op een verwarmingstemperatuur van 260°. Terwijl het opwarmt, worden de lasopzetstukken gemonteerd en wordt gewacht tot hun verwarmingstemperatuur de ingestelde waarde heeft bereikt.
- Met behulp van het centeringsmechanisme wordt de fitting en het uiteinde van de buis in de holte van het hulpstuk gedrukt. Als de soldeerbout geen centeringsmechanisme heeft, moet u de uitlijning 'op het oog' controleren en de koppeling zo nauwkeurig mogelijk maken.
- De gecentreerde elementen worden tot de aangegeven markering geschoven, onder druk verbonden en gedurende de in de handleiding aangegeven tijd voor de fusie gelaten.
- Na het beëindigen van het werk wordt het apparaat opzij geschoven en van de stroom losgekoppeld. Het lasdeel wordt zonder verschuiving of draaiing in de ingestelde positie gefixeerd totdat het oppervlak volledig is afgekoeld.
Bij het lassen is het belangrijk niet te lang te wachten. Dit kan leiden tot de vorming van een polyethyleenopstuwing aan de binnendiameter van het product.
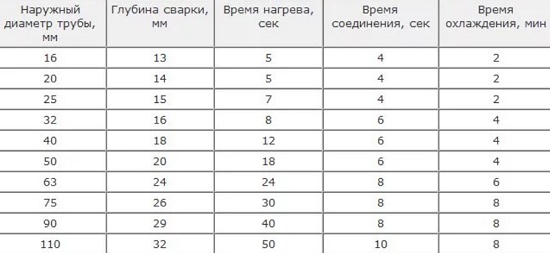
Om een betrouwbare bevestiging te krijgen, moet de insteldiepte ongeveer 2 mm zijn. Als u de ingestelde diepte aanhoudt, krijgt de lasnaad een gelijkmatig, representatief uiterlijk met een gelijke afstandshoogte.
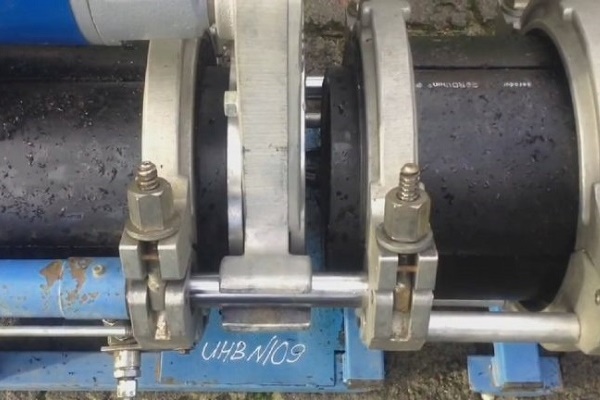
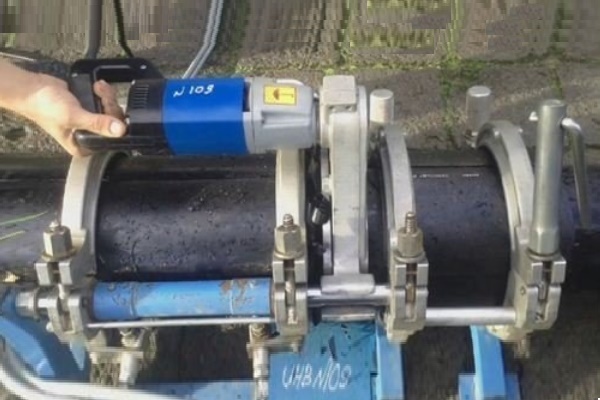
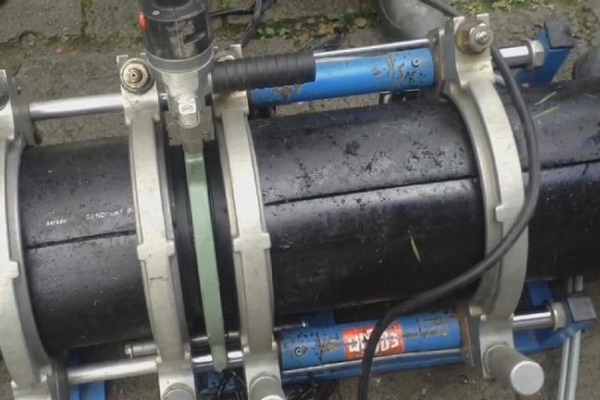
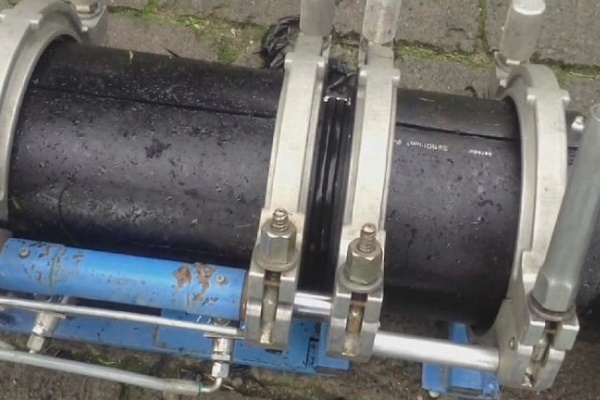
De volgende fotoserie toont de stappen voor het stomplassen van HDPE-buizen:
Door middel van elektromoffenlassen
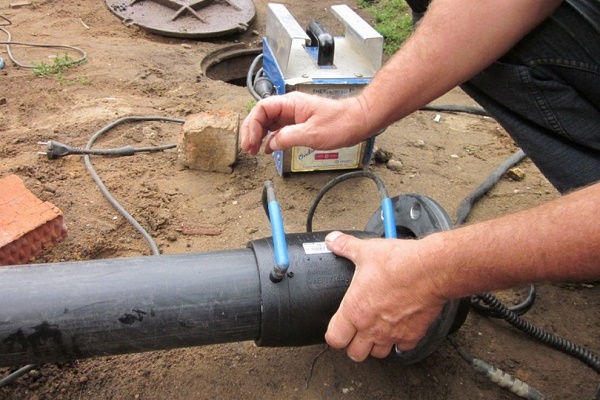
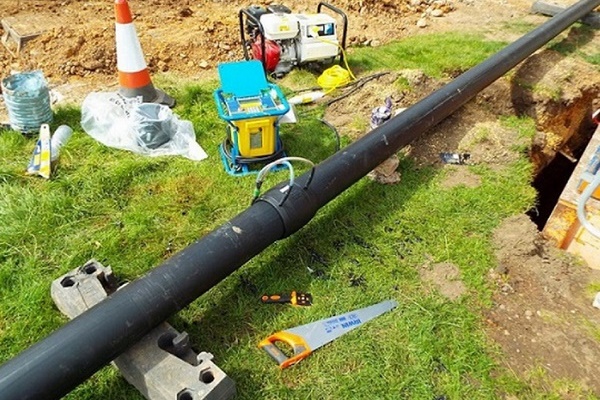
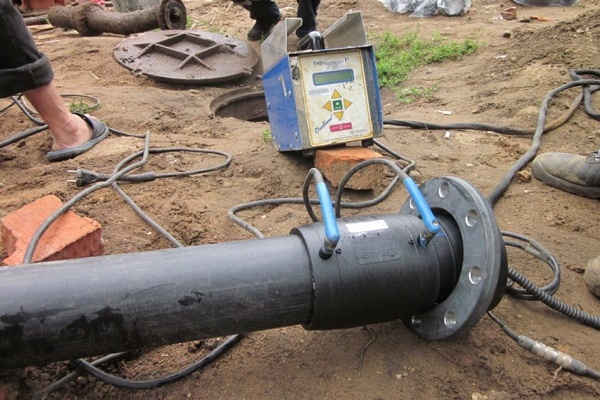
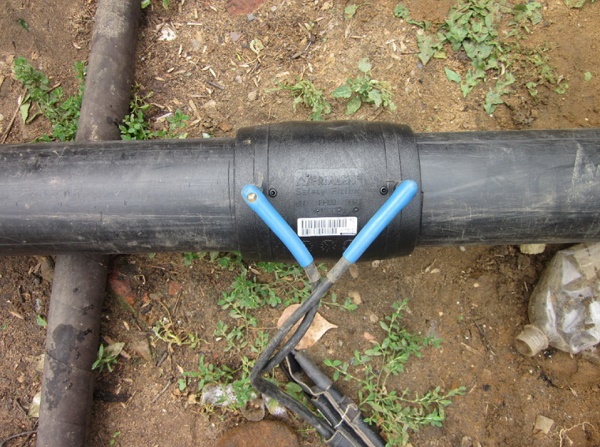
Bij het toepassen van deze methode voor een naadloze verbinding wordt elektromoflassen of een elektrolasfitting gebruikt.
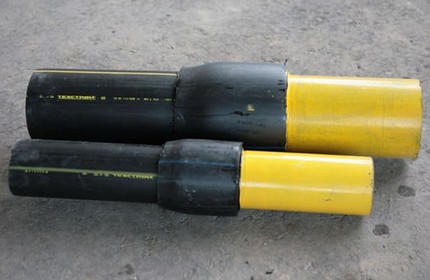
Deze methode is effectief wanneer u in krappe ruimtes moet werken. Bijvoorbeeld bij reparatiewerkzaamheden in putten of wanneer u aansluitingen moet maken op eerder verbonden buizen.
Er zijn geen uniforme normen voor mofsolderen in de nationale regelgeving. Deze technologie wordt vaker toegepast in Europese landen en wordt gereguleerd door de normen DVS-220715.
De technologie voor het verbinden van PE-buizen met behulp van moffen omvat een aantal basisstappen:
- Voorbereiding van het leidinggedeelte. Het buitenoppervlak van de aftakking wordt gereinigd van vet en stof. Hiervoor worden zeep- en alcoholoplossingen gebruikt, die in een breed assortiment verkrijgbaar zijn in bouwmarkten.
- Bewerking van de lasplaats. De dichtheid van de bevestiging hangt direct af van hoe glad de snede is uitgevoerd. Om een perfect glad oppervlak te verkrijgen, wordt het uiteinde van de buis opgewreven met een stuk fijnkorrelig schuurpapier.
- Afschuining maken. De verbinding van de aftakking wordt onder 45° afgeschuind. De afschuining zorgt voor een zo stevig mogelijke passing van de elementen en hun bevestiging.
- Montage van de mof. De mof wordt aangesloten op een stroombron. Nadat deze tot de ingestelde temperatuur is verwarmd, wordt de mof met één zijde (de doorn) op de buis geschoven en met het andere uiteinde (de huls) verbonden met de tweede aftakking van de buis.
Een cruciale voorwaarde voor het uitvoeren van elektromof lassen is het waarborgen van de stilstand van de onderdelen tijdens het opwarmen en stollen. Bij het inbrengen van de aftakkingen van de buisdelen in de holte van de verwarmde mof is het belangrijk om snel, maar uiterst voorzichtig te werken om oververhitting van het polyethyleen te voorkomen.
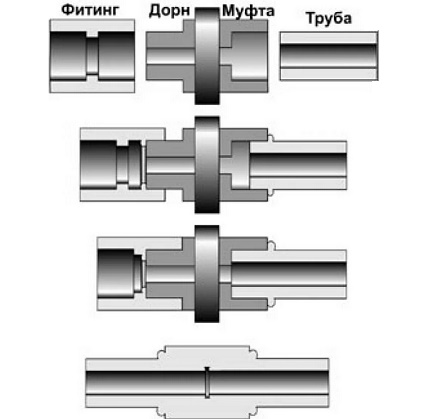
Op het moment dat de buisdelen in de holte van de mof worden ingebracht, moet u erop voorbereid zijn dat er langzaam vloeibaar plastic onder de mof vandaan komt. Na het voltooien van de werkzaamheden hoeft u alleen de mof te verwijderen en de verbonden leiding op een hard oppervlak te leggen om deze in de gewenste positie te fixeren.
Na het stollen van de smelt is op de lasplaats een strak tegen de buis aansluitende klembeugel zichtbaar.
Maar bij het kiezen van deze methode moet u er rekening mee houden dat kunststof buizen niet bijzonder stijf zijn. En daarom kan bij hoge inwendige druk de gecreëerde las eenvoudig loslaten. Een mofverbinding is niet de beste oplossing voor het aanleggen van verwarmingsleidingen en het maken van afvoeren onder de wastafel.
Een artikel is gewijd aan de evaluatie van de zwakke en sterke punten van verschillende methoden voor het lassen van PE-buizen, waarvan wij u aanraden de inhoud te lezen.
Losneembare verbindingsmethoden
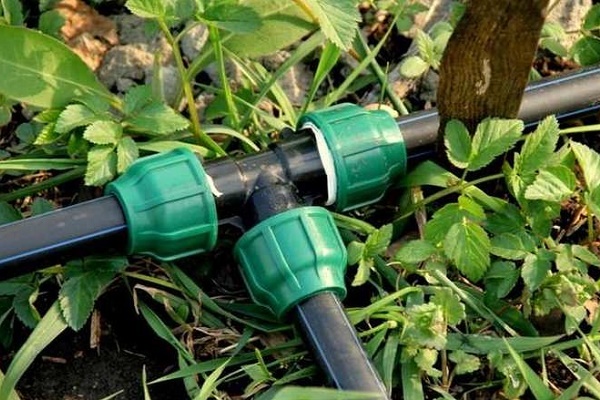
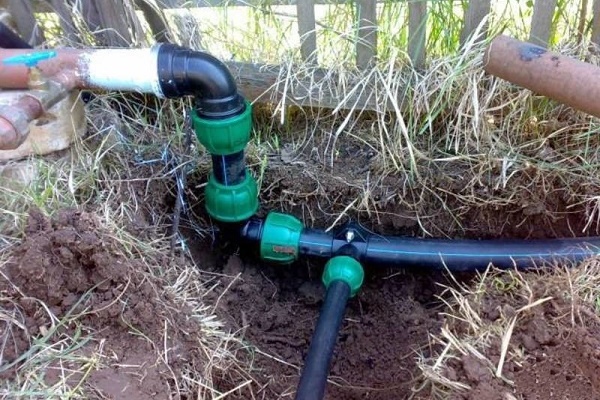
Als u de opties voor losneembare verbindingen bekijkt, worden deze gerealiseerd met behulp van flenzen en compressiefittingen. Bij strikte naleving van de montage zijn ze net zo betrouwbaar als die welke worden gemaakt met een lasapparaat.
Elk type onlosmakelijke verbinding bevat een veerkrachtig onderdeel. Bij het samendrukken met een krimpgereedschap vult het alle holtes in het verbindingsgebied, waardoor lekkages worden voorkomen.
Met behulp van HDPE-fittingen
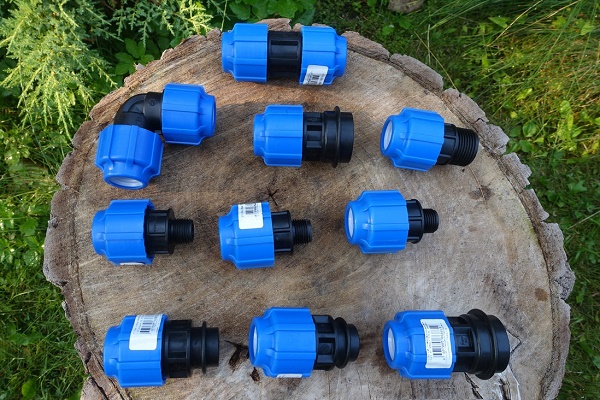
Voor deze methode worden compressiefittingen gebruikt, die bestaan uit verloopstukken met aan beide zijden buitendraad.
Ze kunnen buizen verbinden en zorgen voor een dichte verbinding met hoge afdichtingsprestaties. Bovendien is de losneembare verbinding eenvoudig op elk moment te verwijderen om de configuratie van de leiding te wijzigen of dringende reparaties uit te voeren.
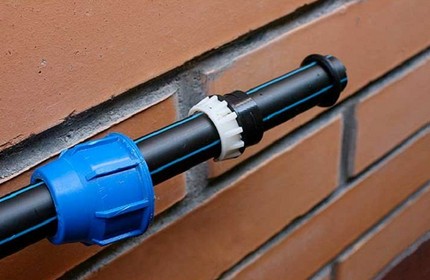
De stappen om een fittingverbinding te maken:
- Op de voorbereide uiteinden van beide buizen wordt een spreidring van polyurethaan of rubber geplaatst. De buitendiameter van de ring moet gelijk zijn aan de binnendiameter van de aan te sluiten buizen.
- De uiteinden worden voorzien van een spanmoer en twee drukkringen. De eerste ring dient om de spreidring uit te drukken, de tweede om de moer ten opzichte van het uiteinde van de buis af te dichten.
- De verbinding wordt gemaakt volgens het principe 'buis – fitting – buis'. Om de betrouwbaarheid te vergroten wordt deze aan beide zijden met de spanmoer vastgezet tot het einde.
Voor de montage van de onderdelen wordt een speciale sleutel gebruikt. Hiermee worden de klemmoeren op de verbindingsfittingen losgedraaid.
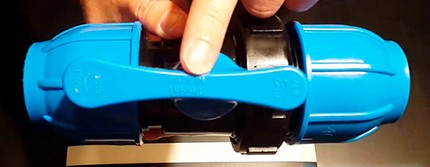
Het grootste voordeel van deze verbindingsmethode is dat deze gemakkelijk kan worden uitgevoerd, zelfs bij een aanzienlijke daling van de omgevingstemperatuur. Terwijl de grens voor lasverbindingen minimaal +5°C is.
Een breed assortiment aan verbindingselementen met verschillende diameters maakt het mogelijk om elke leiding te monteren en de nodige aftakkingen in de pijpleiding te maken.
Door middel van het plaatsen van een flens
Het flenstype verbinding wordt gekozen wanneer een HDPE-leiding moet worden aangesloten op stalen buizen. Met flenzen kunnen gemakkelijk kleppen, regelaars en afsluiters op de leidingen worden aangesloten.
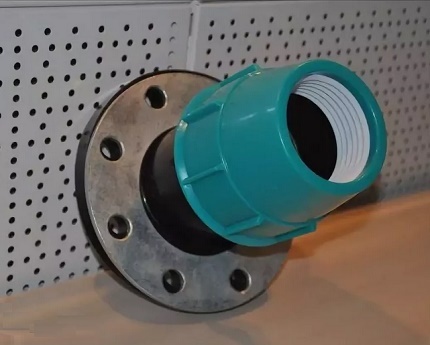
Voor montage op polyethyleen buizen worden flenzen gebruikt die voldoen aan GOST 12882,80. Deze hebben een vergrote binnendiameter.
De installatie van de flens verloopt als volgt:
- Op het ene uiteinde van de leiding wordt een schroefdraad aangebracht.
- In de schroefdraad wordt een element geschroefd.
- Over het element wordt de aftakking van de aan te sluiten buis geschoven.
- De verbindingsplaats wordt verwarmd met een mof of een bouwföhn.
Voordat u de flens plaatst, moet u deze controleren op scherpe uitsteeksels en braampjes die het uiteinde van de polyethyleen buis kunnen beschadigen.
Hoe een product buigen of strekken?
Polyethyleen buizen worden verkocht als rechte 12-meter lange stukken of als aaneengesloten producten die op grote rollen zijn gewikkeld. In opgerolde toestand krijgen de producten de vorm van ringen en raken ze vervormd. Voordat u een vervormde HDPE-buis rechtbuigt of buigt, moet u deze verwarmen.
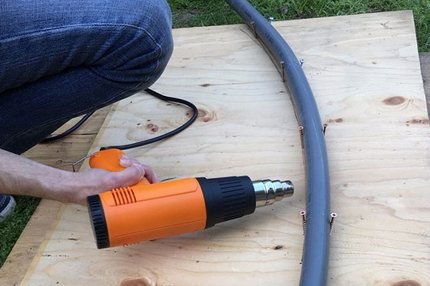
Polyethyleen van lage druk staat bekend om zijn goede elasticiteit. Maar het verliest deze eigenschap bij een verhittingstemperatuur boven +80°C. Dit moment wordt benut wanneer het nodig is de configuratie van het product te veranderen.
Maar u moet eraan denken dat de temperatuur voor het rechtbuigen of buigen alleen voor een korte periode mag worden verhoogd. Immers, de polyethyleen buis behoort tot de categorie bouwmaterialen die beschadigd kunnen worden bij overtreding van het temperatuurregime.
Overzicht van methoden om een buis te strekken
Het is het gemakkelijkst om een buis recht te buigen en knikken die zijn ontstaan tijdens opslag en transport te verhelpen na een lichte verhitting van het product. Indien de vervanging of reparatie van de pijpleiding in de zomer plaatsvindt, wanneer de zonnestralen het sterkst zijn, kan men deze gebruiken om de gestelde taak te bereiken.
UV-stralen zullen de gebruikseigenschappen van polyethyleen niet verslechteren, maar ze kunnen tijdelijk de wanden van het product verzachten. U hoeft alleen de verzachte buis langs een stijve steun of muur te bevestigen, of deze in een vooraf gegraven sleuf te leggen. Voordat u een gebogen HDPE-buis op de grond rechtbuigt, moet u het terrein vrijmaken.
Indien het werk in de winter moet worden uitgevoerd, gebruikt u heet water om het product te verwarmen. Maar deze methode is effectief voor buizen met een diameter van niet meer dan 50 mm. Als hulpmiddelen voor het rechtbuigen kunnen metalen leuningen en metselwerk worden gebruikt. Hoe dan ook: hoe korter het stuk product, hoe gemakkelijker het ermee te werken is.
Effectieve methoden om een werkstuk te buigen
Indien de omgekeerde situatie zich voordoet, waarbij een HDPE-buis moet worden gebogen, wordt dezelfde warmtebehandeling toegepast.
Voor het verwarmen worden de volgende methoden gebruikt:
- het blazen van hete gerichte lucht met een bouwföhn;
- het verwarmen van de wanden van het product met een gasbrander;
- het overgieten van het oppervlak met kokend water.
Om de buigprocedure te vereenvoudigen, kunt u beter een vormframe bouwen. Een mal waarvan de maat overeenkomt met de diameter van de te buigen buis, kan worden gemaakt van gewone hardboardplaten. Gebruik schuurpapier om het oppervlak van de mal glad te maken.
Om een HDPE-buis te buigen met een föhn, wordt het werk in de volgende volgorde uitgevoerd:
- De te behandelen plek wordt verwarmd met een bouwföhn.
- De verzachte werkstuk wordt in het vormframe geplaatst.
- Voorzichtig wordt de buis gebogen, zonder overmatige kracht uit te oefenen, om te voorkomen dat het product op de buigplek scheurt.
Nadat de vereiste buighoek is gecreëerd, moet het product worden achtergelaten tot het volledig is afgekoeld en pas daarna uit het frame worden verwijderd.
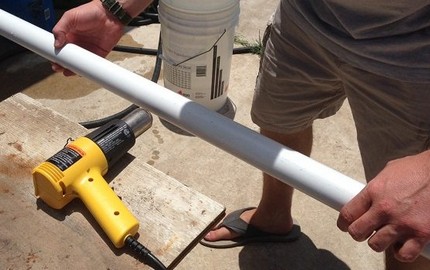
Belangrijk punt: bij het verwarmen van de buis moet u de 'gulden middenweg' aanhouden. Bij onvoldoende verhitting van het oppervlak kan de buis tijdens het buigen breken. Als u het verwarmingselement te dicht bij het product brengt tijdens het verhitten, kan het polymeer ontvlammen.
Conclusies en nuttige video over het onderwerp
Maak kennis met de nuances van het lassen en verwerken van PND-buizen in de volgende video's.
Video #1. Hoe wordt stomplassen uitgevoerd:
Video #2. Voorbeeld van het maken van elektromoffellassen:
Video #3. Optie voor het rechttrekken van een buis:
Bij het kiezen van de verbindings- en uitlijningsmethode voor polyethyleen buizen moet rekening worden gehouden met de druk van het werkmedium. Dit zal de negatieve invloed van de uitgevoerde manipulaties aan de leiding op de technische eigenschappen minimaliseren.
Zijn u de technische nuances van het verbinden van polyethyleen buizen bekend die niet in het artikel worden beschreven? Heeft u persoonlijke ervaring met het aanleggen van PND-leidingen die u wilt delen met de bezoekers van de site en met ons? Schrijf dan alstublieft commentaren in het onderstaande blok, plaats foto's, stel vragen over het onderwerp van het artikel.
 Montage van polypropyleenbuizen met uw eigen handen: technologie voor het werken met PP-leidingen
 Hoe u een stoel van polypropyleen buizen maakt: stapsgewijze instructie voor het maken
 Hoe buig je een profielbuis met de hand zonder speciale gereedschappen
 Zelf koperen leidingen installeren: installatietechniek van een koperen leidingnet
 Zelf metaal-kunststof leidingen installeren: verbindingstechniek en voorbeelden van leidingaanleg
 Zelfgemaakte knutselwerkjes van polypropyleen buizen: opties voor zelfgemaakte projecten voor thuis
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten