Hoe buig je een profielbuis met de hand zonder speciale gereedschappen

Profielbuizen zijn onmisbaar bij het monteren van frames voor constructies. Kassen, diverse broeikassen, tuinhuisjes en andere objecten worden ermee snel en kwalitatief gebouwd. Echter, het is niet zo eenvoudig.
Om zo'n buis te buigen, moet u dure speciale apparatuur gebruiken, wat niet altijd haalbaar is voor de doe-het-zelver. Laten we bespreken hoe u een profielbuis thuis kunt buigen.
Inhoud van het artikel:
Profielbuis – wat is dat?
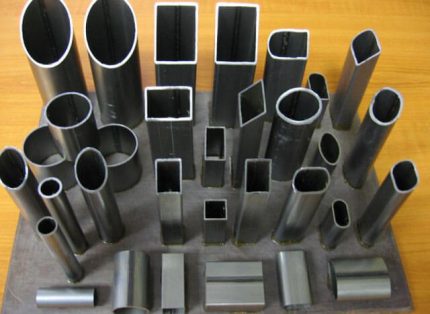
Een profielbuis wordt beschouwd als een buis met een andere doorsnede dan rond. Deze kan rechthoekig, ovaal, zeshoekig of vierkant zijn. De buis heeft een hoge sterkte, omdat de zijden dienen als verstijvingsribben.
Profielproducten kunnen aanzienlijke buigbelastingen aan, waardoor ze een goede keuze zijn voor het bouwen van metalen frames van gebouwen voor uiteenlopende doeleinden.
Grondstof voor de productie van profielbuizen is meestal hoog- of laaggelegeerd staal. Afhankelijk van de productiemethode onderscheidt men elektrisch gelaste, koud- en warmgewalste, naadloze buizen.
Producten verschillen in wanddikte en profielhoogte. Dergelijke buizen kunnen worden gebruikt voor het maken van diverse onderdelen zoals frames, trappen en leuningen. Meestal wordt profielbuis toegepast in de bouw voor het maken van boogconstructies en als vervanging van ijzeren balken bij het bouwen van frames.
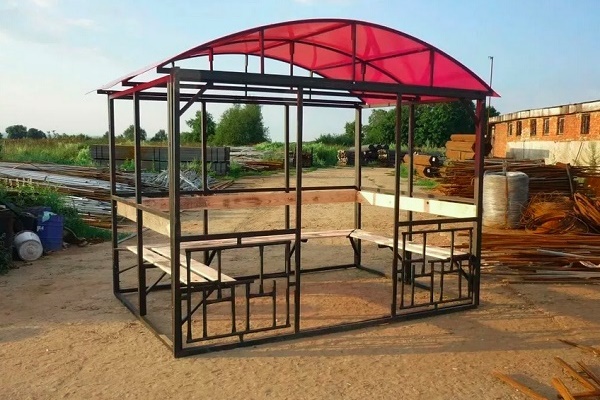
Vaardigheden in het buigen van profielbuizen zijn nuttig voor thuisklussers die hun eigen perceel willen inrichten:
Mogelijke complicaties tijdens het werk
Het buigen van zo'n buis is een proces waarbij het element een soepel gebogen vorm krijgt. Dit kan alleen onder druk, omdat het onderdeel een hoge sterkte heeft. Om de voor het buigen benodigde drukkracht te verminderen, kan verhitting van het te buigen fragment worden gebruikt.
Ondanks de schijnbare eenvoud van de handeling, worden niet altijd elementen van de gewenste configuratie verkregen na het buigen. Er ontstaan vaak problemen. Tot de meest voorkomende complicaties behoren er drie.
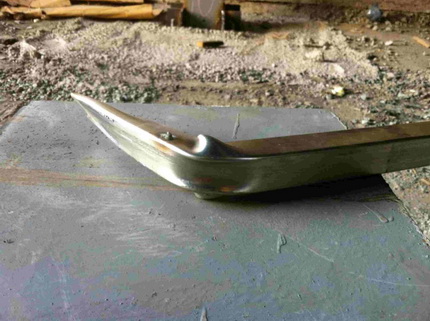
De eerste is dat de binnenzijde van het profiel eigenaardige plooien vertoont die lijken op een golfvorm. In de juiste variant trekt deze gelijkmatig samen.
De tweede moeilijkheid is het scheuren van de buitenwand van de profielbuis. Tijdens het buigen rekt deze uit. Soms kan het metaal de kracht niet weerstaan en barst het. Het derde probleem is dat de buis, door van vorm te veranderen, de coaxialiteit van de elementen kan verliezen.
Dit betekent dat de fragmenten in gebogen toestand in verschillende vlakken zullen liggen. En dat is ontoelaatbaar. De praktijk leert dat alle complicaties het gevolg zijn van een verkeerde keuze van de buigmethode.
Om correct te kiezen, moet u rekening houden met de plastische mogelijkheden van de profielbuis. Deze worden bepaald door de afmetingen en vorm van de doorsnede, evenals de wanddikte van het product. Op basis van deze waarden kan de minimaal mogelijke buigradius worden berekend. Het wordt ten zeerste afgeraden om een kleinere bochtradius te proberen.
Om de minimale radius te bepalen, hebben we de doorsnedehoogte nodig. Deze wordt als volgt berekend. De profielhoogte wordt gemeten en daarvan wordt tweemaal de wanddikte van het product afgetrokken.
Het verkregen getal is de gewenste hoogte, we noemen het h. Voor buizen met een rechthoekige of vierkante doorsnede geldt de volgende regel. Als de profielhoogte hoger is dan 20 mm, is het onderdeel bestand tegen buigen over een lengte van minimaal h x 3,5.
Producten met een profiel lager dan 20 mm kunnen worden gebogen over een lengte van h x 2,5 of groter. Deze regel geldt voor alle buizen. De wanddikte van het onderdeel heeft echter ook invloed op de buigbeperkingen.
Hoe dunner deze is, hoe groter de kans op scheuren of vervorming van het onderdeel. Experts raden ten zeerste af om te proberen brede producten te buigen waarvan de wanddikte minder dan 2 mm is. In dat geval is het optimaal om een lasapparaat te gebruiken.
Nog een punt dat u moet weten. Buizen van laaggelegeerde en koolstoflegeringen zijn zeer veerkrachtig en kunnen na het buigen als het ware 'terugveren', in een poging hun oorspronkelijke vorm aan te nemen.
Dit vereist extra werk aan het product, omdat het opnieuw moet worden aangepast aan een vooraf gemaakte mal. Daarom wordt aanbevolen de waarde van het plastische weerstandsmoment van deze profielbuis te achterhalen en het buigen uit te voeren rekening houdend met deze indicator. Hoe kleiner deze is, hoe minder het onderdeel zal 'terugveren'.
Kenmerken van verschillende methoden om profielen te buigen
Er zijn twee basismethoden voor het buigen van een profielbuis: koud en warm. De eerste veronderstelt dat het buigproces wordt uitgevoerd zonder voorafgaande temperatuurbehandeling van het onderdeel.
Terwijl de tweede alleen wordt uitgevoerd met een voorverwarmde buis. Men moet toegeven dat het verhitten van het onderdeel de plasticiteit aanzienlijk verhoogt en het buigproces vergemakkelijkt.
Er bestaan geen normen die het gebruik van de koude en warme buigmethode voor profielproducten strikt regelen. Die zijn er alleen voor buizen met een ronde doorsnede. Volgens deze normen wordt warm buigen gebruikt voor onderdelen met een diameter van 100 mm of meer. Voor rechthoekige en vierkante buizen gelden enigszins andere regels.
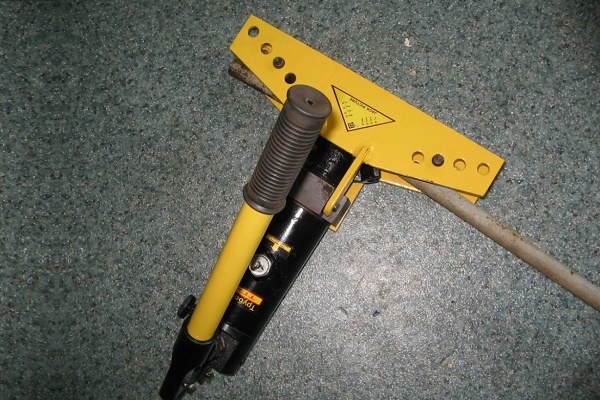
Als er een eenmalige buigklus aan een buis is, kunt u een hydraulische handmatige buigmachine kopen, maar beter is om er een te huren:
Loodgieters adviseren om alle buizen met een profielhoogte van minder dan 10 mm alleen koud te buigen. Producten met een profielhoogte van 40 mm of hoger worden met de warme methode gebogen.
Hoe onderdelen met een profielhoogte van 10 tot 40 mm te buigen, beslist de uitvoerder. Om fouten te voorkomen, kunt u een proefbuiging uitvoeren. Over het algemeen, als u een pijpenbuiger bij de hand heeft, kunt u hiermee een buis buigen zonder enige verhitting.
Als er geen speciaal gereedschap is, kunt u het beste een proefbuiging van de profielbuis uitvoeren. Hiervoor wordt één rand van het onderdeel stevig in een bankschroef geklemd. Aan het andere uiteinde wordt een buis met een grotere diameter dan het te buigen werkstuk geschoven.
De resulterende 'hefboom' moet stevig worden getrokken, waardoor het werkstuk buigt. Als het onderdeel buigt, kunt u de koude buigmethode gebruiken. Zo niet, dan wordt buigen met voorverwarming toegepast.
Nuances van warm buigen
Het buigen van een deel van een profielbuis vindt plaats nadat het is verhit. Het is raadzaam de bewerking in één keer uit te voeren, omdat herhaalde verhitting van het metaal ongewenst is. Een werkstuk dat is afgekoeld tot een lichte kersrode kleur, kan scheuren.
Daarom is deze methode ideaal voor het maken van een enkelvoudige hoekbocht. Voor het buigen van een profiel tot een ronde boog moet deze met voorzichtigheid worden toegepast, omdat herhaalde verhitting in dit geval onvermijdelijk is.
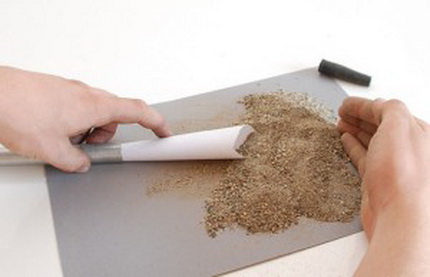
Om een profielbuis op de juiste manier warm te buigen, dient u een vulmiddel te gebruiken. Zo wordt mogelijke indeuking van het onderdeel voorkomen. Als vulmiddel wordt meestal zand genomen.
De optimale keuze is middelkorrelig bouwzand. Als dat niet beschikbaar is, is materiaal uit een zandbak geschikt. Eerst moet het worden gereinigd van ongewenste onzuiverheden.
Hiervoor wordt het zand door een zeef met maaswijdte van 2-2,5 mm gezeefd. Zo worden grote steentjes en vuil verwijderd. Als tijdens het buigen zo'n insluiting zich direct tegen de buiswand bevindt, ontstaat er een relïef dat volkomen ongewenst is.
Te fijne zandkorrels zijn ook niet gewenst. Tijdens het verhitten kunnen ze samenbakken, wat ongewenst is. Daarom moet het zand nogmaals worden gezeefd, nu door een fijne zeef. De maaswijdte moet ongeveer 0,7 mm zijn. We calcineren het gezeefde zand.
Het vulmiddel is klaar. Nu kunt u zich met het onderdeel bezighouden. Eerst moet u de buis gloeien op het gedeelte waar de buiging zal worden uitgevoerd. Daarna kunt u beginnen met het maken van de pluggen.
Er zijn twee even grote onderdelen nodig die beide uiteinden van de profielbuis afsluiten, zodat het zand er niet uit kan lopen. De pluggen worden alleen van hout gemaakt, ander materiaal mag niet worden gebruikt.
Laten we de afmetingen en vorm van de onderdelen bepalen. Dit moeten piramiden zijn, waarvan de lengte tien keer groter is dan de breedte van de basis. De afmetingen van de basis zelf moeten bijna twee keer zo groot zijn als de opening die door deze plug wordt afgesloten. De voorbereide onderdelen moeten aan de buis worden gepast.
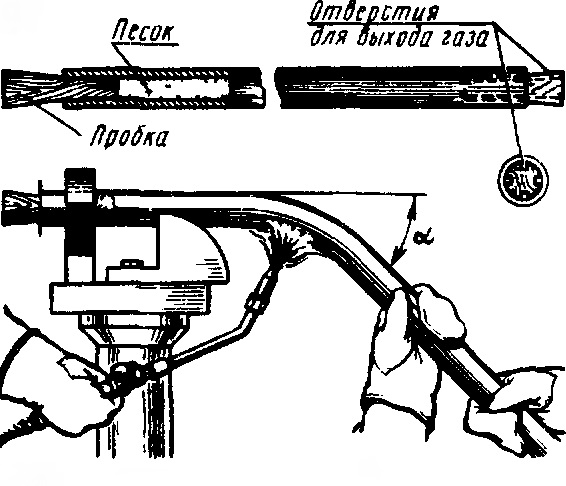
Als alles goed is, maakt u aan elke kant van een van de pluggen een langsgroef. Via deze groeven zal het tijdens het verhitten opgehoopte gas uit het werkstuk ontsnappen. U kunt beginnen met het vullen van de buis.
Hiervoor neemt u een plug zonder groeven en plaatst deze. Een gewone trechter wordt in het tegenoverliggende uiteinde van het werkstuk gestoken. Als de buis lang is, plaatst u deze onder een hoek ten opzichte van de grond; als hij kort is, loodrecht.
Door de trechter vult u in kleine porties zand. Na elke portie neemt u een rubberen of houten hamer en tikt u het werkstuk van onderen goed aan, zodat het zand zich zo gelijkmatig mogelijk verdeelt en verdicht. Wanneer bij het tikken over de hele lengte van de buis een dof geluid hoorbaar is, moet u stoppen. Dat betekent dat het werkstuk volledig met zand is gevuld.
De met zand gevulde voorvorm wordt afgesloten met de tweede plug. Nu moet u met krijt de grenzen markeren van het gedeelte dat moet worden verhit. De lengte ervan moet minimaal zes diameters van de voorvorm bedragen.
Het werkstuk wordt stevig vastgezet in een klem of bankschroef. Als de buis gelast is, moet u deze zo bevestigen dat de las aan de buitenkant van de bocht zit. Als deze aan de binnenkant zit, kan het werkstuk barsten.
Nu moet u een deel van de buis verhitten tot kersenrood. Dit kan met een soldeerlamp of een gas-soldeerbrander. Belangrijk punt: het hele gedeelte moet gelijkmatig worden verhit.
U mag geen oververhitting van afzonderlijke fragmenten toelaten. Als dit toch gebeurt, moet u dergelijke gedeelten afkoelen. Een indicator van een voldoende verhitte buis is de afspringende walshuid.
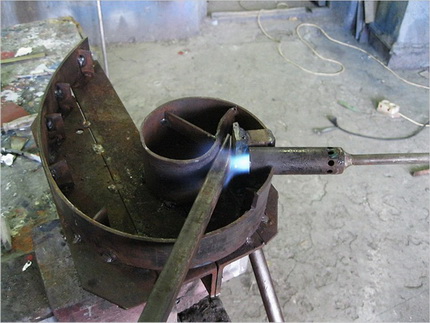
Nadat de voorvorm is verhit, schuift u een buisfragment met een grotere doorsnede over het uiteinde. Zodat de rand van het werkstuk net niet tot aan de toekomstige bocht reikt. Vervolgens buigt u de buis voorzichtig in de gewenste vorm.
Dit moet u in één keer doen met een vloeiende, geleidelijke beweging in het verticale of horizontale vlak. De verkregen bocht wordt gecontroleerd met een mal.
De gebogen buis moet afkoelen, waarna u deze nogmaals met de mal vergelijkt en controleert of de vorm correct is. Als dat zo is, worden de pluggen eruit geslagen. Vaak is dat lastig, dan kunt u de houten pluggen gewoon uitbranden en het zand uitstorten.
Om een scherpe bocht zonder vouwen en scheuren te krijgen, moet u de buis zo strak mogelijk met zand vullen en het werkstuk gelijkmatig verhitten.
Kenmerken van koud buigen
Een profiel zonder verhitting buigen kan op verschillende manieren. Het eenvoudigste is om dit te doen met een speciaal gereedschap, namelijk een profielbuigmachine. Deze kunt u kopen of zelf maken, wat vrij ingewikkeld is.
Echter, de aankoop van het gereedschap is niet rendabel als u slechts een paar onderdelen hoeft te buigen. Daarom zijn velen geïnteresseerd in hoe het buigen van een profielbuis met de hand gebeurt en of het überhaupt mogelijk is.
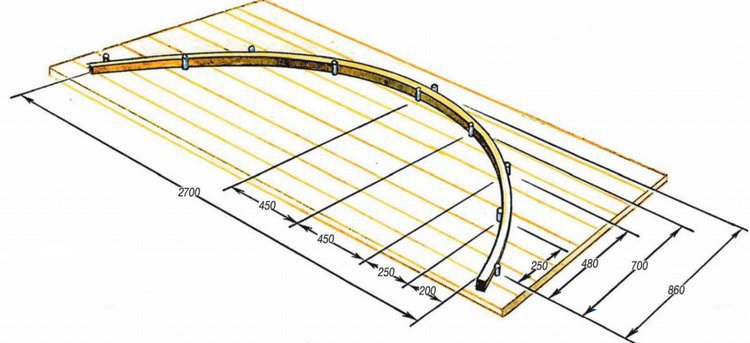
Een dergelijke bewerking is heel goed mogelijk. Om deze uit te voeren heeft u eenvoudige hulpmiddelen nodig zoals een mal of een buigplaat. Deze kunnen eenvoudig worden samengesteld uit alledaagse materialen. Voor het buigen moet u de vulstof voor de buis bepalen.
Als de hoogte van het profiel kleiner is dan 10 mm, hoeft het onderdeel niet te worden gevuld; voor producten met een grotere hoogte is vulstof verplicht. Dit kan zand zijn, bereid op de hierboven beschreven manier, of een veer.
In het laatste geval kiest u een onderdeel van staal met een dichte winding. De diameter moet zodanig zijn dat het strak in de holte van de profielbuis past. Alleen zo kan het effectief voorkomen dat de doorsnede van de buis op het buiggedeelte te abrupt verandert.
Om de veer na het werk gemakkelijk te kunnen verwijderen, wordt vóór het plaatsen een stuk draad stevig aan de rand bevestigd.
Nu moet u het type buighulpmiddel bepalen. Dit kunt u doen door de profielhoogte van het product te kennen. Voor een dunne buis met een profielhoogte kleiner dan 10 mm gebruikt u een buigplaat met pinnen die als aanslagen dienen. Ze worden geplaatst volgens de buigradius van het onderdeel. De buis wordt tussen de aanslagen gelegd en krijgt de gewenste vorm.
Men begint het onderdeel vanuit het midden te plaatsen, zo is de bewerking eenvoudiger. Daarna schuift men geleidelijk naar de randen van het product. Een belangrijk nadeel van deze buigmethode is dat er aanzienlijke kracht moet worden uitgeoefend.
Bovendien is het vrij moeilijk om de buiging exact volgens de mal uit te voeren; het is zeer waarschijnlijk dat er enige afwijkingen van de gewenste vorm zullen zijn.
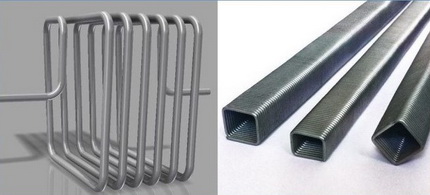
Buizen met een profielhoogte van meer dan 10 maar minder dan 25 mm worden gebogen met speciale apparatuur die is uitgerust met een rol. Deze werkt volgens het principe van de zogenaamde Volnov-machine.
Dit gebeurt op de volgende manier. Het onderdeel wordt stevig in de bankschroef vastgezet. Via een rol wordt er aanzienlijke kracht op uitgeoefend, waardoor het element buigt. Deze methode maakt het buigen preciezer en van hogere kwaliteit.
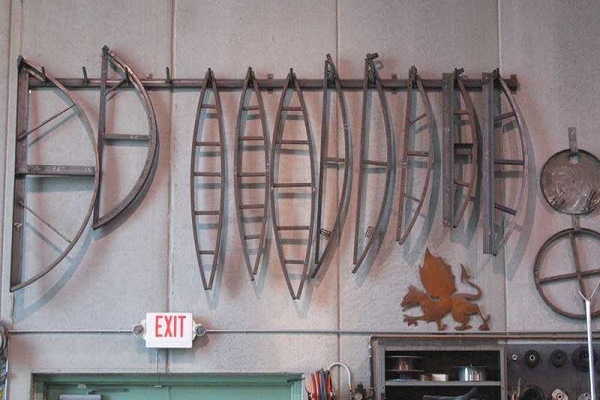
Maar ook in dit geval zult u aanzienlijke fysieke inspanning moeten leveren om het gewenste resultaat te bereiken. Als u een onderdeel met een grote buigradius nodig hebt, bijvoorbeeld een boog voor een frameconstructie, worden vlakparallelle platen of een doorn gebruikt.
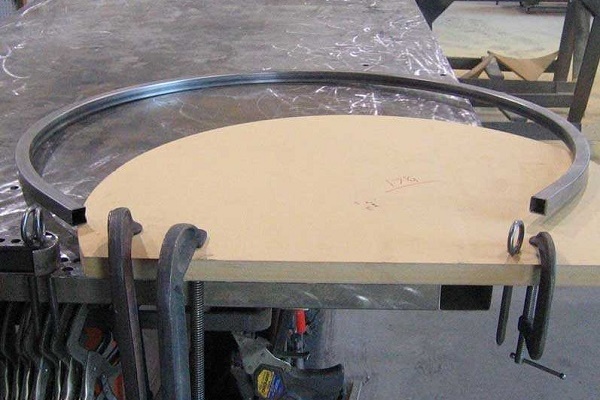
Het hulpmiddel is een vaste ronde mal, waarop klemmetjes zijn aangebracht die dienen om het onderdeel te fixeren.
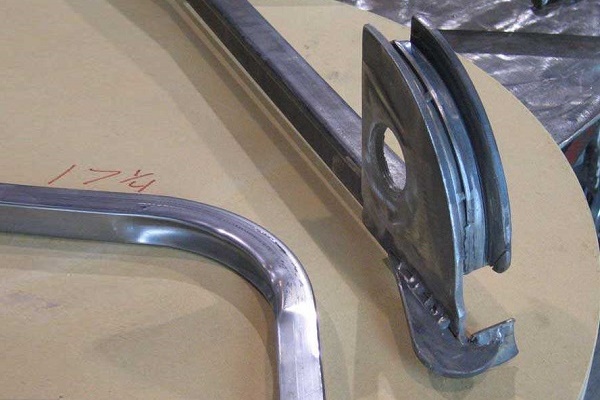
De profielbuis wordt met kracht in de groef geplaatst, waarvan de maat exact overeenkomt met het profiel van het product. De fixatieklemmen houden de fragmenten van het onderdeel op hun plaats totdat het hele element in het hulpmiddel is gelegd. Zo krijgt de buis de gewenste vorm.
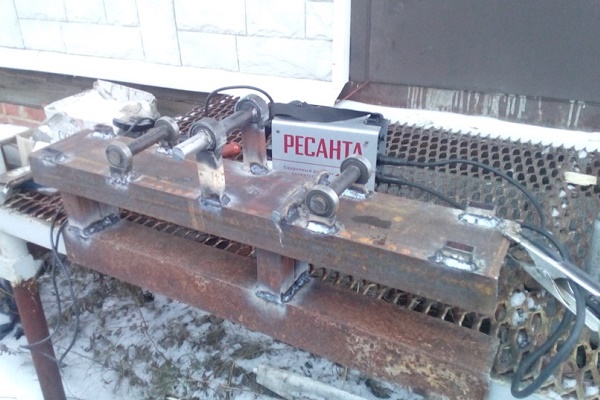
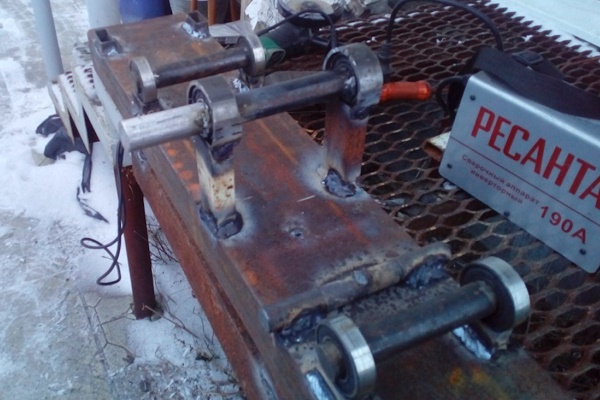
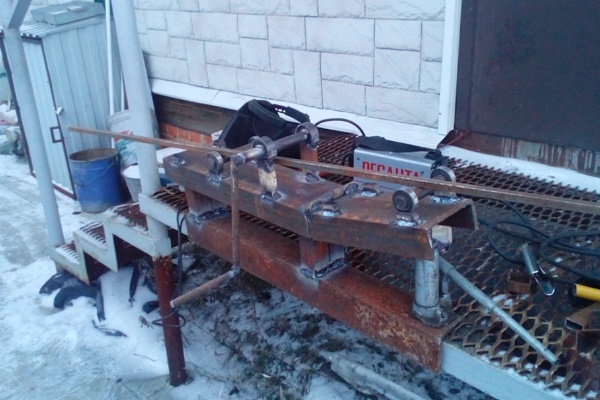
Als u over basale vaardigheden van een elektrisch lasser beschikt, kunt u een eenvoudige machine voor het buigen van profielbuizen met uw eigen handen maken:
Wij raden u ook aan het artikel te bekijken waarin we hebben uitgelegd hoe u buizen van verschillende metalen kunt buigen – lees meer verder.
Eenvoudigste hulpmiddelen voor koud buigen
We bekijken hoe u zelf twee zeer eenvoudige hulpmiddelen kunt maken die u helpen een profielbuis te buigen.
Doorn voor het profiel
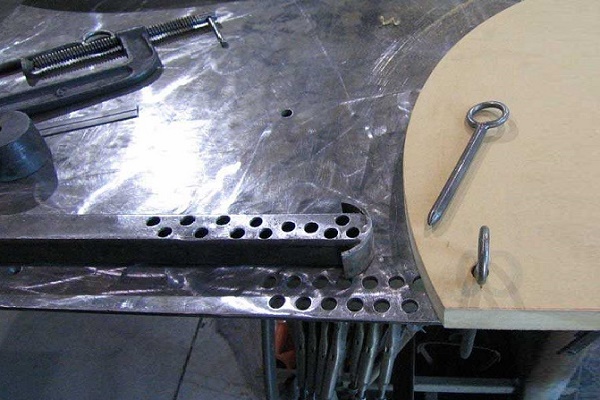
De basis voor de aanpassing zal een werkbank zijn. Het is belangrijk dat niet alleen het werkgebied, maar ook de ruimte eromheen vrij is. Om de mal te bevestigen, moet u in een rand van het werkbankblad meerdere dicht bij elkaar geplaatste gaten maken.
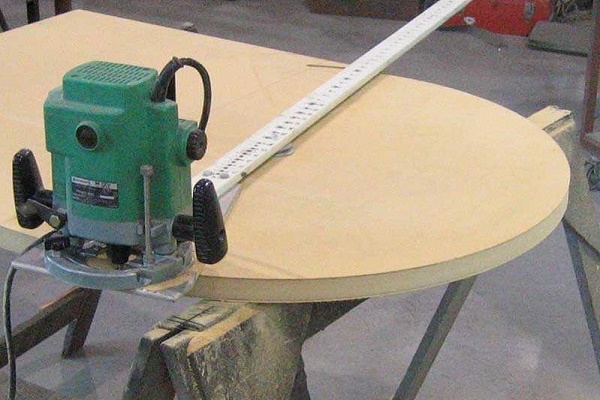
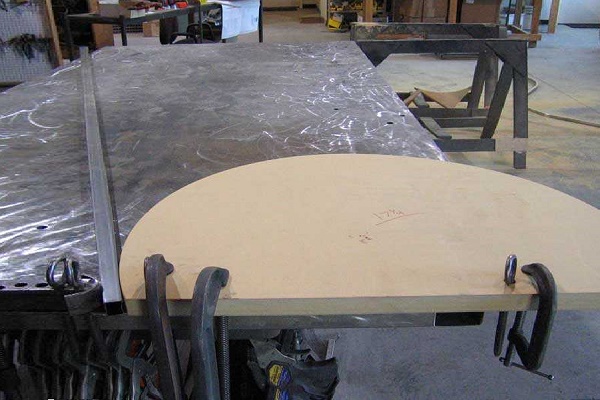
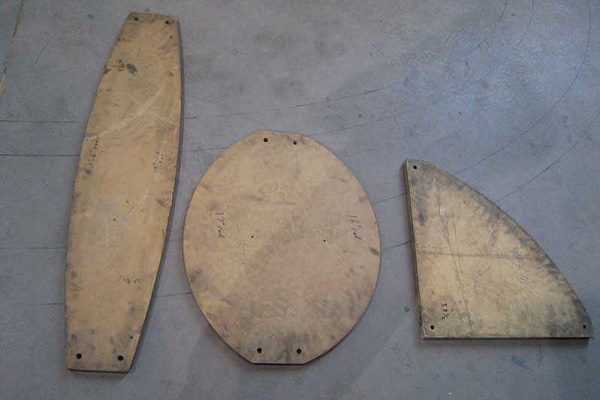
De mal of het sjabloon wordt eigenlijk van multiplex gemaakt. Deze optie is echter alleen aanvaardbaar als het de bedoeling is meerdere onderdelen te maken.
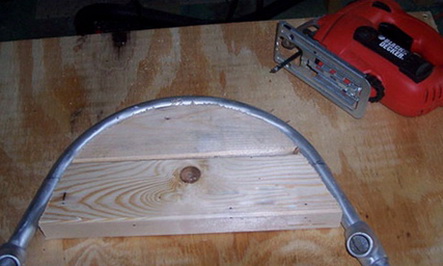
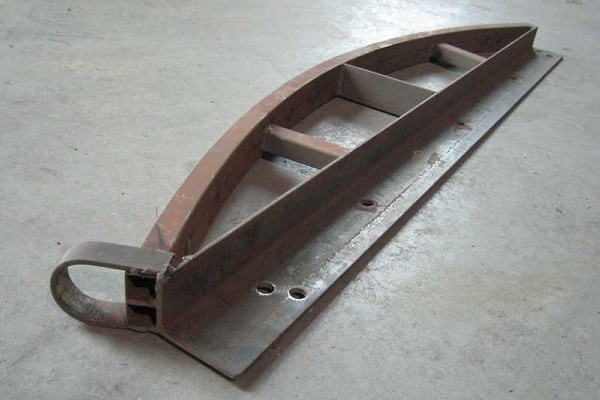
Als u echter een groot aantal buizen volgens dit sjabloon moet buigen, kunt u de mal het beste maken van een stalen hoekprofiel. In sommige gevallen moet het profielproduct onder verschillende hoeken worden gebogen.
Voor dit werk heeft u meteen meerdere sjablonen nodig, die u van tevoren moet voorbereiden. Voor aanvang van de werkzaamheden wordt de mal stevig aan de ondergrond bevestigd met behulp van lijmklemmen.
Aan de rand ervan wordt de te buigen buis stevig vastgezet. Daarna wordt het buigen uitgevoerd. De handeling wordt geleidelijk uitgevoerd, zonder plotselinge rukken. De kracht die op de buis wordt uitgeoefend, moet geleidelijk toenemen. Tijdens het buigen neemt het onderdeel de vorm van de mal aan. Hiervoor is aanzienlijke kracht nodig.
Geavanceerde buigplaat
Dit is een handige multifunctionele voorziening waarmee u een kwalitatieve buiging van het profiel kunt uitvoeren. Het apparaat bestaat uit een stevige metalen basisplaat, bevestigd op een sokkel. Deze wordt met bevestigingsbouten op de vloer van de werkplaats vastgezet.
Een eenvoudig uit te voeren en betaalbare buigplaat met mal kunt u met uw eigen handen maken:
Als alternatief kunt u een soortgelijk hulpmiddel overwegen dat aan de werkbank wordt bevestigd. Na het werk is de buigplaat eenvoudig te demonteren en op te bergen, of u kunt deze gebruiken als ondersteuning voor andere bankwerkerswerkzaamheden.
Voor het maken van zo'n hulpmiddel heeft u een dikke metalen plaat nodig. Deze wordt op een telescopische standaard gelast. Voor de aanslagen bij het buigen worden twee gaten in de basisplaat gemaakt.
In deze gaten worden stophouten geplaatst. Hierover worden hulpstukken van verschillende stralen geschoven en vastgezet, waardoor u de buizen naar wens kunt buigen. Uit dik plaatstaal wordt een drukplaat gesneden.
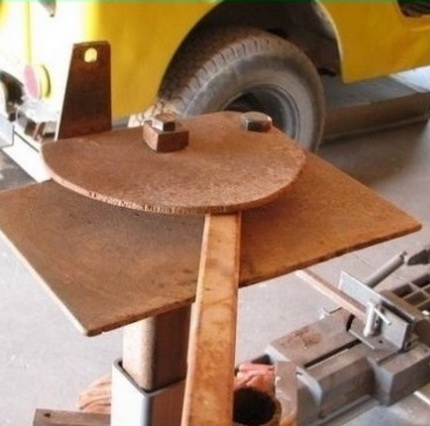
Het gebruik ervan is verplicht om te voorkomen dat de uitlijning van het te buigen werkstuk wordt verstoord, omdat het buigen van een profielbuis zonder buigmachine deze per ongeluk in twee verschillende richtingen kan vervormen. De plaat wordt boven de hulpstukken op de stophouten bevestigd.
Het buigproces zelf verloopt als volgt. Een stuk buis wordt in het hulpmiddel vastgezet, waarna u met kracht aan de tegenoverliggende rand trekt. Het werkstuk zou moeten beginnen te buigen. Als dit niet gebeurt vanwege onvoldoende kracht, kunt u proberen de hefboom te vergroten door het werkstuk met een buis van grotere diameter te verlengen.
Conclusies en nuttige video over het onderwerp
Buis buigen met een doorn van stalen hoekprofielen:
Hoe u eenvoudig en snel een zelfgemaakte buigmachine kunt maken:
De eenvoudigste manier om een profielbuis te buigen:
Er zijn nogal wat manieren om profielbuizen met de hand te buigen. Ze hebben allemaal een gemeenschappelijk nadeel: er is een zeer grote kracht nodig om ze te buigen. Een fysiek onvoorbereide vakman kan dergelijk werk misschien niet aan. Het buigen van werkstukken met gespecialiseerde apparaten is veel eenvoudiger, nauwkeuriger en vereist geen bijzondere fysieke inspanning.
Het probleem is dat de kosten van dergelijke apparatuur vrij hoog zijn. Het is dan ook zeker niet rendabel om een apparaat alleen aan te schaffen om een eenmalige klus uit te voeren. De beste optie is het huren van gespecialiseerde apparatuur, waarmee u voor een klein bedrag profielwerkstukken kunt krijgen die precies volgens het sjabloon zijn gebogen.
Als u over de benodigde vaardigheden beschikt, deel dan uw ervaringen met onze lezers. Het feedbackformulier bevindt zich onder het artikel. Daar kunt u ook een vraag stellen over het onderwerp van het artikel, en wij zullen proberen deze snel te beantwoorden.
 Zelf HDPE-buizen installeren: lasinstructie + hoe dergelijke buizen te buigen of recht te maken
 Machine voor het buigen van profielbuizen: hoe u zelf een pijpenbuigmachine maakt
 Hoe u een stoel van polypropyleen buizen maakt: stapsgewijze instructie voor het maken
 Zelfgemaakte knutselwerkjes van polypropyleen buizen: opties voor zelfgemaakte projecten voor thuis
 Zelf metaal-kunststof leidingen installeren: verbindingstechniek en voorbeelden van leidingaanleg
 Montage van polypropyleenbuizen met uw eigen handen: technologie voor het werken met PP-leidingen
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten
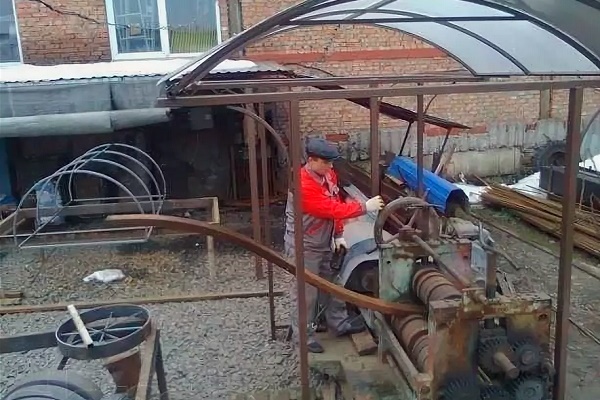
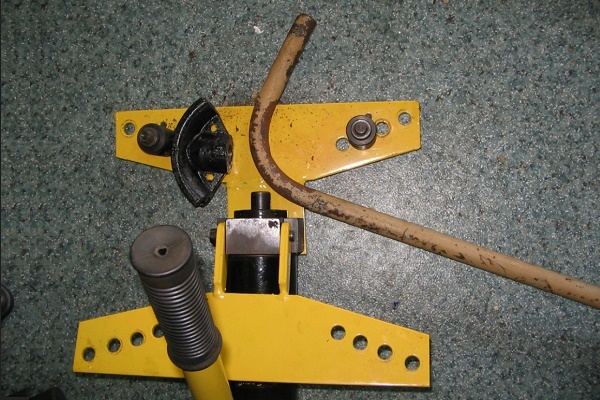
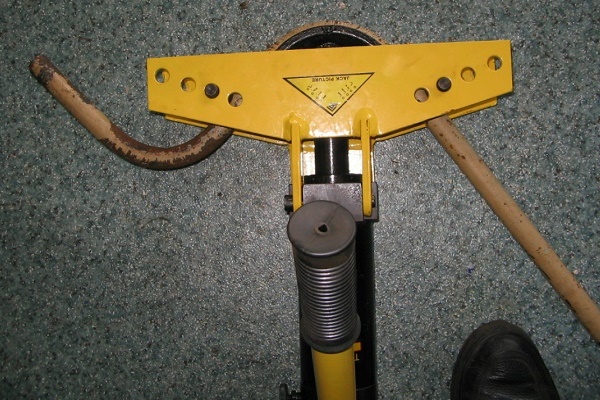
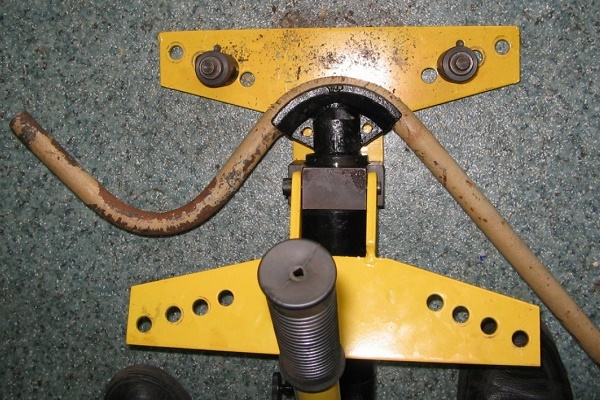
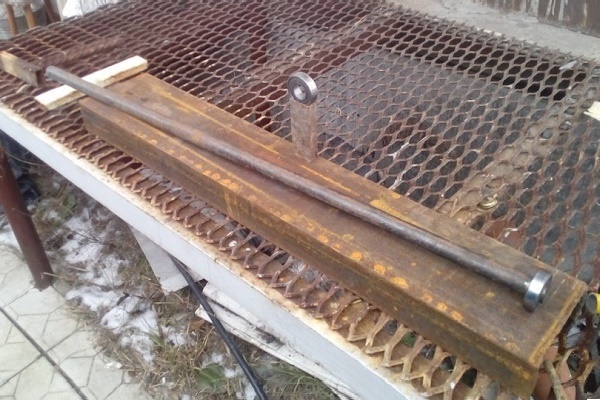
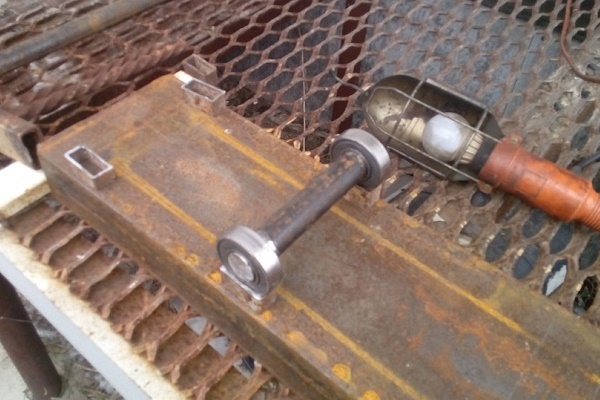
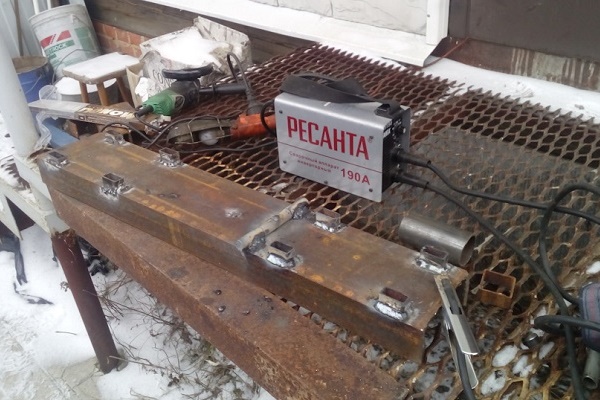
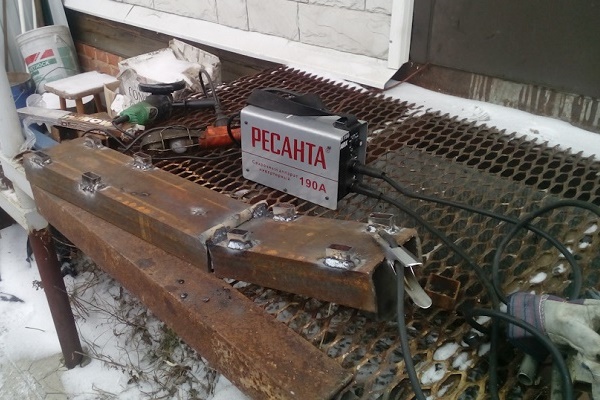
Ik heb zelf geprobeerd met behulp van verhitting twee profielbuizen gelijk te buigen:
1) Ze zijn verschillend geworden!
2) De binnenkant kreeg rimpels (maar gelukkig rekte de buitenkant goed en glad uit).
3) Ik zal dit niet meer zelfstandig doen.
Vreemd dat niemand in de handel mij kon vertellen waar ik terecht kon voor dit werk. Ik heb mijn fouten ook zelf hersteld, redelijk. Niet ideaal, maar ik ben erin geslagen.