Machine voor het buigen van profielbuizen: hoe u zelf een pijpenbuigmachine maakt

In het huishouden wordt een machine voor het buigen van profielbuizen niet zo vaak gebruikt dat u dure fabrieksapparatuur moet kopen.
Wanneer een dergelijke behoefte zich voordoet, kunt u een eenvoudige pijpenbuiger privé maken, nadat u heeft bepaald welk type constructie geschikt is voor de taak.
In dit artikel worden de verschillende soorten machines voor het buigen van buizen in detail besproken, de werkingsprincipes en constructiemethoden beschreven.
Inhoud van het artikel:
Soorten machines voor het buigen van profielbuizen
Er bestaan veel modificaties van apparatuur voor het veranderen van de configuratie van profielbuizen. Dit heeft te maken met de minimale buigradius. Als u deze belangrijke parameter verwaarloost, zullen de sterkte-eigenschappen van het materiaal op de buiglocatie verslechteren. Ook moet u enkele technologische nuances van het buigen van metalen buizen kennen en er tijdens het werk rekening mee houden.
Bij het kiezen van een constructie worden het materiaal van het werkstuk, de diameter en de wanddikte in aanmerking genomen.
Classificatie van buigmachines naar type aandrijving
Afhankelijk van het type aandrijving zijn machines die zijn bedoeld voor het buigen van alle buizen handmatig, elektromechanisch of hydraulisch.
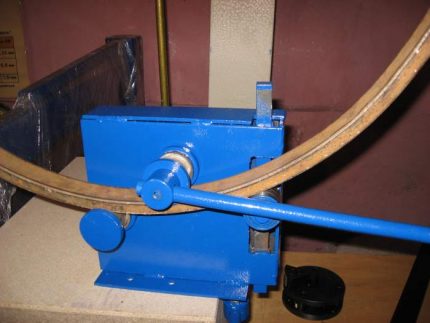
Handmatig. Dit zijn uiterst eenvoudige mechanismen die zelfs beschikbaar zijn voor iemand die niet is ingewijd in de fijne kneepjes van het werken met metaal.
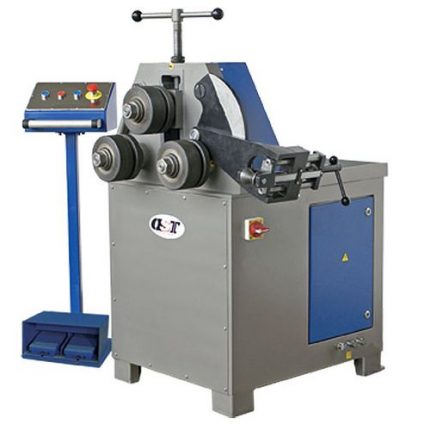
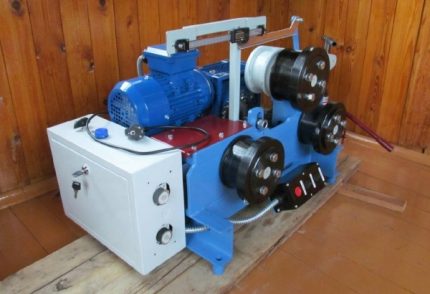
Elektromechanisch. Zo'n machine heeft een aandrijving in de vorm van een elektromotor - een stappenmotor of een gewone, aangesloten via een onderste versnellingsbak. De laatste oplossing zorgt voor een hoogwaardige buiging door een juiste spanningsverdeling.
Het mechanisme is niet eenvoudig; om het te maken zijn speciale kennis en enige professionaliteit vereist.
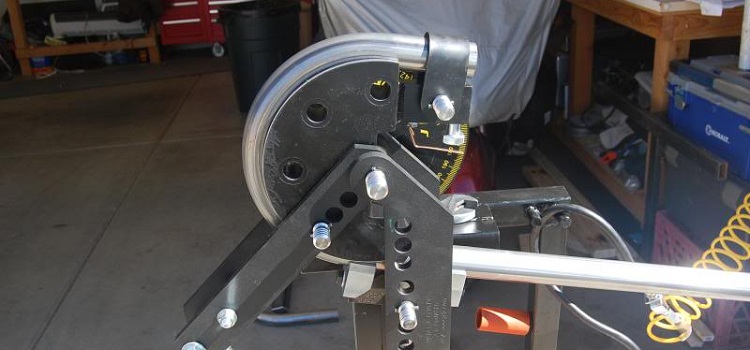
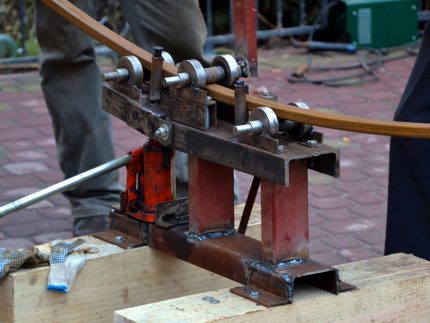
Hydraulisch. De aandrijving in dit model is handmatig. In tegenstelling tot een eenvoudige handmatige constructie, is hier een hydraulische cilinder in het schema opgenomen, wat de spierkracht die bij het buigen wordt toegepast aanzienlijk vermindert.
De walsen maken het mogelijk om een profielbuis in elke gewenste richting te buigen. Een handmatige profielbuiger met hydrauliek kan met zijn lichte gewicht buizen met een breedte tot 10 cm buigen.
Soorten pijpenbuigers naar installatiemethode
Er is ook een indeling van profielbuigers afhankelijk van de installatiemethode. Er wordt onderscheid gemaakt tussen stationaire, verplaatsbare en handgedragen apparatuur. Stationaire machines kunnen de vorm hebben van een eenvoudige betonnen plaat met staven, maar ook van solide apparatuur.
Compacte verplaatsbare buigmachines hebben een steunpilaar, terwijl het handgedragen model geen steun heeft; deze wordt telkens tijdens het gebruik gekozen.
Classificatie van machines naar buigmethode
De constructie van de profielbuiger en zijn prestaties hangen af van de buigmethode. Er zijn 3 belangrijkste buigmethoden. De eerste is extrusie, waarbij de geometrie van de profielbuis wordt gewijzigd met behulp van een vervormende rol die fungeert als een pons. In dit geval is er geen matrijs.
Voor het uitvoeren van de operatie zijn 2 stevige steunen aan weerszijden van de bocht nodig, die fungeren als matrijs. Als dergelijke steunen worden draaibare schoenen of rollen gebruikt.
Aangezien de kracht geleidelijk toeneemt en constant een loodrechte richting heeft ten opzichte van de buis, maakt deze methode het mogelijk om een goed eindresultaat te verkrijgen. De methode is alleen toepasbaar voor kleine hoeveelheden werk.
De tweede is persen. Om een bocht te verkrijgen wordt het principe van een bankschroef gebruikt - een buissegment wordt tussen de matrijs en de pons geplaatst.
De profielen van de laatste moeten exact de geometrie van het onderdeel kopiëren om een kwalitatief hoge bocht te verkrijgen. Ook moet bij de berekening rekening worden gehouden met de restvervorming van het metaal. Thuis is deze methode toepasbaar wanneer geen hoge precisie vereist is.
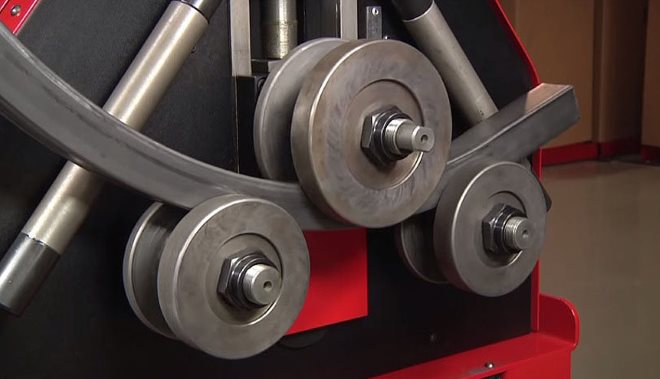
De derde methode – walsen – is een universele methode die wordt gebruikt voor het buigen van zowel dunwandige als dikwandige buizen. De buiging wordt verkregen door het werkstuk tussen rollen te trekken – één draaiende rol en twee steunrollen.
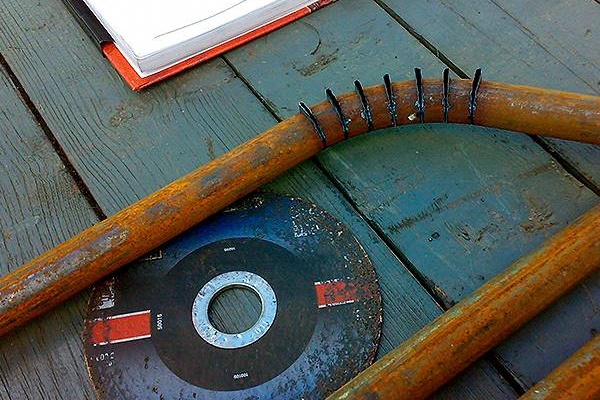
Naast de hierboven genoemde methoden kan het buigen van buizen ook op de volgende manieren worden uitgevoerd:
Ongeacht de gekozen constructie, bij het zelf vervaardigen van een buigmachine, moet u rekening houden met de aanbevelingen van specialisten. Bij het kiezen van het materiaal voor het frame moet u ervan uitgaan dat de dikte van het metaal ten minste 1/6 van de breedte van de profielbuis moet bedragen.
Dus, als u een buis gaat buigen met een rechthoekige doorsnede van 50 x 25 mm, dan moet u, om vervorming van het frame tijdens het buigen te voorkomen, een U-profiel of hoekijzer nemen met een dikte van minimaal 10 mm. De draagplaat en de pons met matrijs moeten tweemaal zo dik zijn.
De optimale diameter van de rollen is minimaal drie keer de afmetingen van de doorsnede. Het flens van het U-profiel en het hoekijzer dat voor het frame wordt gebruikt, moet respectievelijk 2 en 3 keer de breedte van de buis zijn. Als u profielbuizen met een rechthoekige doorsnede van 50 x 25 mm moet buigen, heeft u een U-profiel van 100 x 10 of een hoekijzer van 150 x 10 nodig.
Het maken van een hydraulische pijpenbuiger
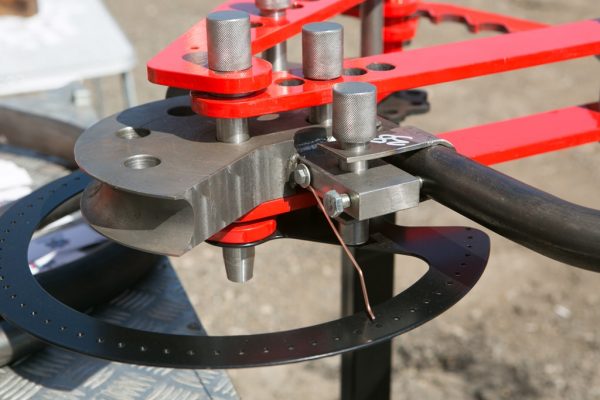
Laten we het schema van een machine met hydraulische aandrijving bekijken, waarbij de buiging plaatsvindt door het indrukken van de profielbuis in het midden met een pons die is bevestigd aan een stijgende zuigerstang. Door het nauwe contact van het werkstuk, dat op twee vaste rollen rust, met de bewegende pons, neemt het werkstuk de vorm van de pons aan.
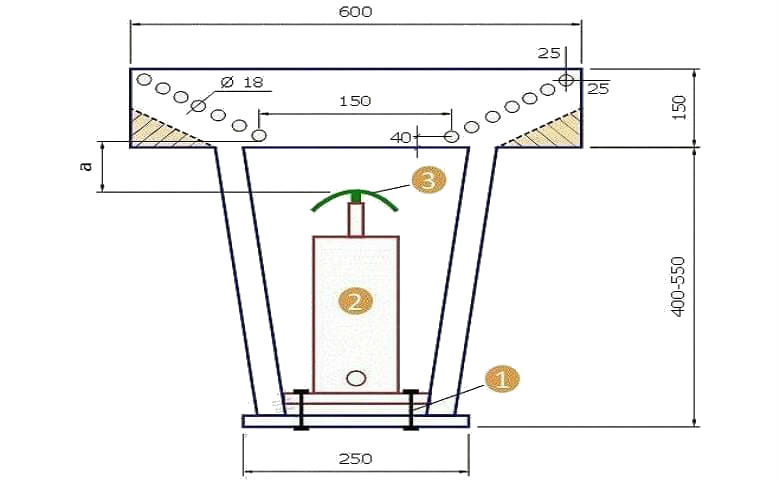
Voor het markeren van het werkoppervlak legt u een verticale as aan en op de op de tekening aangegeven afstand van de rand en de as markeert u de plaats van de onderste gaten. Vervolgens markeert u de punten van de bovenste gaten, nadat u de benodigde afstand van de rand hebt genomen. Verbindt u de middelpunten van deze gaten met een rechte lijn en zet daar gelijke segmenten op af.
De assen van de tussenliggende gaten bevinden zich op het snijpunt van de gemaakte markeringen met de schuine as. De gaten in het werkoppervlak zijn nodig om de buigradius van het profielwerkstuk te kunnen regelen. Omdat het werkoppervlak uit twee spiegelbeeldig geplaatste delen bestaat, markeert u het tweede op dezelfde manier.
De hoogte van de machine wordt bepaald door de parameters van de krik en de afstand die op de tekening is aangegeven met het symbool 'a'. Om een profielbuis met een breedte van 15 mm te buigen, moet deze afstand in niet-werkende toestand van de krik ongeveer 20 mm zijn.
In deze constructie is de kracht die door de stempel wordt overgebracht geconcentreerd in het bovenste gedeelte. Als gevolg van deze werking wordt de buitenradius van de buis op rek belast, wat kan leiden tot verdunning van de wand en in sommige gevallen tot breuk. Daarom wordt het gebruik van deze machine voor het vervormen van dunwandige werkstukken afgeraden.
Rolpijpenbuiger met de hand
Op dergelijke apparatuur krijgt het werkstuk de gewenste vorm door walsen. In een thuiswerkplaats is het eenvoudiger een 3-rolconstructie met handmatige aandrijving te vervaardigen. We bespreken twee varianten van dergelijke machines.
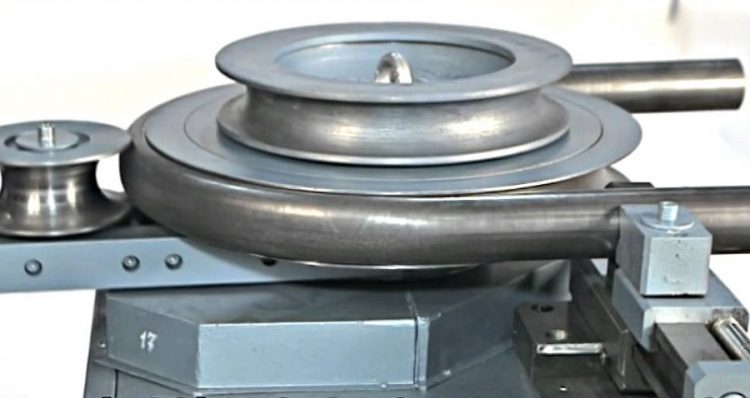
Variant van een machine met draaiplateau
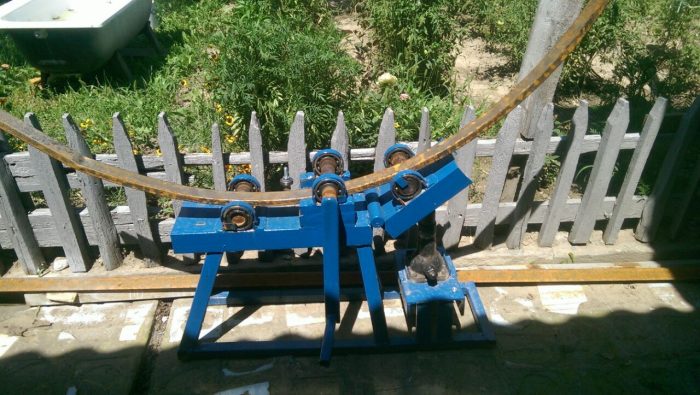
Het werkingsprincipe van een dergelijke machine voor het buigen van buizen met een niet-ronde doorsnede is als volgt:
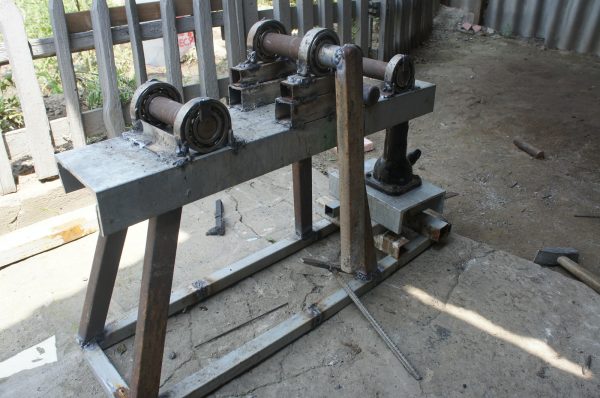
- Het hoofdframe is via een scharnierverbinding verbonden met het draaibare platform, dat de buighoek bepaalt.
- Het platform wordt in beweging gebracht door een krik die met zijn werkstang tegen het platform duwt.
- Het trekken van het profiel gebeurt door het draaien van de handgreep op de tussenliggende as.
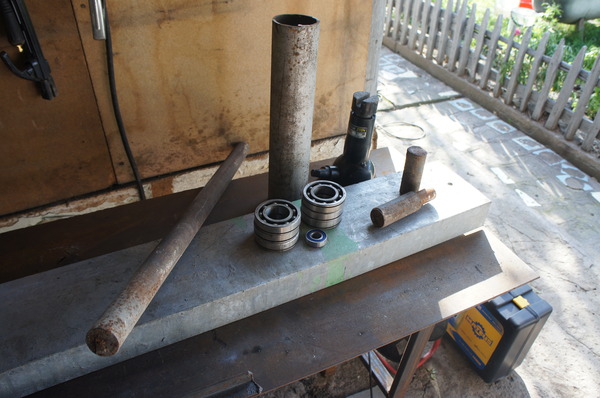
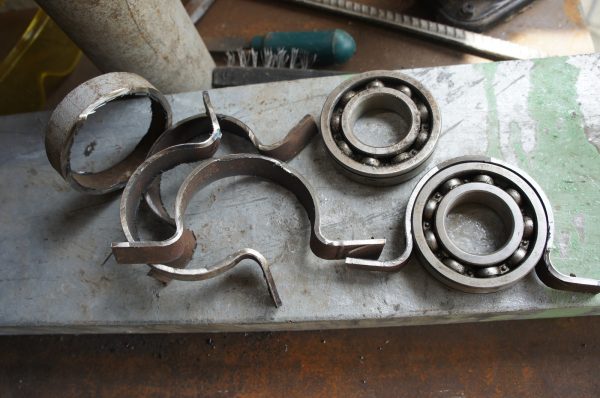
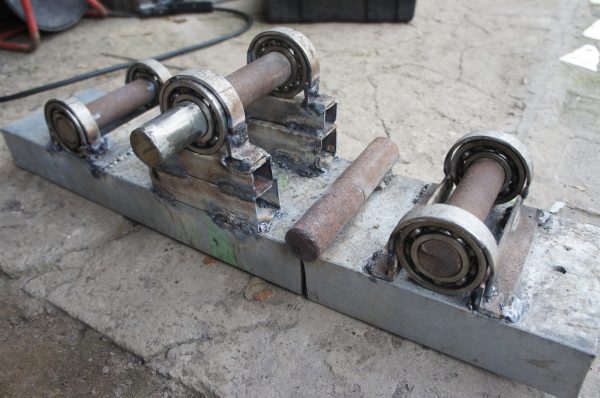
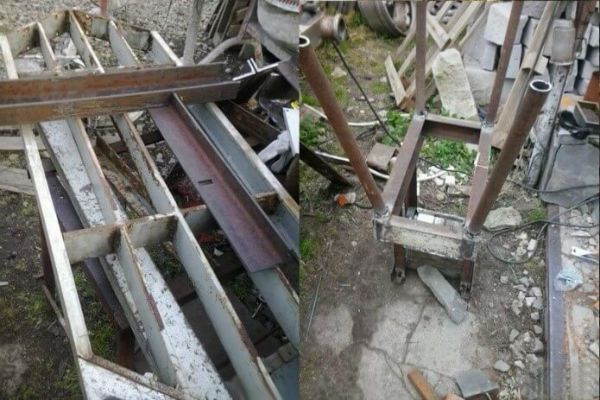
Voor de vervaardiging van de machinebasis en de staanders is U-profiel (kanaalstaal) nodig met een lijfhoogte van 150 tot 200 mm in een hoeveelheid van ongeveer 3 m. Als houders voor de lagers, basis van de rollen, is een stalen buis met een binnendiameter gelijk aan de buitendiameter van de lagers geschikt, die in 6 korte stukken wordt verdeeld.
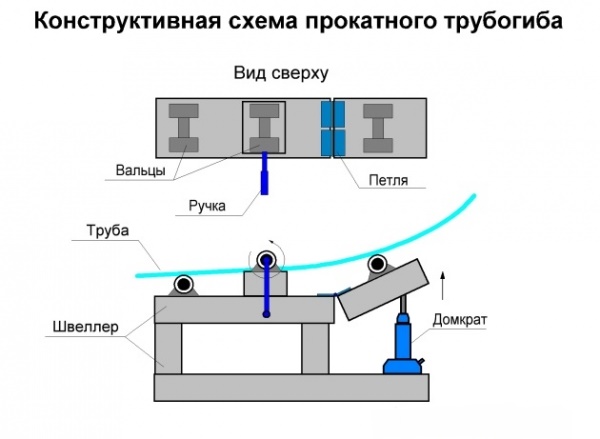
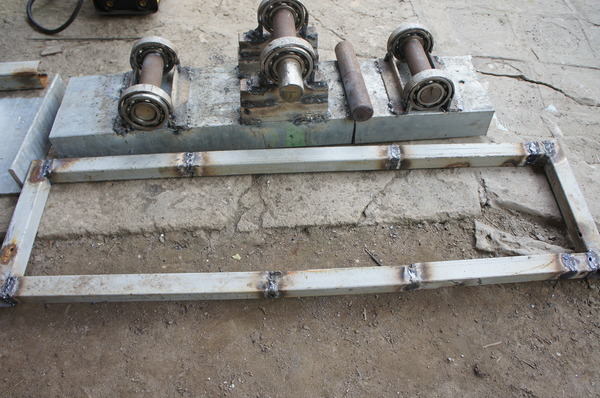
Van het U-profiel worden de basis en twee platforms gemaakt. Op ongeveer 0,5 m van een van de zijkanten wordt een verticale staander van hetzelfde U-profiel gelast. Daartoe worden twee segmenten gepaard, zodat de staander stevig wordt.
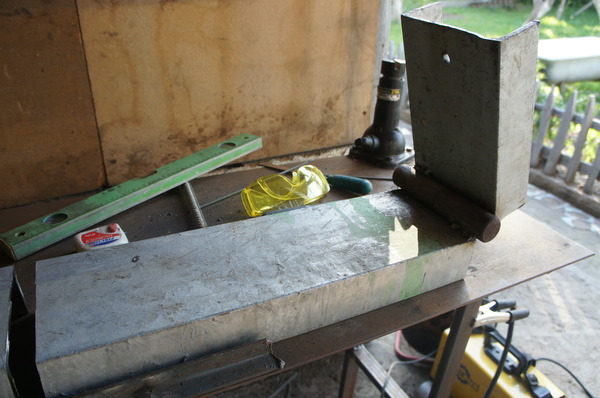
Strikt de horizontaliteit in acht nemend, monteert u een stationair platform en last u er de achterste staander aan. Vervolgens neemt u een stuk profielbuis en vergroot u de aanslagen tot een hoogte die niet kleiner is dan de dikte van de profielbuis waarvan u de vervorming op de te vervaardigen machine wilt uitvoeren.
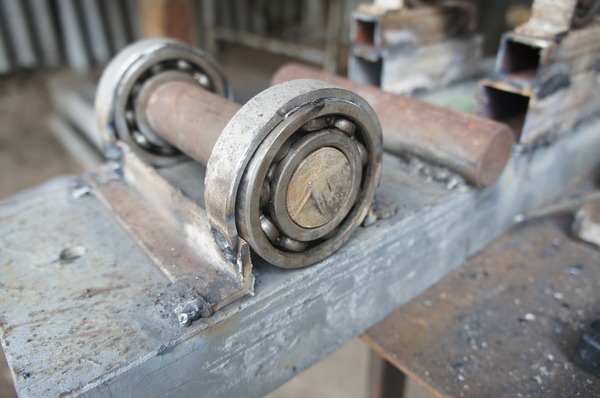
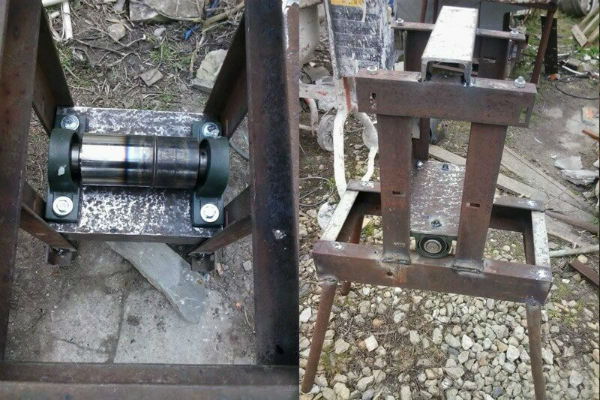
Het geleidingsplatform verbindt u met het hoofdframe met behulp van deurscharnieren. Op de vergrote aanslagen en de randen van beide platforms monteert u door middel van lassen de lagers en versterkt u de constructie met hoekijzers. De assen steekt u in de lagers en aan de middelste bevestigt u een handgreep.
Onder de rand van het geleidingsplatform plaatst u een krik en bevestigt u deze op de ondergrond met behulp van een boutverbinding.
De montage van de pijpenbuiger met draaiplatform voert u uit in de volgende volgorde:
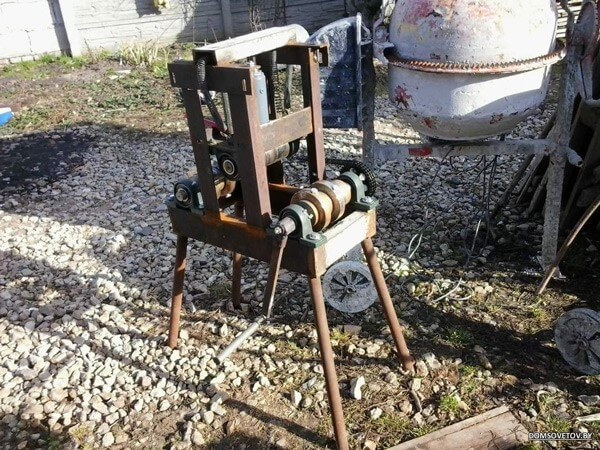
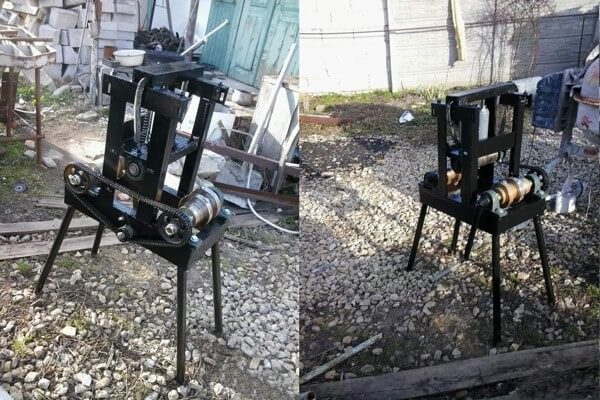
Rolmachine met drie rollen
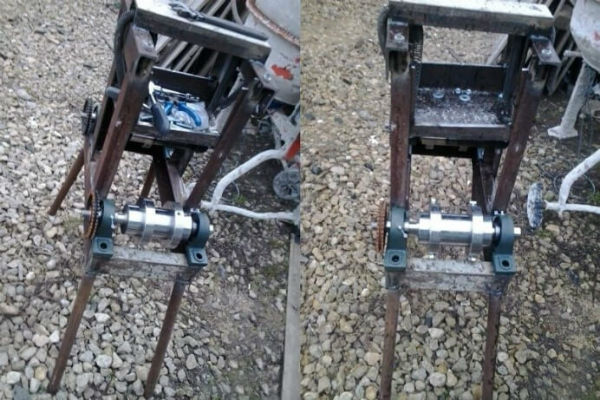
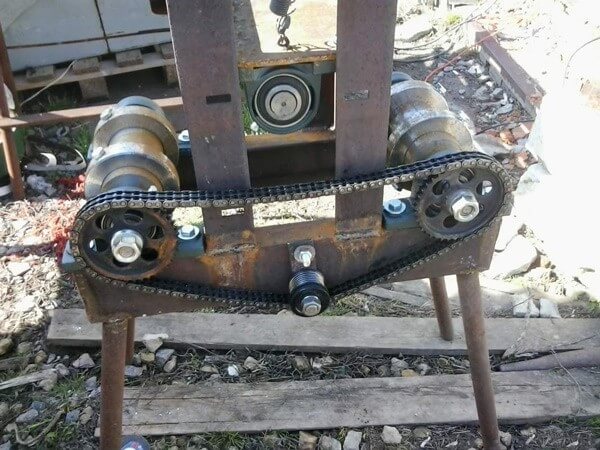
Op deze machine plaatst u de buis op de aan de zijkanten geplaatste rollen. De bovenste beweegbare rol laat u van boven op het product zakken en zo fixeert u het. Vervolgens draait u aan de handgreep en geeft u via een ketting de beweging door aan de assen. De buis wordt doorgetrokken en verandert van geometrie.
Door geleidelijk de druk te verhogen door de klembout aan te draaien en het werkstuk door te trekken, bereikt u de buiging van de buis onder de gewenste hoek.
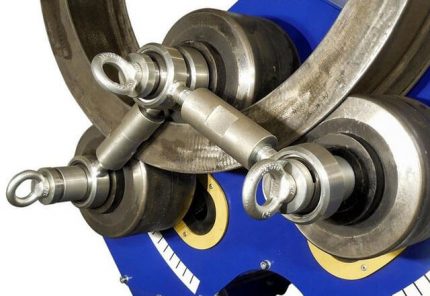
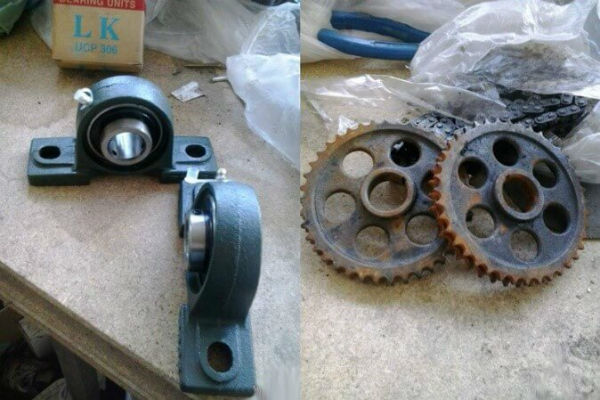
Om een machine te vervaardigen die volgens dit schema werkt, moet u een plank en profielmetaal voor het frame, assen, 4 sterke veren, een ketting, lagers, bevestigingsmateriaal en andere onderdelen klaarmaken. Voor het bevestigen van de lagers zijn 3 assen nodig met parameters die overeenkomen met de tandwielen en lagers.
Twee assen zijn bestemd voor zijwaartse plaatsing, en de derde (drukrol) voor het ophangen aan veren. Deze onderdelen zult u waarschijnlijk in een werkplaats moeten bestellen; de rest kunt u zelf doen.
De drukrol bestaat uit lagers, tandwielen en ringen. In de ringen wordt schroefdraad voor de klembouten gesneden en worden groeven gemaakt. In de planken van kanaalstaal worden zitplaatsen voor de drukrol gemaakt. In de laatste fase wordt de constructie gemonteerd, te beginnen met de installatie van het frame.
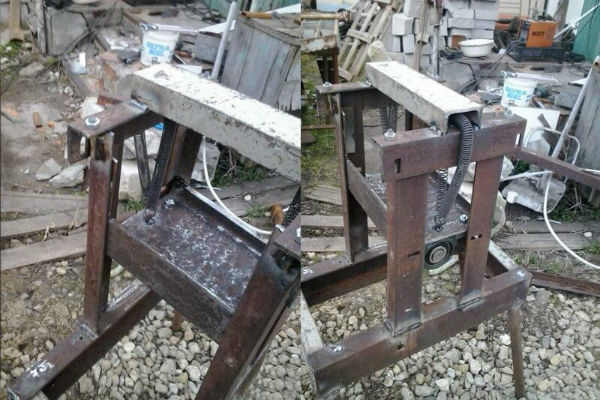
Vervolgens wordt de drukrol op veren, via een spieverbinding aan de plank bevestigd, opgehangen. De steunassen worden aan de zijkanten geplaatst en de ketting wordt tussen hen gespannen, waarbij een magnetische hoek als houder wordt gebruikt.
Aan een van hen bevestigt u een hendel met een draaibare buis, vervolgens voert u de montage van de krik uit. Deze wordt met bouten en lassen aan het platform bevestigd.
Bij de montage van de ophangas wordt een bepaalde volgorde aangehouden: eerst plaatst u deze op de plank, daarna last u moeren voor de veren aan, draait u het platform om en sluit u het aan de veren aan. Houd er rekening mee dat naarmate de afstand tussen de rollen groter wordt, de kracht die nodig is voor het buigen afneemt.
Voor de montage van een rolbuigmachine heeft u nodig:
Op onze website staan nog enkele artikelen waarin gedetailleerd varianten van zelfgemaakte apparaten voor het buigen van profielbuizen worden beschreven. Wij raden u aan deze te bekijken:
- Hoe u een pijpenbuiger voor profielbuizen met uw eigen handen bouwt: overzicht van de beste zelfgemaakte modellen
- Hoe u een pijpenbuiger met uw eigen handen maakt: voorbeelden van de beste zelfgemaakte modellen
Hoe buigt u een profielbuis op een eenvoudige manier?
De meest primitieve manier om de vorm van een profielbuis te veranderen is het gebruik van een houten mal. U kunt deze gebruiken bij het buigen van dunwandige stalen of aluminium buizen. Om zo'n geïmproviseerde machine te maken, neemt u planken, bevestigt u ze op welke manier dan ook en zaagt u een mal uit.
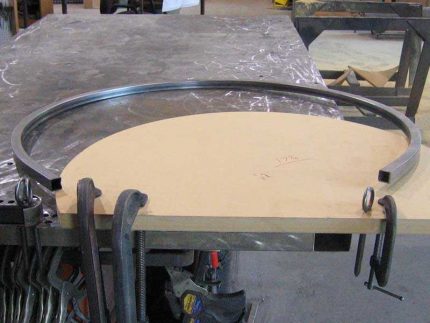
Op de plek waar de mal de buis raakt, moet de dikte van de mal enkele centimeters groter zijn dan de hoogte van de doorsnede van de profielbuis. De rand van de mal wordt schuin gemaakt, anders kan de buis wegglijden.
De constructie wordt voorzien van een aanslag en aan een stabiele ondergrond bevestigd. U plaatst de buis tussen het vlak van de mal en de aanslag en begint het materiaal te buigen, beginnend vanaf de rand van de buis. Als u het buigproces vanuit het midden begint, kan de dunwandige buis platgedrukt worden.
U kunt een metalen staaf met een diameter gelijk aan de doorlaatdoorsnede van de buis in de buis steken, of u kunt eenvoudig een stuk buis nemen en het over het uiteinde van het werkstuk schuiven. In beide gevallen is het handiger.
Lees meer over het buigen van een profielbuis zonder speciale apparatuur in dit artikel.
Volgens hetzelfde principe worden krachtigere machines gemaakt. In dit geval wordt de kracht geleverd door een lier en wordt de buis steviger vastgezet om te voorkomen dat deze losschiet.
Conclusies en nuttige video over het onderwerp
Basisregels voor het maken van een machine voor het verwerken van profielbuizen:
Buigmachine, qua constructie vergelijkbaar met een fabrieksmodel:
Van alle varianten van profielbuigmachines moet u de constructie kiezen die het beste past bij het beoogde gebruik. Soms is het eenvoudigste mechanisme voldoende om uzelf te voorzien van de benodigde hoeveelheid gebogen profiel zonder grote financiële uitgaven.
Heeft u persoonlijke ervaring met het bouwen van een buigmachine? Kunt u wellicht nuttige informatie delen over het onderwerp van het artikel en een foto van het gemaakte apparaat plaatsen? Laat dan uw reacties achter, deel uw ervaringen en stel vragen in het onderstaande blok.
 Hoe buig je een profielbuis met de hand zonder speciale gereedschappen
 Zelf HDPE-buizen installeren: lasinstructie + hoe dergelijke buizen te buigen of recht te maken
 Zelfgemaakte knutselwerkjes van polypropyleen buizen: opties voor zelfgemaakte projecten voor thuis
 Hoe u een stoel van polypropyleen buizen maakt: stapsgewijze instructie voor het maken
 Zelf koperen leidingen installeren: installatietechniek van een koperen leidingnet
 Zelf polypropyleen buizen lassen: een overzicht van methoden en nuances
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten