Hoe wordt het buigen van metalen buizen uitgevoerd: technische nuances van het werk

Buizen die onder een hoek zijn gebogen, vinden toepassing in de olie- en chemische industrie, machine- en apparatenbouw. Geen enkel architecturaal of bouwproject kan zonder.
Voor bochten kunnen allerlei fittingen worden gebruikt, maar dan kan er lekkage optreden, en soms is dit om esthetische redenen gewoon niet aanvaardbaar. Een aantrekkelijker uiterlijk en hoge betrouwbaarheid biedt het buigen van buizen — een proces dat hun integriteit niet aantast.
Wij vertellen u hoe u het beste een metalen buis kunt buigen, zowel volgens de koude als de warme technologie. In het door ons gepresenteerde artikel wordt de specificiteit beschreven van het buigen van buizen van verschillende materialen. De kenmerken van het werken met profielbuizen en gewone ronde buizen worden vermeld.
Inhoud van het artikel:
Kenmerken van het buigproces
Elk metaal heeft zijn eigen kenmerken; zonder deze in acht te nemen is het onmogelijk om een complexe vorm aan het metalen walsproduct te geven. Op de te buigen buis werken radiale en tangentiële krachten.
De eerste vervormen de doorsnede, en de laatste veroorzaken het ontstaan van plooien. De belangrijkste eis voor het eindresultaat is dat de doorsnede van de buis onveranderd blijft en dat er geen golfjes op de wanden zijn. Buigen maakt het mogelijk om het aantal lasnaden bij het leggen van pijpleidingen met allerlei aftakkingen tot een minimum te beperken.
Methoden om buizen te buigen
Afhankelijk van de vereiste buighoek, het materiaal en de diameter van de buis, kan het buigen handmatig of met speciaal gereedschap worden uitgevoerd. Er wordt ook onderscheid gemaakt tussen warm en koud buigen, met en zonder vulling van de buisholte.
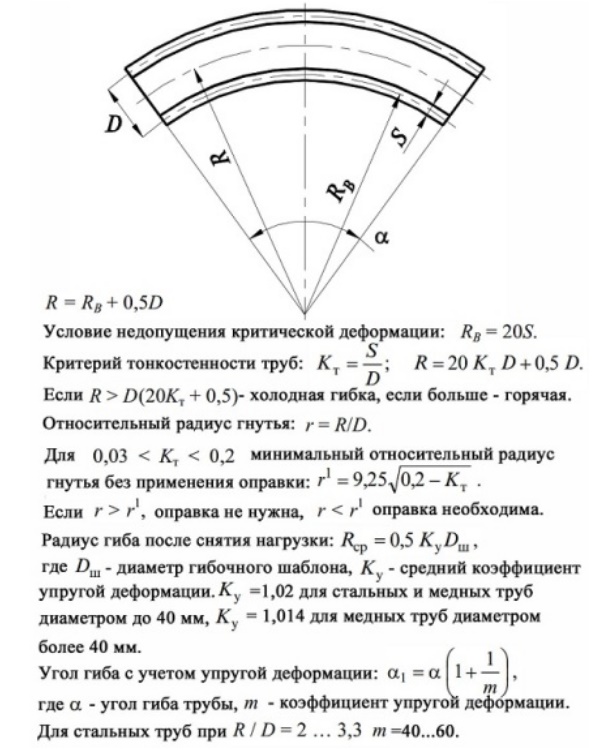
Na het stoppen van de belasting treedt een verschijnsel op dat 'terugvering' wordt genoemd, dat recht evenredig is met de elasticiteitsmodulus van het materiaal. De mate van mogelijke vervorming hangt ook af van de gebruikte buigmethode en de geometrie van het object.
Specificiteit van de warme technologie
Deze methode wordt gekozen wanneer een buis met een diameter van 10 cm of meer moet worden gebogen. Buizen worden warm vervormd, zowel handmatig als met behulp van mechanismen. Er bestaat een begrip 'minimale buigradius'.
De lengte van het te verwarmen gedeelte van de buis wordt bepaald op basis van de buisdiameter en de buighoek. De ronding mag niet kleiner zijn dan de buisdiameter vermenigvuldigd met 3.
De lengte van het te verwarmen gedeelte wordt gevonden met de formule:
L = α x d / 15
In de formule: L is de gezochte lengte in mm, α is de buighoek in graden, d is de buitendiameter van de buis in mm, 15 is een coëfficiënt. Stel dat een buis met een diameter van 200 mm moet worden gebogen onder een hoek van 60°, dan is L = 60 x 200/15 = 800 mm, d.w.z. 4 diameters.
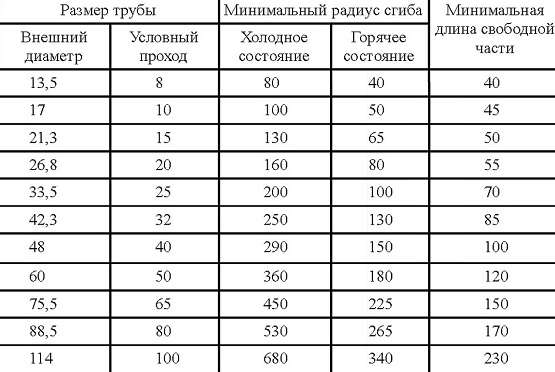
Om een buis te buigen, moet deze worden verhit tot 900°. De optimale temperatuur om te beginnen met buigen is 760°, en aan het einde 720°C. Bij oververhitting verslechteren de sterkte-eigenschappen van het materiaal.
Het warmbuigproces omvat verschillende bewerkingen:
- het maken van een sjabloon;
- het vullen met zand;
- het markeren van het gebied;
- verhitting;
- het buigen.
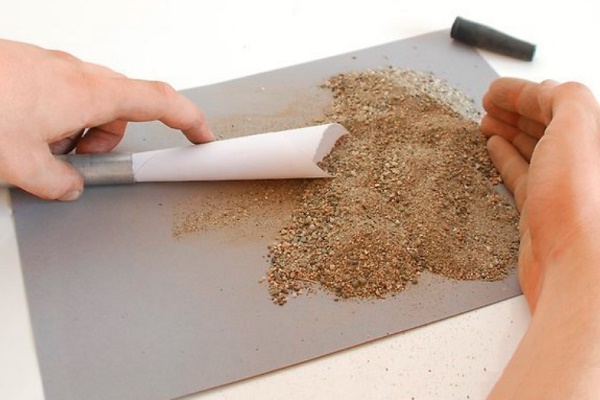
Om te voorkomen dat de doorsnede van de buis vervormt en er aan de binnenkant op de buigplek geen plooien ontstaan, wordt de interne ruimte opgevuld met kwartszand.
Het zand wordt eerst gedroogd en gecalcineerd om organische verontreinigingen te verwijderen bij een temperatuur van 150 tot 500⁰, en vervolgens door een fijne zeef met maaswijdte 3,3 x 3,3 mm gehaald. Voordat u begint met het vullen van de buis, moet u één uiteinde afdichten.
Als afdichtingen worden houten of metalen pluggen gebruikt met een opening voor het ontsnappen van gassen. Fijn en nat zand mag niet worden gebruikt, omdat het eerste bij thermische inwerking sintert en sterk aan de buiswanden hecht.
Het tweede, als gevolg van stoomvorming, kan leiden tot hoge inwendige druk, waardoor de plug kan worden weggeslingerd. De aanwezigheid van steentjes in de vulling is onaanvaardbaar, omdat zij de buiswand kunnen doorboren.
Het vulproces van de buis is zeer arbeidsintensief, daarom wordt de buis naar de toren getransporteerd en in een licht hellende of verticale positie geplaatst. Omdat de kwaliteit van de bocht direct afhangt van de verdichting van de vulling, wordt de buis tijdens het proces voortdurend afgetikt. Een dof geluid duidt op een goede vulling van het werkstuk.
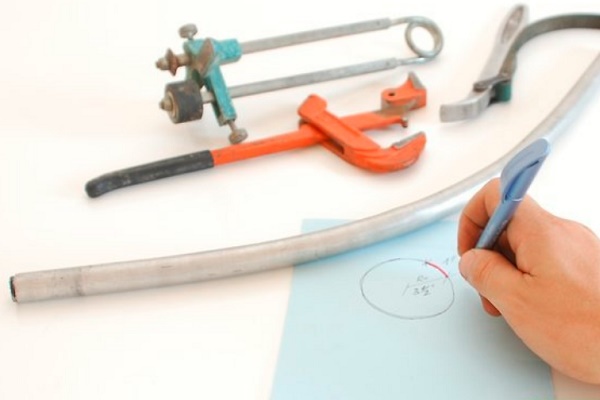
Voordat u begint met de hoofdbewerking, tekent u op de met zand gevulde buis de plaatsen van de toekomstige bochten af aan de hand van een mal. De buizen worden in ovens of smidsen verhit. Ze worden zowel handmatig als machinaal gebogen.
In het laatste geval worden speciale platen gebruikt, uitgerust met drukstempels waarmee het verhitte gedeelte van de buis wordt gefixeerd, en klemmen om het uiteinde van de buis op de plaat te houden. Aan het andere uiteinde van de buis wordt een kabel bevestigd, waarvan de spanning via een lier of windas de buis laat buigen.
Om te voorkomen dat de buiswanden vervormen, worden er in de ruimte tussen de stempel en de buis vulstukken geplaatst – recht of gebogen. Het vrije uiteinde met de kabel wordt extra ondersteund door een steun. Tijdens het proces wordt de geometrie van de buis gecontroleerd door er periodiek een mal tegenaan te houden.
Na het buigen van de buis onder de gewenste hoek worden de pluggen verwijderd door uitbranden of gewoon uitkloppen. Het zand wordt uitgegoten, de buis wordt gereinigd en gespoeld. De uiteindelijke controle van de bocht wordt met een mal uitgevoerd.
Buigen met de koude methode
Voor het wijzigen van de configuratie van buizen met kleine diameters worden verschillende handgereedschappen gebruikt, voor grotere diameters gemotoriseerde pijpenbuigers. In huiselijke omstandigheden is meestal het buigen van stalen buizen voor water- en gasleidingen vereist, die worden gebruikt in water- en verwarmingssystemen.
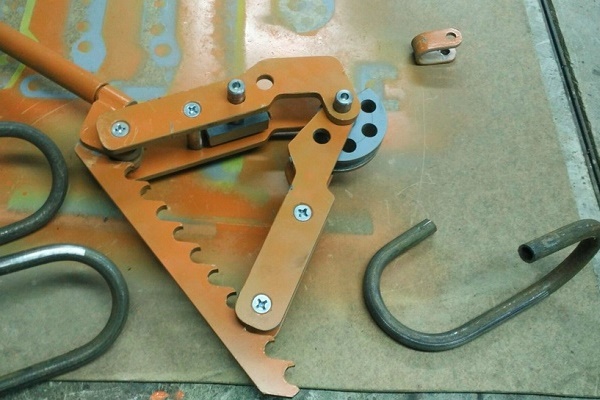
Het buigen van een buis onder 90° wordt een bocht genoemd, onder 180° een kalach, met een verspringing een eend, en in de vorm van een lus een beugel.
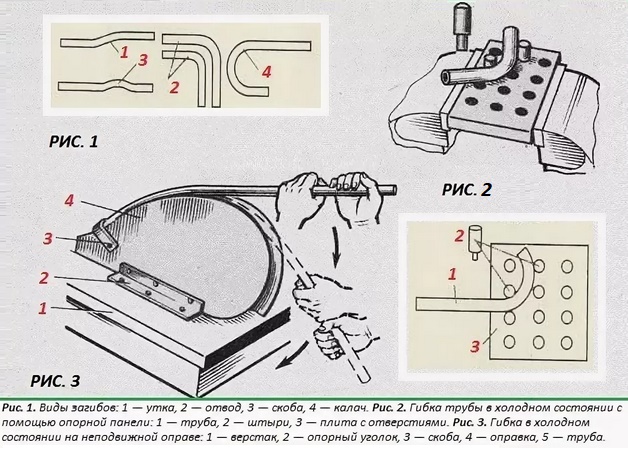
Voor handmatig buigen bestaan er ook andere hulpmiddelen. Thuis wordt, voor het maken van een spiraal voor waterverwarming, een roestvrijstalen buis met een diameter van ongeveer 20 mm eenvoudig op een stuk buis met grote diameter gewikkeld. Vooraf wordt een beugel op de grote buis gelast, deze op steunen gelegd en vastgeklemd.
De buis wordt stevig met zand gevuld en afgesloten met pluggen, vervolgens in de beugel gestoken en begint men met het wikkelen. De buis die als mal wordt gebruikt, moet worden rondgedraaid, dus er is inspanning van ten minste twee personen nodig. Na het wikkelen wordt de spiraal rechtgetrokken.
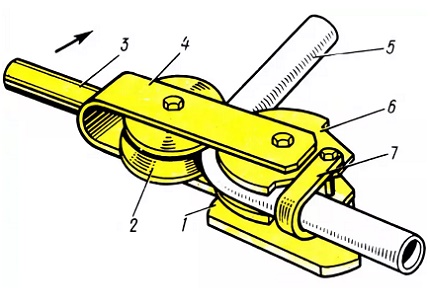
Het buigen van een roestvrijstalen buis of ander materiaal kan thuis ook met de eenvoudigste inrichting worden uitgevoerd. Het is raadzaam dit bij kleine werkvolumes te gebruiken.
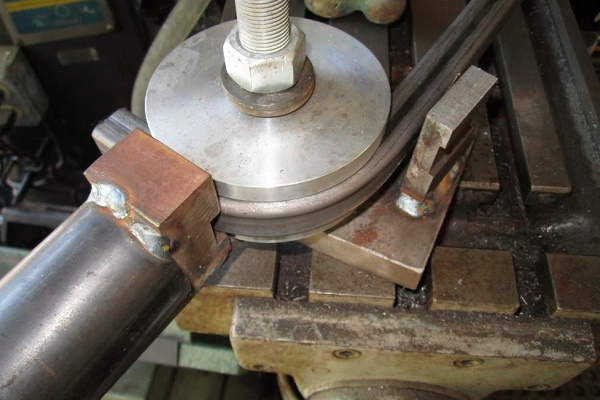
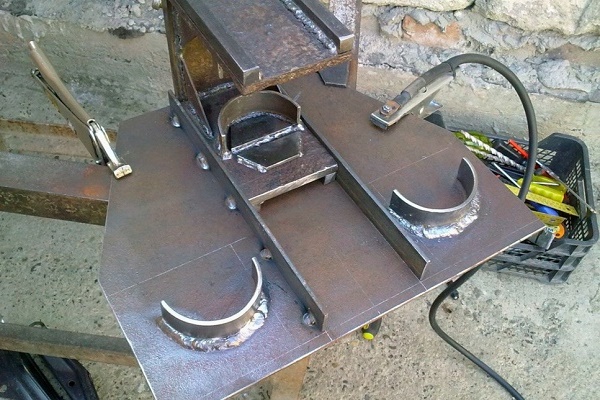
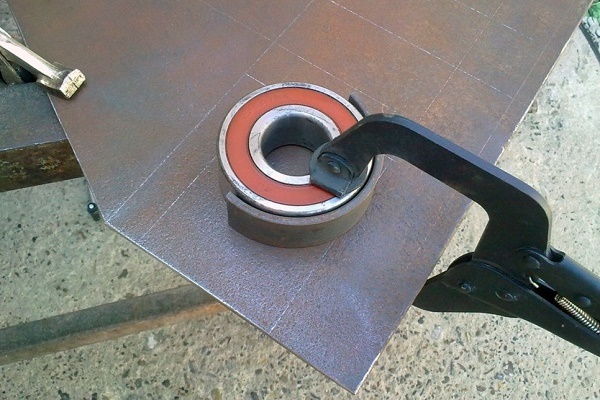
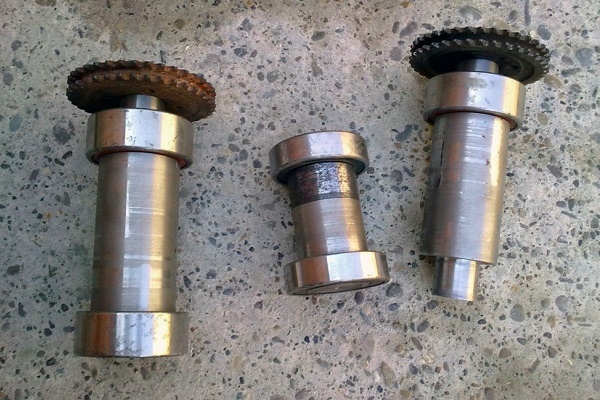
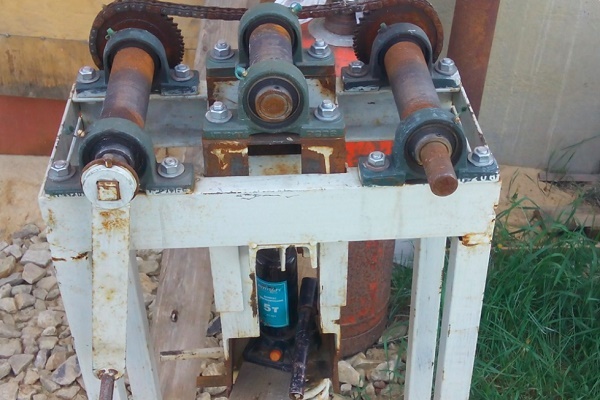
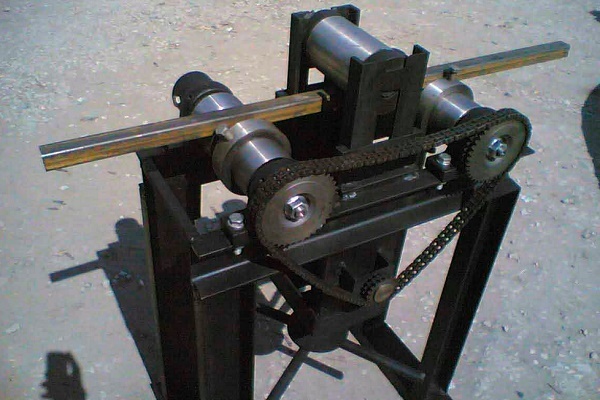
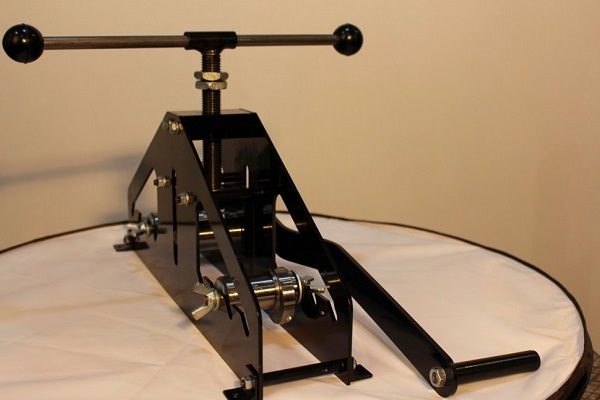
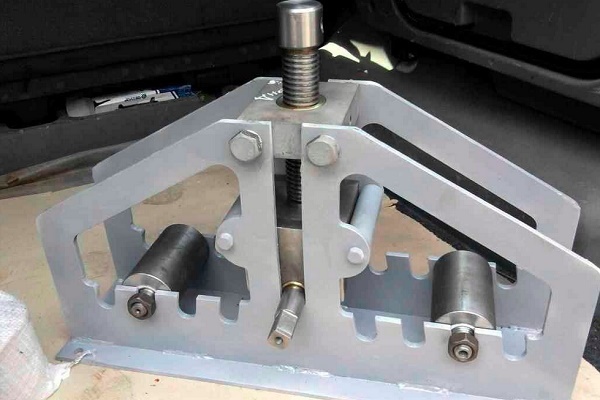
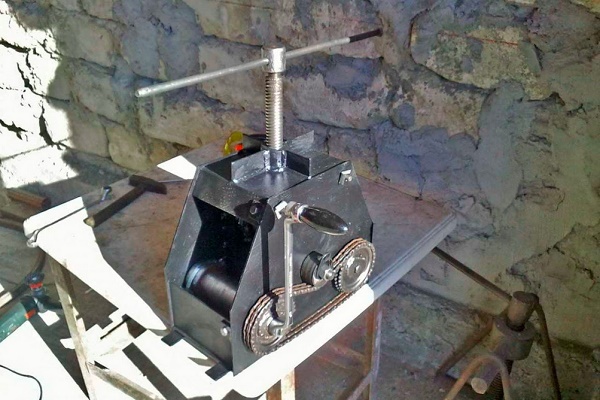
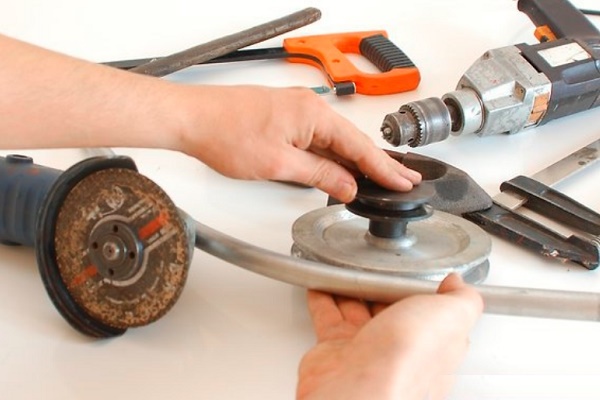
Een eenvoudige mechanische machine voor het buigen van buizen kunt u met eigen handen bouwen, vooral als u over lasvaardigheden beschikt en bekend bent met een lasapparaat:
Voor het maken van een primitieve pijpenbuiginrichting zijn een betonplaat, metalen pinnen en een boorhamer nodig. De plaat wordt verdeeld in vakken van 40 x 40 of 50 x 50 mm. Op de hoeken van de vakken worden gaten geboord met de boorhamer en worden de pinnen erin gestoken.
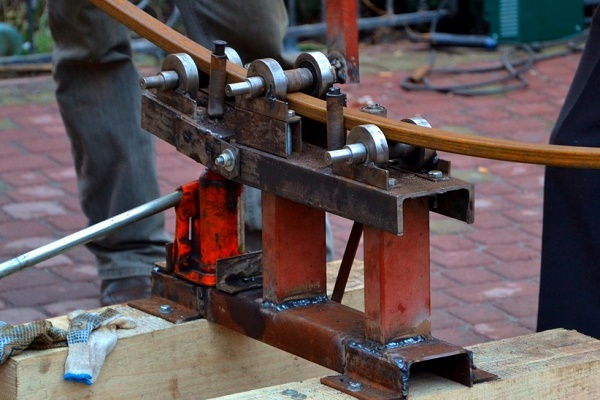
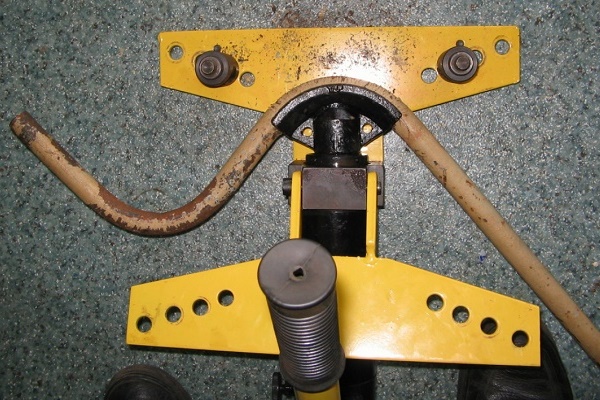
Het buiswerk wordt tussen de pinnen geplaatst en met kracht gebogen. De nauwkeurigheid bij deze buigmethode is niet ideaal, maar voor het gebruik van het werkstuk thuis voldoende. Voor buigen met hogere precisie kan een op een krik gebaseerde inrichting worden gebruikt.
Om te voorkomen dat de binnendiameter van de pijp vervormt, worden middelen gebruikt die dit proces van binnenuit tegengaan. Als interne begrenzers wordt meestal zand gebruikt. Daarbij wordt in het ene uiteinde van de pijp een plug gestoken en door het andere wordt zand gegoten, waarna ook dat met een plug wordt afgesloten. Vervolgens wordt de buiging uitgevoerd.
Soms wordt een speciaal voor dit doel gemaakte veer als begrenzer gebruikt. Voor het wikkelen wordt draad met een diameter van 1 tot 4 mm gebruikt. De veer moet vrij in de pijp op het buigpunt passen, aan de buitenkant blijft een deel van de draad zichtbaar.
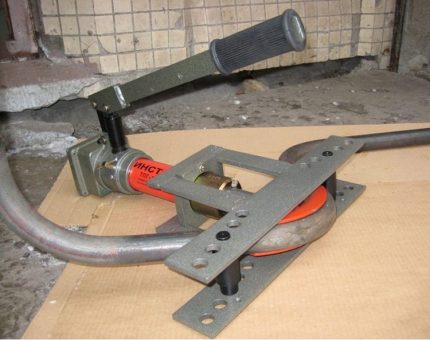
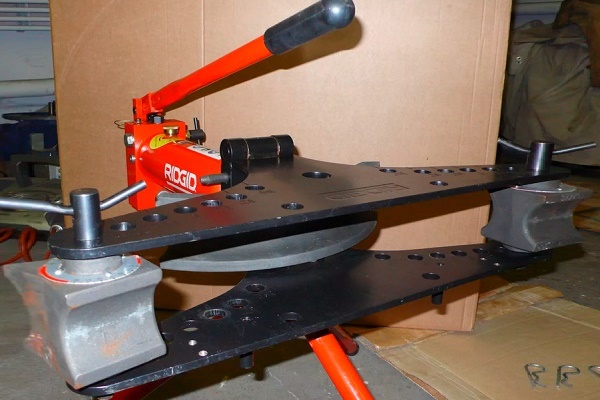
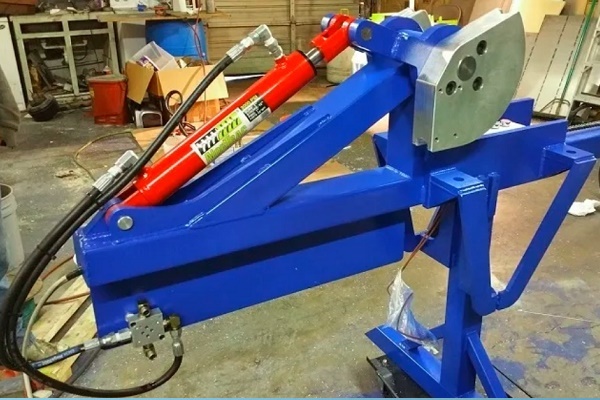
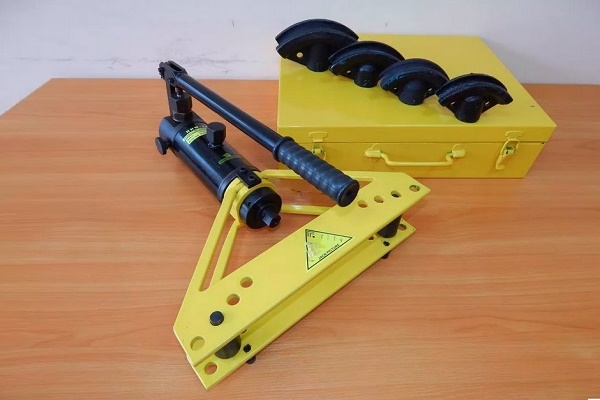
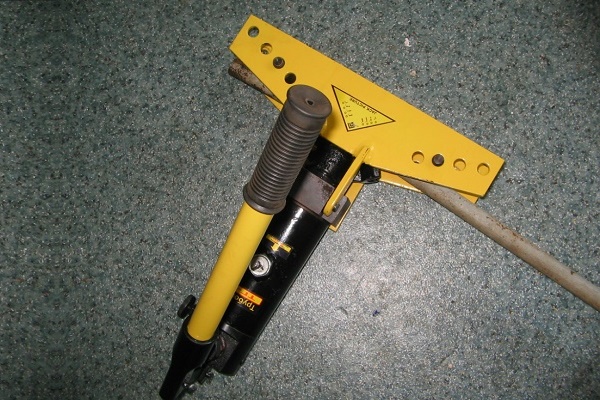
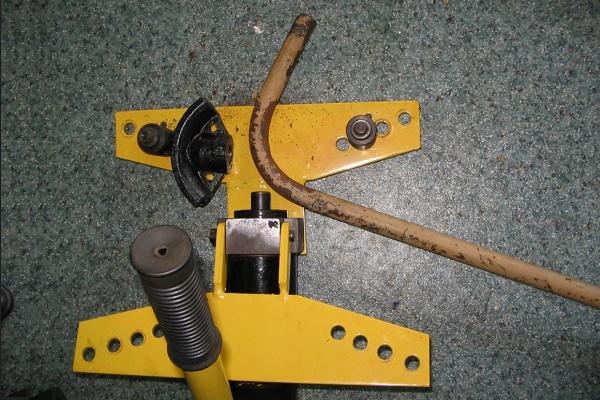
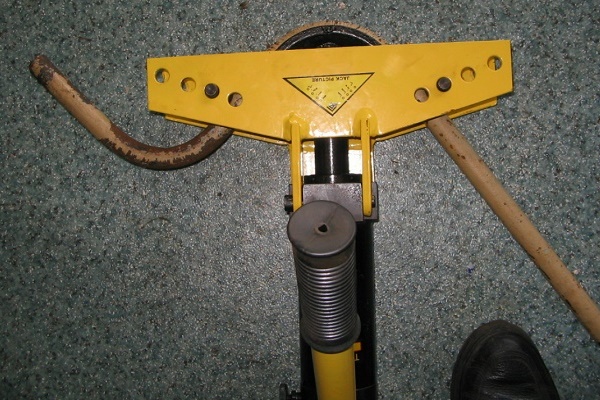
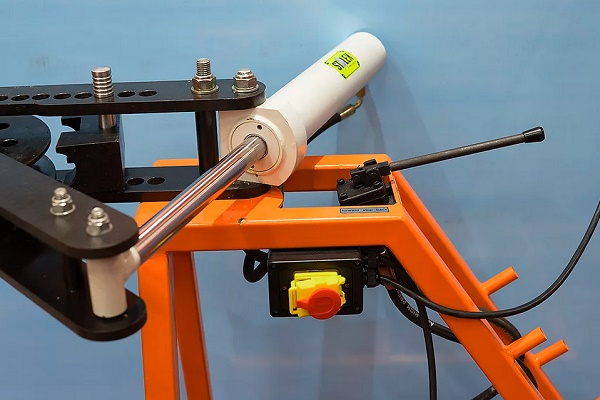
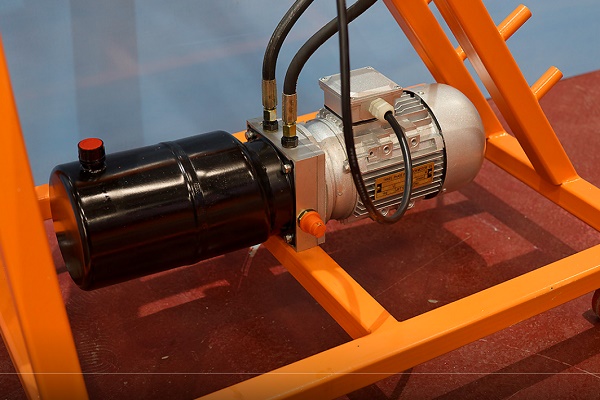
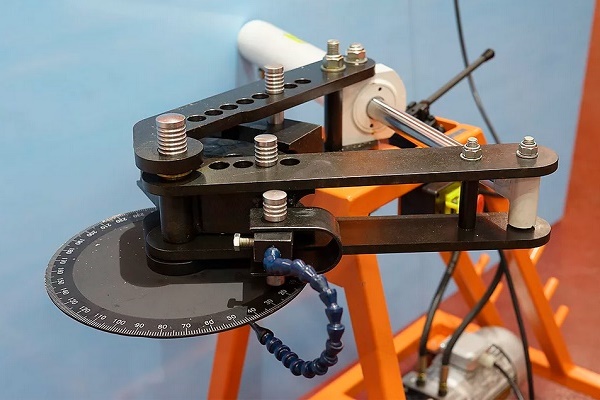
Het hydraulische systeem van handgereedschap, draagbare en stationaire machines vergemakkelijkt het buigproces aanzienlijk en versnelt het vervormingsproces van pijpen:
Na het uitvoeren van de buiging wordt de veer verwijderd door aan de draad te trekken. Bij het werken met een buis met een vierkante doorsnede wordt voor het maken van de veer een draad met dezelfde doorsnede gekozen.
Ook een bundel draad bestaande uit afzonderlijke stukken die één voor één naar binnen worden geduwd tot de plaats van de toekomstige buiging is hiervoor geschikt. Na afloop van de handeling worden de stukken ook één voor één verwijderd. Met de hand kan een roestvrijstalen buis worden gebogen met een doorsnede tot 4 cm en een wanddikte van 0,3 cm.
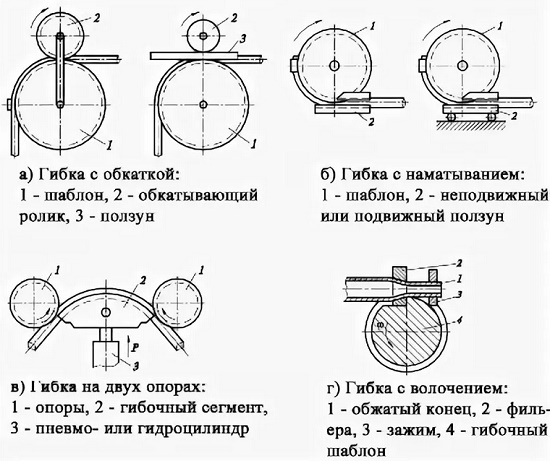
Voor het werken met grote diameters is professionele apparatuur nodig. Er zijn buigmachines die zijn uitgerust met een doorn. Dit constructie-element is een gewone metalen staaf.
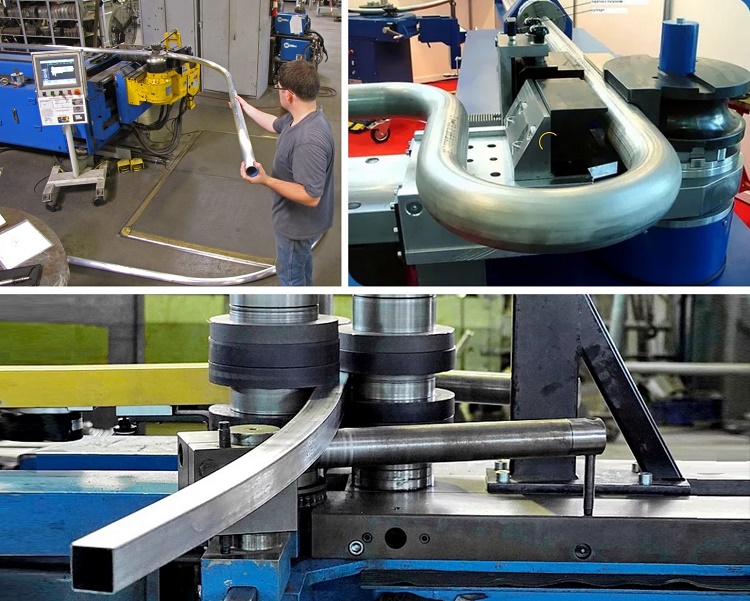
Voordat het buigproces begint, wordt de doorn erin geplaatst om vervorming van de buiswanden te voorkomen. De doorns in de set hebben verschillende doorsneden, zodat de juiste kan worden gekozen voor een bepaalde diameter van het buismateriaal.
Verandering van configuratie van buizen van non-ferro metalen
Non-ferro metalen hebben een zeer nuttige eigenschap: hoge plasticiteit. Ze hebben echter onvoldoende sterkte. Tijdens het buigen kan, als gevolg van het uitoefenen van druk- en trekkrachten, kneuzing of breuk van de buis optreden. Om dit te voorkomen moet de techniek exact worden gevolgd.
Hoe buizen van koper en messing buigen?
Voor het buigen van koperen en messing buizen worden zowel warme als koude methoden toegepast. Bij de eerste methode wordt zand als vulmiddel gebruikt, bij de tweede gesmolten colofonium. De buigtechniek is dezelfde als voor stalen buizen.
Buizen van koper en messing moeten vóór het koudbuigen worden gegloeid en vervolgens worden gekoeld. Het temperatuurbereik is voor beide materialen hetzelfde — van 600 tot 700 °C. Het verschil zit in het koelmiddel: koper wordt in water geplaatst en messing wordt aan de lucht gekoeld.
Na afloop van het proces wordt de hars verwijderd door deze uit te smelten. Om te voorkomen dat de buis breekt, mag het proces in geen geval worden gestart vanuit het midden van de buis, alleen vanaf de uiteinden. Als hulpmiddelen voor het buigen worden zowel eenvoudige gereedschappen als complexe machineapparatuur gebruikt.
Handmatige pijpenbuigers werken door fysieke inspanning van de mens, terwijl hydraulische modellen deze inspanning tot een minimum beperken. Beide typen worden uitgerust met verwisselbare hulpstukken om de juiste diameter te kunnen kiezen.
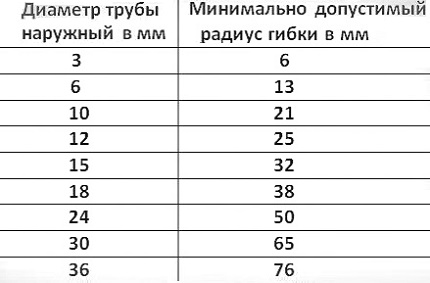
Met koperen en messing buizen is het aanzienlijk gemakkelijker werken dan met stalen buizen, maar de vervorming van het metaal bij het buigen vindt plaats volgens dezelfde natuurwetten. Op het te buigen gedeelte ondergaat het buitenoppervlak rek, waardoor de wanden dunner worden.
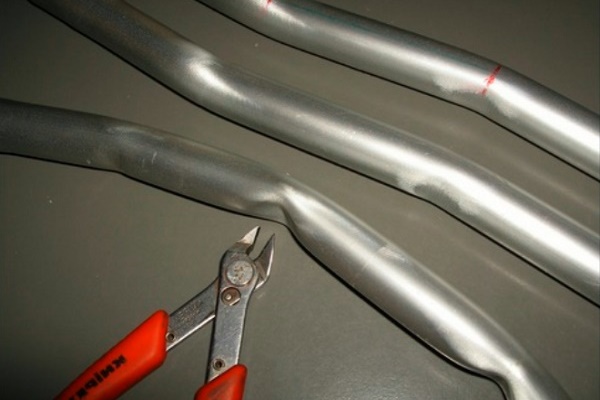
Binnenin de buis vinden omgekeerde processen plaats: de wand wordt samengedrukt en wordt dikker. Er bestaat het risico dat de ronde doorsnede in een ovaal verandert en de nominale doorgang kleiner wordt. Daarom mag men niet beginnen met buigen zonder maatregelen te nemen om deze verschijnselen te voorkomen.
Buigen van aluminium buizen
De belangrijkste methoden voor het buigen van aluminium buizen zijn dezelfde als voor messing of koper:
- duwen tussen rollen;
- walsen;
- rollen;
- druk.
Voordat u beslist hoe en op welke manier u aluminium buizen buigt, moet u elke methode bekijken. De eerste methode wordt gebruikt voor dunwandige buizen met een diameter van maximaal 10 cm, wanneer een flauwe buiging met geringe precisie-eisen nodig is. Hier is de minimale straal strikt geregeld. De waarde ervan is 5-6 diameters van de buis.
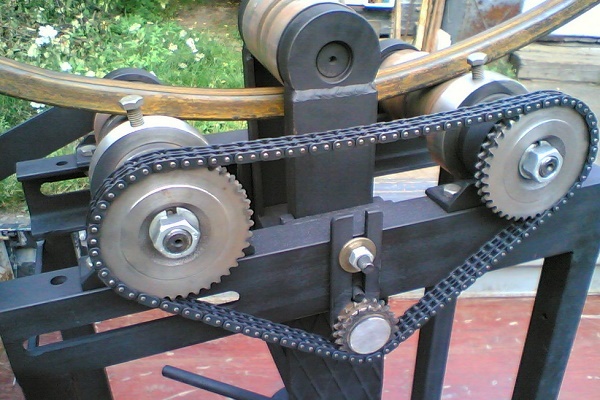
De kromming van het gedeelte wordt bepaald door de positie van de afbuigrol. Op deze manier worden meestal decoratieve interieurelementen gemaakt. Met de tweede methode worden buizen met een grote diameter gebogen, waarvoor 3-rol pijpenbuigers worden gebruikt. De buis wordt door de aandrijfrollen getrokken, waarvan de oriëntatie de buigstraal bepaalt.
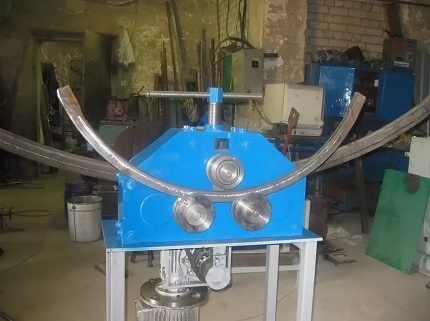
De nauwkeurigheid van deze methode is nog lager dan die van de vorige, maar het onderdeel kan opnieuw worden gebogen en het proces kan worden herhaald totdat de gewenste geometrie is verkregen.
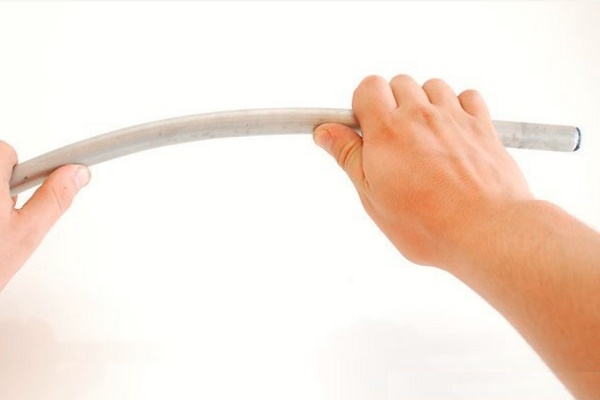
Het buigen van aluminium dunwandige buizen kan met de hand worden uitgevoerd, mits u zich goed voorbereidt:
De walsmethode vereist geen interne vulling, daarom wordt deze niet gebruikt voor het verkrijgen van kleine radii. Met deze methode kunt u ook niet voldoen aan strikte eisen met betrekking tot de ovaliteit van de doorsnede op de buigplaats.
Voor het vervormen van aluminium buizen onder druk worden persen gebruikt met stempels en matrijzen van de gewenste vorm. De gewenste geometrie wordt verkregen door de inwerking van externe druk.
In sommige gevallen kan de druk intern zijn, wanneer de buis in een persvorm wordt geplaatst en er vloeistof onder voldoende druk wordt toegevoerd om de buis tegen de wanden te drukken.
Buizen van duraaluminium zijn moeilijk te buigen omdat dit materiaal vrij hard en veerkrachtig is. Om het proces te vergemakkelijken, worden ze vlak voor het buigen verhit tot een temperatuur van 350 tot 400°C, waarna ze op natuurlijke wijze in de lucht worden afgekoeld.
Methoden voor het buigen van buizen met grote diameters
Relatief recente methoden zijn het buigen van buizen met behulp van industriële en hoogfrequente stromen en het buigen met rekken. In het eerste geval wordt een krachtige hoogfrequente installatie gebruikt waarin een buis met een diameter van 95-300 mm wordt verwarmd, gebogen en gekoeld.
Het bestaat uit twee delen: een mechanisch deel in de vorm van een buigmachine en een elektrisch deel, dat bestaat uit het elektrische gedeelte en de hoogfrequente installatie.
De buis wordt alleen vervormd op het verhitte gedeelte dat zich in de zone van de inductor bevindt. De geometrie wordt tot de gewenste maat gewijzigd onder invloed van een afwijkende rol. Met deze methode kan een buiging met een kleine kromtestraal worden verkregen.
Het buigen met de tweede methode wordt uitgevoerd op buig-rekmachines, die zijn uitgerust met een draaitafel. Op de buis worden grote trekkrachten en buigkrachten uitgeoefend. Zo worden scherp gebogen bochten verkregen met een constante wanddikte over de gehele omtrek.
De methode wordt toegepast voor het buigen van buizen met grote diameter, gebruikt in de luchtvaart-, automobielindustrie en scheepsbouw, waar hoge eisen aan de leiding worden gesteld. Het voordeel is de mogelijkheid om buizen met een wanddikte van 2 tot 4 mm over 180° te buigen.
Kenmerken van het buigen van profielmateriaal
Profielbuisproducten hebben een esthetischer uiterlijk dan hun tegenhangers met ronde doorsnede, daarom komen ze vaak voor in huishoudelijke constructies. Bij het buigen werkt van binnenuit een drukkracht en van buitenaf een trekkracht. Men moet de buigmethode zorgvuldig kiezen voordat men met deze bewerking begint.
Tot het profielassortiment behoren buizen met een doorsnede in de vorm van een vierkant, ovaal of rechthoek.
Er bestaan enkele nuances en men moet deze niet vergeten bij het buigen van profielbuizen thuis zonder speciale apparatuur:
- De optimale lengte van het te buigen gedeelte voor profielbuizen met dunne wanden en een doorsnede tot 2 cm is de hoogte van de buis vermenigvuldigd met 2,5.
- Voor dikwandige buizen wordt de lengte van de buigzone bepaald door de doorsnede met drie te vermenigvuldigen. Anders zijn scheurvorming aan de buitenkant of vervorming aan de binnenkant onvermijdelijk.
- De minimale waarde van de kromtestraal is de doorsnede van de bocht vermenigvuldigd met 2,5.
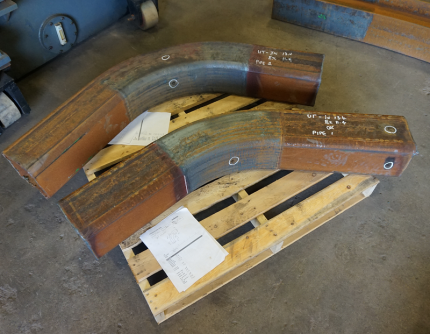
Zonder deze vereisten in acht te nemen, kan men niet op een goed resultaat hopen. De buigmethoden verschillen niet van die gebruikt bij het werken met ronde doorsnede producten. Bovendien kan men de handmatige buigmethode gebruiken met dwarszaagsneden, die aan drie zijden van de buis worden gemaakt.
De lengte van de insnijdingen en hun aantal worden door berekeningen bepaald. Stel, er is een buis van 40 x 90 mm. U moet een volledige omdraaiing uitvoeren, d.w.z. buigen over de wand van 40 mm onder een hoek van 180⁰ met een straal van 150 mm. Eerst wordt de lengte van de halve omtrek aan de buitenstraal berekend:
L = (2π r : 2 = 2x 3,14 x 190) : 2 = 596,6 mm
Voor de binnenstraal zijn de berekeningen hetzelfde:
Lvn. = (2 x 3,14 x 150) : 2 = 471 mm.
De som van de lengtes van de insnijdingen op de binnenstraal wordt bepaald met de formule: Lvyr = L – Lvn = 596,6 – 471 = 126 mm.
Degenen die met eigen handen een handmatige buigijzer of een machine voor het buigen van profielbuizen willen maken, vinden in de door ons voorgestelde artikelen een schat aan nuttige informatie, schema's en nuttige aanbevelingen.
Als u bedenkt dat met een haakse slijper een snede van 5 mm breed kan worden gemaakt, dan zullen op het buigvlak van 126 mm lengte 25 insnijdingen ontstaan, waarna de buis wordt gebogen totdat de randen van de uitsnijdingen elkaar raken. De insnijdingen worden gelast en de naden worden schoongemaakt.
Er is nog een andere manier om profiel- en ronde buizen te buigen, maar die kan alleen in de winter worden toegepast. Hiervoor worden pluggen in de uiteinden van de buis gestoken, wordt er water in gegoten en wordt gewacht tot het bevriest. De buis wordt gebogen terwijl het proces met een sjabloon wordt gecontroleerd, vervolgens worden de pluggen verwijderd en wordt de vloeistof verwijderd.
Conclusies en nuttige video over het onderwerp
Video #1. Hoe u een buis kunt buigen met behulp van alledaagse middelen, leert u uit deze video:
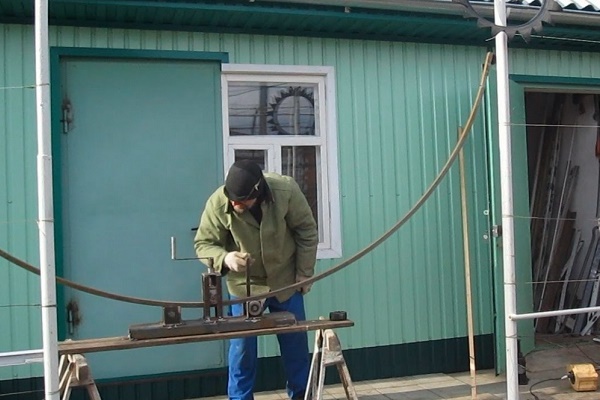
Video #2. Hoe u een buis van elke doorsnede in een cirkel kunt buigen:
Video #3. Zelfgemaakte pijpenbuiger - een nuttig ding in het huishouden:
Bij het uitvoeren van reparaties of het bouwen van een huis ontstaat vaak de noodzaak om een buis - rond of profiel - te buigen. Als het een kleine hoeveelheid betreft, kunt u dit met uw eigen handen doen. Massaal buigen van buisproducten is alleen mogelijk met speciale apparatuur.
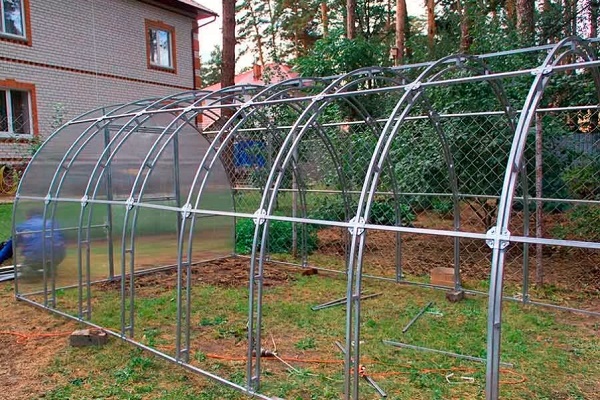
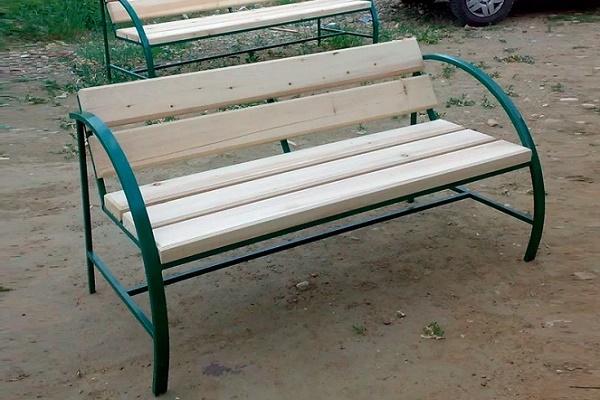
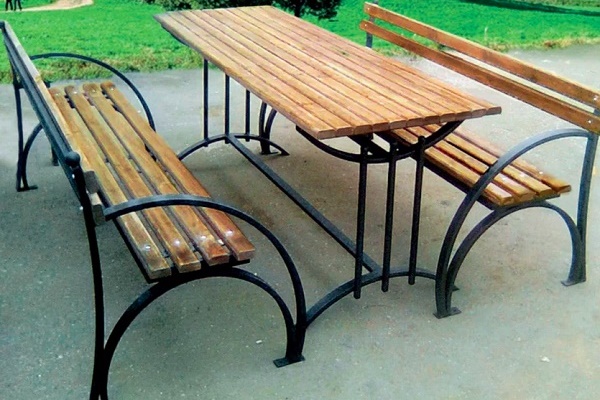
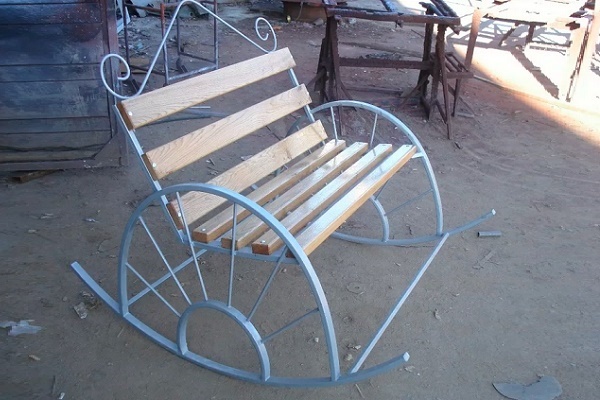
Vertel ons hoe u een metalen buis heeft gebogen voor de constructie van een kas of voor andere doeleinden. Deel met de bezoekers van de site de technische nuances die alleen u kent. Schrijf alstublieft opmerkingen in het onderstaande blok, plaats foto's over het onderwerp van het artikel, stel vragen.
 Buizen onder een hoek snijden: voor- en nadelen van verschillende methoden + voorbeeld van uitvoering van werkzaamheden
 Drukproef van metaalplastic buizen: procedure en nuances van de uitvoering
 Prestigefittingen voor metaal-kunststof buizen: soorten, markering, doel + voorbeeld van installatiewerk
 Hoe wordt sleufloze buislegging uitgevoerd: kenmerken van de methode + voorbeeld van werkzaamheden
 Lassen van polypropyleen buizen: regels voor de uitvoering van werkzaamheden en analyse van mogelijke fouten
 Vervangen van leidingen in de badkamer: stapsgewijze handleiding voor het uitvoeren van werkzaamheden
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten
Uitstekend artikel 🙂