Drukproef van metaalplastic buizen: procedure en nuances van de uitvoering

Een goed alternatief voor traditionele stalen buizen zijn technologische producten van meerlaagse kunststof. Het heeft bijzondere populariteit verworven in de sanitairsector. Meerlaagse kunststof wordt gebruikt bij de montage en reparatie van drukleidingen, drukloze circuits voor warm- en koudwatervoorziening, en ook verwarmingssystemen.
Bij het vormen van verbindingen wordt een eenvoudige en toegankelijke methode gebruikt – het krimpen van meerlaagse kunststofbuizen. Wij vertellen u hoe dit werk wordt uitgevoerd, welk gereedschap een zelfstandige loodgieter nodig heeft voor het bouwen of herstellen van systemen. Onze aanbevelingen helpen u het hoogste kwaliteitsresultaat te bereiken.
Inhoud van het artikel:
Krimpen: het begrip in brede zin
Het begrip 'krimpen', toegepast op meerlaagse kunststofbuizen, moet in brede zin worden opgevat. Bijvoorbeeld, onder 'krimpen' verstaat men vaak standaardtesten die hydraulisch of pneumatisch worden uitgevoerd.
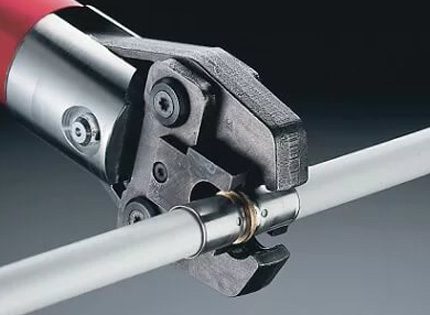
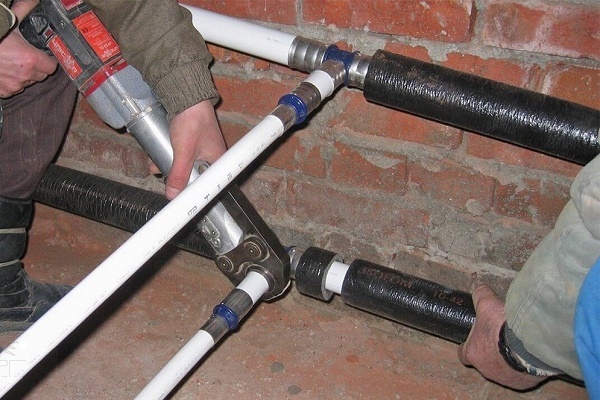
Maar de moderne praktijk laat zien dat de term 'krimpen' ook heel logisch van toepassing is op de procedure van het verbinden van een fitting en een meerlaagse kunststofbuis. Dit type verbinding wordt uitgevoerd volgens de technologie van krachtkrimpen met behulp van speciaal gereedschap (perstangen).
Onafhankelijk van de montageomstandigheden en de gebruikte technologieën, gaat de aanleg van waterleidingen of andere communicatiesystemen op basis van meerlaagse kunststofbuizen gepaard met tests op dichtheid en sterkte.
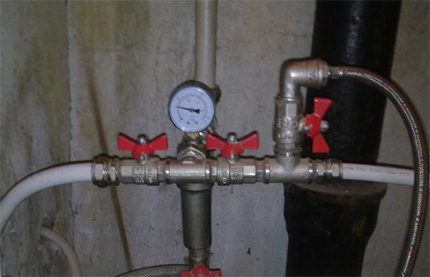
In de regel wordt het testproces hydraulisch uitgevoerd. Maar de mogelijkheid om tests pneumatisch uit te voeren is niet uitgesloten.
Methoden voor drukproeven van meerlaagse kunststof
De hydraulische methode omvat het vullen van metaal-kunststof leidingen met water, gevolgd door het verhogen van de druk tot de vastgestelde waarden. De tests kunnen de gehele gemonteerde leiding of alleen afzonderlijke delen ervan betreffen.
De pneumatische methode omvat het gebruik van perslucht in plaats van water. Deze druktestmethode wordt als minder effectief en gevaarlijker beschouwd in vergelijking met de hydraulische variant. Het maakt niet uit of er metalen buizen of metaal-kunststof buizen worden getest.
Optie #1: hydraulisch
Het proces verschilt niet van de standaardoptie die wordt toegepast op stalen waterleidingen. Het enige detail is dat de werkdrukken voor kunststof buizen lagere waarden hebben dan die voor metalen producten.
Dienovereenkomstig wordt de testdruk berekend met inachtneming van de standaardinstellingen van de werkdruk voor kunststof volgens de formule:
Ri = Rrp * 1,5,
Hierbij is Ri de testdruk; Rrp de werkdruk van de kunststof buis.
De watertemperatuur in de leiding wordt hierbij toegestaan tussen positieve waarden van 5 – 40 °C.
Verloop van de procedure:
- Bereid het te testen gedeelte voor (plaats kranen, afsluitdoppen).
- Installeer 2 manometers op verschillende punten van de leiding.
- Installeer een ontluchter op het hoogste punt van de leiding.
- Sluit op het laagste punt van de leiding een waterpomp aan.
- Vul de leiding door water toe te voeren van het laagste naar het hoogste punt.
- Open de ontluchter om de lucht uit het systeem te laten ontsnappen.
Binnen de leiding van metaal-kunststof buizen moet de druk langzaam worden opgebouwd, waarbij plotselinge pieken worden vermeden. Deze omstandigheden van drukopbouw worden verzorgd door een handmatige hydraulische pers.
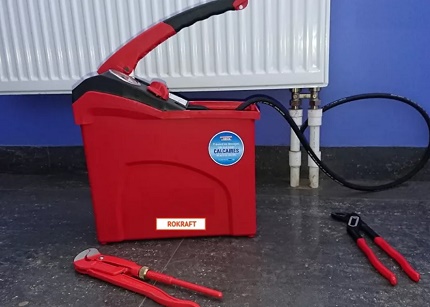
Totdat de druk het werkingsniveau nadert, wordt u aanbevolen om de mogelijke lekkagepunten regelmatig visueel te controleren.
Dergelijke punten zijn doorgaans:
- verbindingen 'buis in buis';
- contact van buis en fitting;
- installatiepunten van kranen en doppen.
Het verhogen van de druk in de metaal-kunststof buizen tot een waarde die 1,5 keer de werkdruk overschrijdt, is alleen toegestaan wanneer geen personen in de buurt van de te testen leiding aanwezig zijn.
De ingestelde testdruk in de leiding moet gedurende een bepaalde tijd worden aangehouden. Voor een waterleiding van metaal-kunststof buizen die is ontworpen voor huishoudelijk gebruik, is een minimale aanhoudtijd van vijf minuten vastgesteld.
Gedurende de vastgestelde minimale testtijd is een daling van de druk op de meetpunten van de controledrukmeters niet toegestaan. Wanneer op de controleapparaten een negatieve verandering wordt waargenomen, duidt dit op een onvolledige dichtheid van het systeem.
Het is noodzakelijk om de druk te verlagen tot de werkdruk en de mogelijke lekkagepunten over het gehele traject van de metaal-kunststof buizen grondig te controleren. Verhelp de geconstateerde defecten en herhaal de testprocedure.
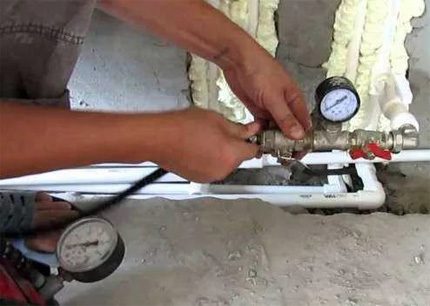
De dichtheidstesten zijn geslaagd wanneer aan de volgende voorwaarden wordt voldaan:
- visueel zijn geen lekken waargenomen;
- visueel zijn geen breuken in de buiswanden waargenomen;
- er is gedurende vijf minuten geen verandering in de druk op de controledrukmeters waargenomen;
- er zijn geen zichtbare vervormingen van de leidingen.
Overigens moet worden verduidelijkt: als de aanhoudtijd langer is dan vijf minuten, is een geringe daling van de testdruk toegestaan als gevolg van natuurlijke temperatuurveranderingen van het water in de metaal-kunststof buizen.
Optie #2: pneumatisch
In het geval dat een hydraulische druktest om welke reden dan ook niet mogelijk is, is een alternatief toegestaan: een pneumatische test.
De methode van pneumatische tests verschilt enigszins in de manier van dichtheidscontrole, maar volgt over het algemeen vrijwel de hydraulische methode. Deze techniek wordt niet zo vaak toegepast op leidingen, maar wordt veel gebruikt voor het testen van afzonderlijke apparaten, zoals expansievaten, ketels, warmtewisselaars, enz.
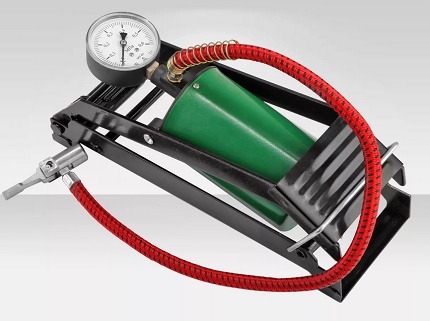
Om lekkages op te sporen tijdens pneumatische drukproeven wordt meestal een zeepoplossing gebruikt. De gemonteerde leiding wordt gevuld met lucht onder een druk Pi = Pvp * 1,15 en de potentiële lekpunten worden besproeid met zeepoplossing. Luchtlekkage wordt zichtbaar door het opblazen van bellen.
Een dergelijke testmethode maakt het mogelijk om zelfs kleine lekkages visueel te detecteren. Het is echter voor de inspecteur vrij moeilijk om lekkages te volgen op plaatsen die moeilijk visueel te observeren zijn.
De pneumatische testmethode is zeer geschikt voor het testen van de dichtheid van verbindingen van metaal-kunststof leidingen met fittingen of volgens het 'buis in buis'-principe. Maar wanneer het nodig is om een leidingsysteem op sterkte te testen, is deze methode duidelijk niet de beste. In dat geval moet u gebruikmaken van hydraulisch testen.
Krimpen als verbindingsmethode
Bij de montage van metaal-kunststof leidingen worden verschillende methoden toegepast die geschikt zijn voor allerlei verbindingen:
- solderen;
- moerverbinding;
- knelverbinding;
De laatste van de drie methoden is precies het krimpen van de metaal-kunststof buis ter plaatse van de verbinding met de fitting.
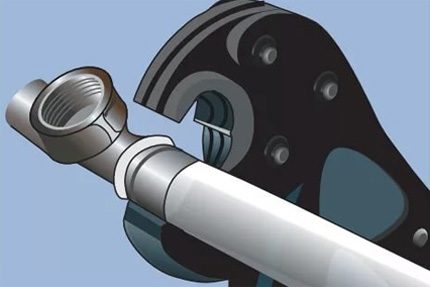
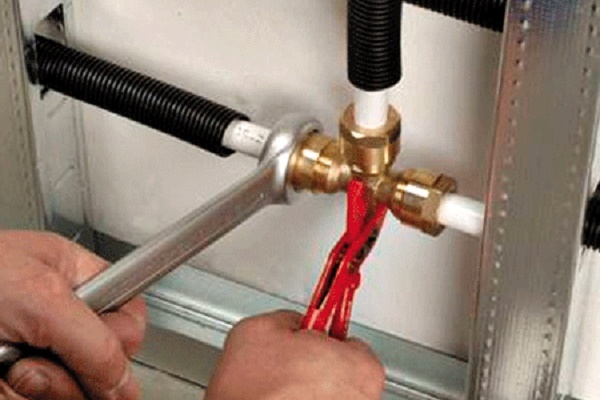
De methode van deze krimptechniek kenmerkt zich door eenvoudige handelingen die zelfs door een niet-professionele loodgieter kunnen worden uitgevoerd. Het enige aandachtspunt is dat voor het werk zogenaamde presstangen nodig zijn – een speciaal gereedschap waarmee een betrouwbare knelverbinding wordt gerealiseerd.
Over het algemeen is voor het uitvoeren van werkzaamheden met de knelmethodiek de volgende set gereedschappen nodig:
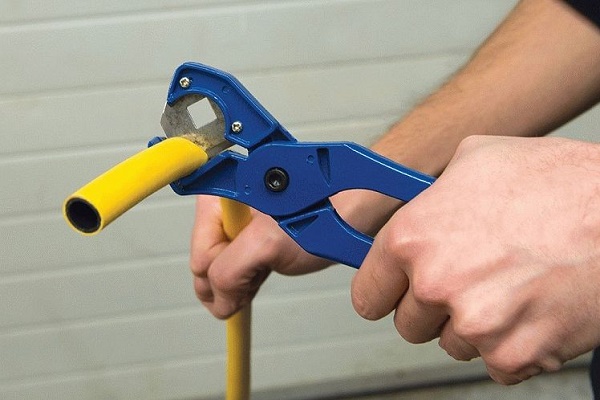
- buissnijder voor metaal-kunststof leidingen;
- kalibrator, expandeerder, afschuiningsgereedschap;
- presstangen.
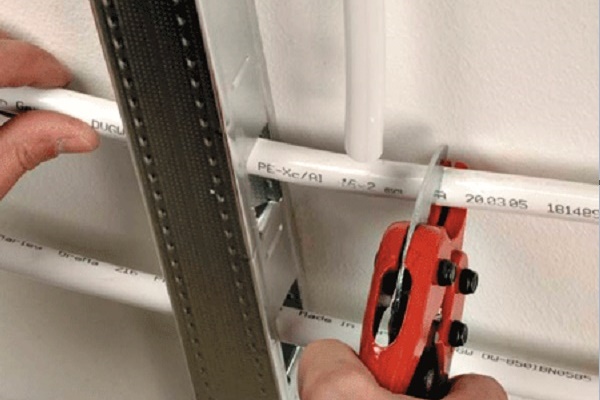
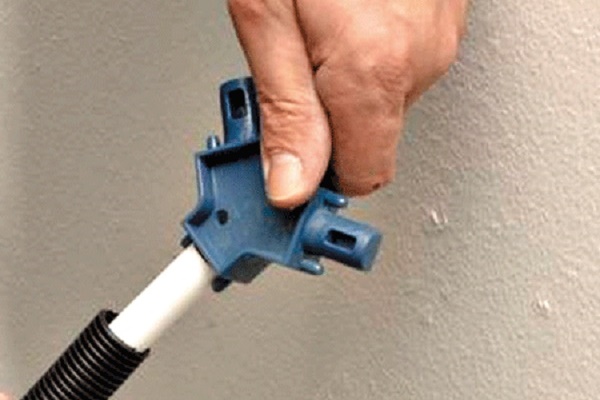
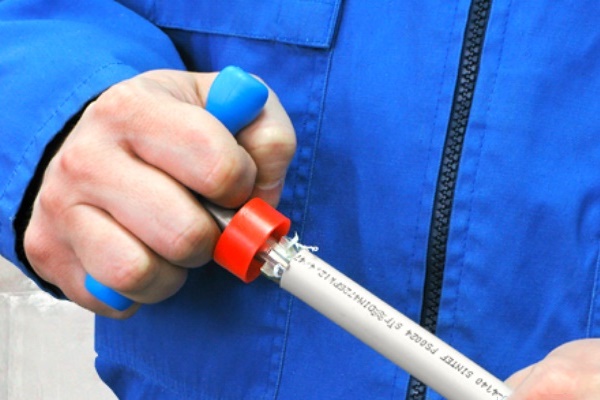
Met de buissnijder wordt een rechte snede op maat gemaakt, zonder vervorming van de buis en in een rechte hoek. Met de kalibrator en het afschuiningsgereedschap wordt het uiteinde van de metaal-kunststof slang voorbereid op de latere verbinding met de fitting.
Soms is ook een expandeerder nodig. De presstangen nemen een speciale plaats in het proces in. Met dit gereedschap wordt de voorbereide verbinding gekrompen.
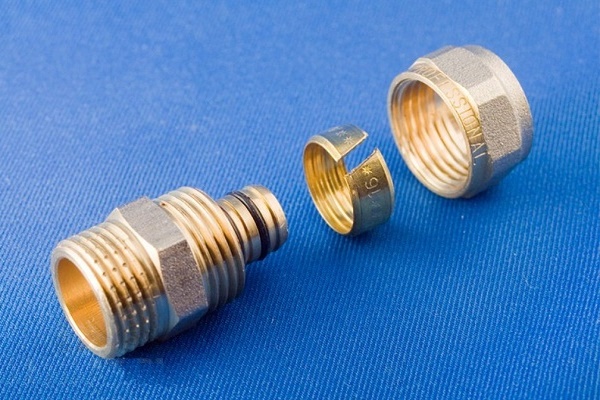
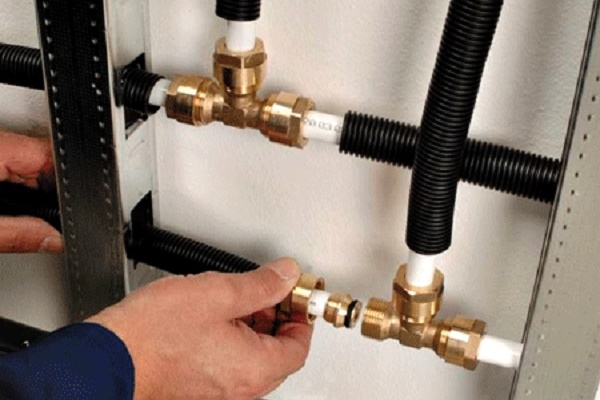
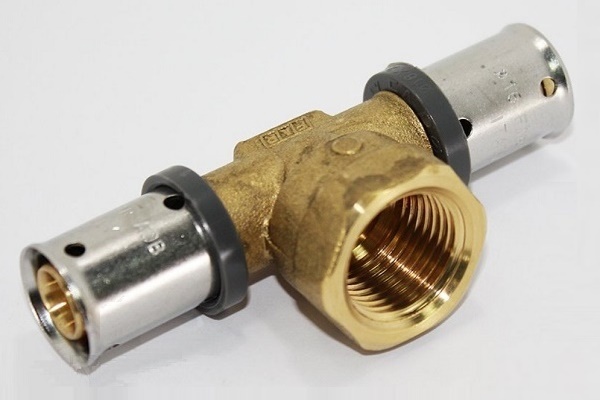
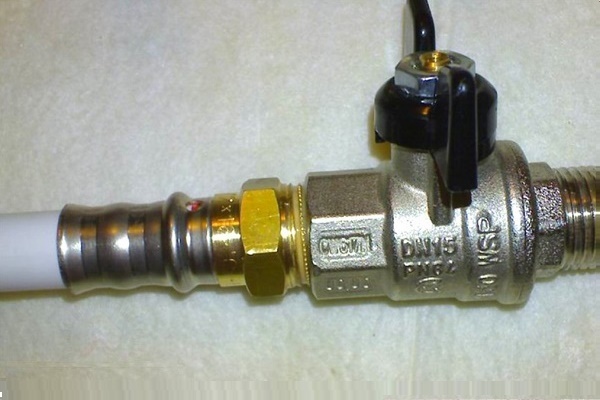
Bij het monteren van metaal-kunststof leidingsystemen worden knel- en compressiefittingen (ook wel schroeffittingen genoemd) gebruikt; de installatiestappen lijken grotendeels op elkaar:
Hoe krimpt u een meerlaagse kunststofbuis?
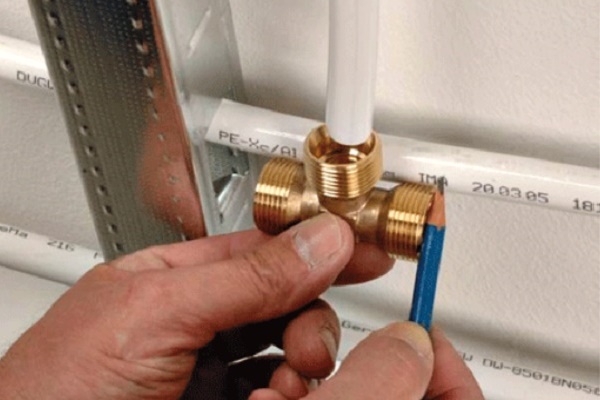
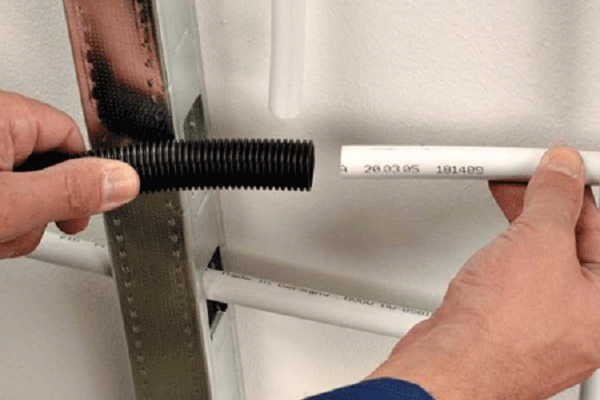
De procedure voor het persen bij het verbinden van een meerlagenbuis met een fitting omvat de volgende stappen:
- Het op maat afsnijden van de meerlagenbuis.
- Het kalibreren van de uiteinden van de buis.
- Het afschuinen van de binnenradius.
Vervolgens wordt de pershuls op het uiteinde van de buis geplaatst.
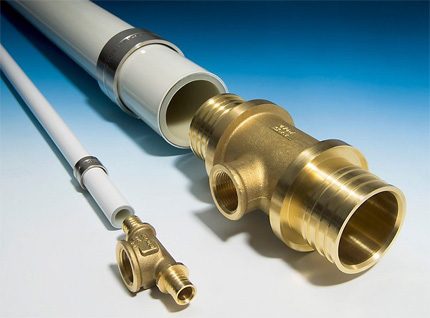
Na deze stappen wordt het nippelgedeelte van het fitting in de meerlagenbuis gestoken vanaf het uiteinde waar de pershuls zich bevindt. De pershuls wordt over de buis geschoven en parallel aan de nippel geplaatst. Een handleiding voor het werken met persfittingen bij het monteren van een meerlagenbuisleiding vindt u hier, wij raden u aan de nuttige informatie te bekijken.
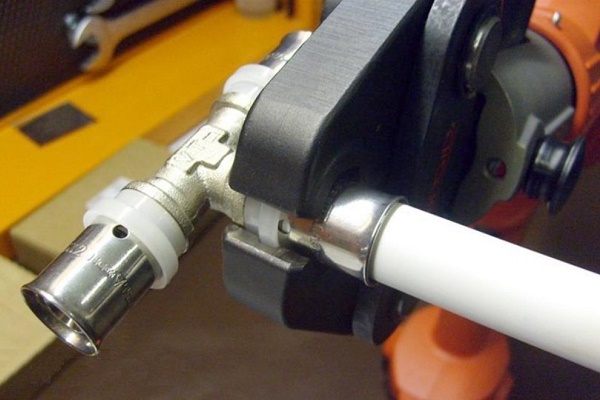
U plaatst de perstangen, voorzien van het juiste inzetstuk voor de diameter van de te bewerken leiding, op het verbindingsgebied. U knijpt de handgrepen van het gereedschap tot de aanslag samen.
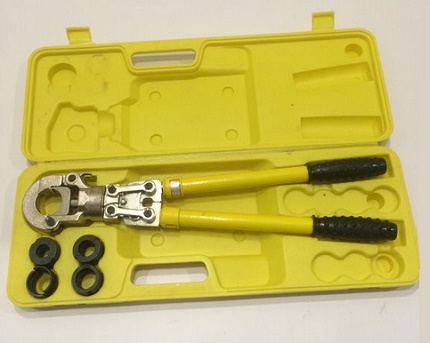
Dergelijke handelingen zijn kenmerkend voor het uitvoeren van persen met handgereedschap. Daarnaast zijn er naast handmatige persen ook elektrische, hydraulische en pneumatische apparaten.
Deze constructieve varianten worden zelden in het dagelijks leven gebruikt. Hun bestemming is de industrieel-productiesector. Qua configuratie verschillen ze ook sterk van handmatige modellen.
Er moet worden opgemerkt dat er enkele bijzonderheden zijn bij het werken met perstangen. Alleen eenmalig persen is toegestaan. Als het om de een of andere reden niet lukt om de eerste keer een kwalitatieve persverbinding te maken, probeer dan niet de handeling te herhalen. De defecte persverbinding moet worden verwijderd en de persprocedure moet opnieuw worden uitgevoerd.
Voor- en nadelen van het krimpen
Bij het beoordelen van de verbinding van metaal-kunststof buizen die met perstangen is gemaakt, kunnen de voor- en nadelen niet worden genegeerd.
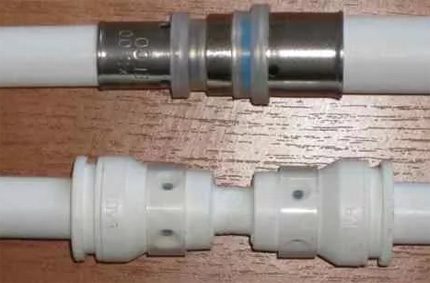
Zowel de een als de ander bepalen de omstandigheden waarbij deze methode geschikt is.
De lijst van genoemde voordelen ziet er als volgt uit:
- er ontstaat een onderhoudsvrije verbinding;
- ontworpen voor hoge werkdrukken;
- hoge mechanische sterkte;
- lange levensduur;
- eenvoudige, simpele en snelle montage.
Wat betreft de aanwezige nadelen wijzen specialisten ook op een aantal factoren en koppelen deze meestal aan onderhouds- of montagecriteria:
- er ontstaat een niet-demontabele verbinding;
- er is speciaal gereedschap (perstangen) nodig.
Een nadeel is ook dat elke fout bij het persen het hele werk tenietdoet.
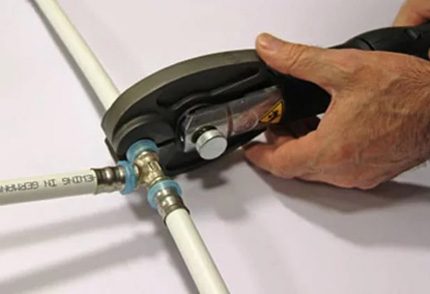
Naast de genoemde nadelen kan de hoge prijs van het belangrijkste gereedschap – de perstangen – worden toegevoegd.
Het is waar dat een handmatig hulpmiddel voor huishoudelijk gebruik niet zo duur is als automatische constructies. Maar zelfs dan is het niet rendabel om te kopen, omdat de behoefte aan het gereedschap feitelijk eenmalig is.
Conclusies en nuttige video over het onderwerp
Uit de videoclip kunt u leren hoe u met mechanische perstangen moet werken, namelijk – hoe u fittingen van metaal-kunststof buizen perst.
Montage van metaal-kunststofbuizen door middel van knelverbindingen wordt aanbevolen in een omgeving met een temperatuur van minimaal +10°C. Het is raadzaam om het gekochte materiaal (buizen) ten minste 24 uur in de nieuwe omstandigheden te laten acclimatiseren en pas daarna met de montage te beginnen.
Het gemonteerde waterleidingssysteem moet absoluut worden getest op dichtheid en sterkte door middel van hydraulische en pneumatische tests.
Heeft u ervaring met metaal-kunststofbuizen en het maken van verbindingen? Beheerst u de technische finesses van deze werkzaamheden die niet in het artikel aan bod komen? Schrijf dan uw opmerkingen in het onderstaande blokformulier, stel vragen en plaats foto's.
 Prestigefittingen voor metaal-kunststof buizen: soorten, markering, doel + voorbeeld van installatiewerk
 Buizen onder een hoek snijden: voor- en nadelen van verschillende methoden + voorbeeld van uitvoering van werkzaamheden
 Hoe wordt het buigen van metalen buizen uitgevoerd: technische nuances van het werk
 Zelf metaal-kunststof leidingen installeren: verbindingstechniek en voorbeelden van leidingaanleg
 Lassen van polypropyleen buizen: regels voor de uitvoering van werkzaamheden en analyse van mogelijke fouten
 Vervangen van leidingen in de badkamer: stapsgewijze handleiding voor het uitvoeren van werkzaamheden
 Hoeveel kost het aansluiten van gas op een particulier huis: prijs van het organiseren van gaslevering
 Beste wasmachines met droger: ranglijst van modellen en tips voor kopers
 Wat is de kleurtemperatuur van licht en nuances bij het kiezen van de temperatuur van lampen voor uw behoeften
 Vervangen van een gasboiler in een appartement: documentatie voor de vervanging + belangrijkste normen en vereisten
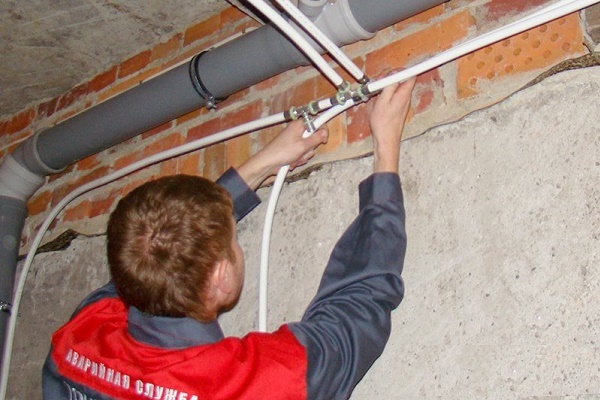
Met het benodigde gereedschap (speciale buizensnijder en persklemmen) is het uitvoeren van het krimpen van metaal-kunststofbuizen geen groot probleem en het is vrij eenvoudig zelf te doen. Als er iets niet duidelijk is, volstaat het om een paar video's te bekijken, waar er genoeg van op het internet te vinden zijn. Een ander punt is dat niet iedereen het gereedschap bezit en het is niet goedkoop.
U hoeft ze ook niet te kopen als u zich er niet professioneel mee bezighoudt. Ik heb die persklemmen gewoon gehuurd; tegenwoordig zijn er tal van bedrijven waar u dat kunt doen.
Hallo. Moet er bij het maken van buizen op de snijplaats een afschuining worden gemaakt?